I-nosníky sa vyrábajú dvoma základnými spôsobmi: valcovaním za tepla jedného oceľového predvalku alebo zváraním troch oceľových plátov dohromady. Valcovanie za tepla vytvára väčšinu štandardných konštrukčných profilov, zatiaľ čo zváranie vytvára zákazkové doskové nosníky. Voľba medzi nimi závisí od požadovanej veľkosti sekcie, množstva a potrieb tolerancie.
Čo je to I-Beam?
Nosník v tvare písmena I je oceľový prvok so zvislou stenou a dvoma vodorovnými prírubami v tvare písmena "I". Geometria umiestňuje najväčšie množstvo materiálu tam, kde je najväčšie ohybové namáhanie, vďaka čomu je profil mimoriadne účinný pre ohybové aj axiálne zaťaženie.
Hĺbka sekcie, šírka príruby a hrúbka rebra sa líšia v závislosti od konštrukčnej aplikácie. Štandardné valcované I-nosníky sa riadia publikovanými rozmerovými tabuľkami, zatiaľ čo zvárané doskové nosníky môžu byť skonštruované na takmer akúkoľvek praktickú veľkosť.
Výroba I-Beam valcovaných za tepla
Valcovanie za tepla je najbežnejšou metódou výroby štandardných I-nosníkov, pretože poskytuje konzistentné mechanické vlastnosti, úzke tolerancie a vysoký objem výroby pri relatívne nízkych nákladoch na meter.
Tavenie a rafinácia
Proces začína vytvorením čistej taveniny legovanej ocele s presnou chémiou. Oceľový šrot alebo primárne železo sa taví v elektrickej oblúkovej peci alebo v zásaditej kyslíkovej peci a pridávajú sa legujúce prvky, ako je mangán, chróm a nikel, aby sa dosiahol požadovaný stupeň. Nečistoty ako síra a fosfor sa počas rafinácie odstraňujú, aby sa zabezpečila zvárateľnosť a húževnatosť.
Casting
Rafinovaná roztavená oceľ sa odlieva do pravouhlých predvalkov alebo blokov, ktoré sa valcujú do konečného profilu. Predvalok sa nechá stuhnúť, nechá sa ochladiť a potom sa pred začatím valcovania znovu zahreje v peci na ohrev na približne 1200 °C.
Rolovanie
Opätovne ohriaty predvalok sa tvaruje do I profilu prechodom cez rad valcovacích stolíc v univerzálnej valcovni. Horizontálne a vertikálne valce postupne vytvárajú pás a príruby. Operácia zahŕňa hrubovacie priechody, medzikroky a konečný dokončovací priechod, ktorý kontroluje presné rozmery a stav povrchu. Valcovanie prebieha mierne nad teplotou rekryštalizácie, čím sa zjemňuje štruktúra zŕn a zlepšuje sa pevnosť a húževnatosť.
Tepelné spracovanie
Po valcovaní sa I-lúč nechá buď prirodzene vychladnúť, alebo sa podrobí riadeným tepelným cyklom. Normalizácia, kalenie alebo temperovanie sa môže použiť pre vysokopevnostné alebo nízkoteplotné služby. Rýchlosť ochladzovania priamo ovplyvňuje tvrdosť, medzu klzu a zvariteľnosť hotového profilu.
Testovanie a kontrola
Hotové I-nosníky valcované za tepla sú overené na chemické zloženie, pevnosť v ťahu, medzu klzu a predĺženie. Rozmerové kontroly potvrdzujú šírku pásnice, hrúbku pásu, dĺžku a priamosť podľa uznávaných noriem, ako sú AISC alebo EN. Nedeštruktívne testovanie – zvyčajne ultrazvuková alebo magnetická kontrola častíc – sa môže použiť na kritické nosné aplikácie.
Výroba zváraných I-lúčov
Zvárané I-nosníky, tiež známe ako doskové nosníky, sú vyrobené z troch samostatných oceľových plátov: jedného pásu a dvoch prírub. Táto metóda sa volí, keď sú profily valcované za tepla príliš veľké, keď sú potrebné nezvyčajné hĺbky alebo keď veľkosti plechov môžu poskytnúť lepšiu ekonomiku pre konkrétny projekt.
Rezanie a príprava taniera
Dosky sú rezané na požadovanú šírku a dĺžku pomocou CNC rezania plameňom, plazmového rezania alebo pílenia. Rebro a prírubové dosky sú typicky otryskané, aby sa odstránili okoviny, a okraje sú skosené, keď sa vyžadujú zvary s úplným prienikom.
Fit-Up a stehové zváranie
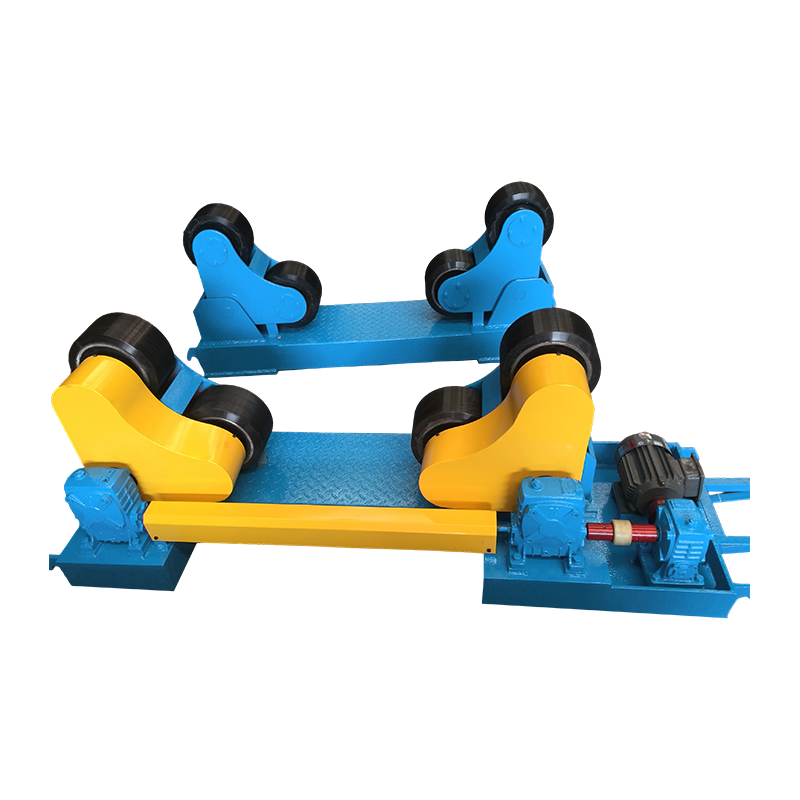
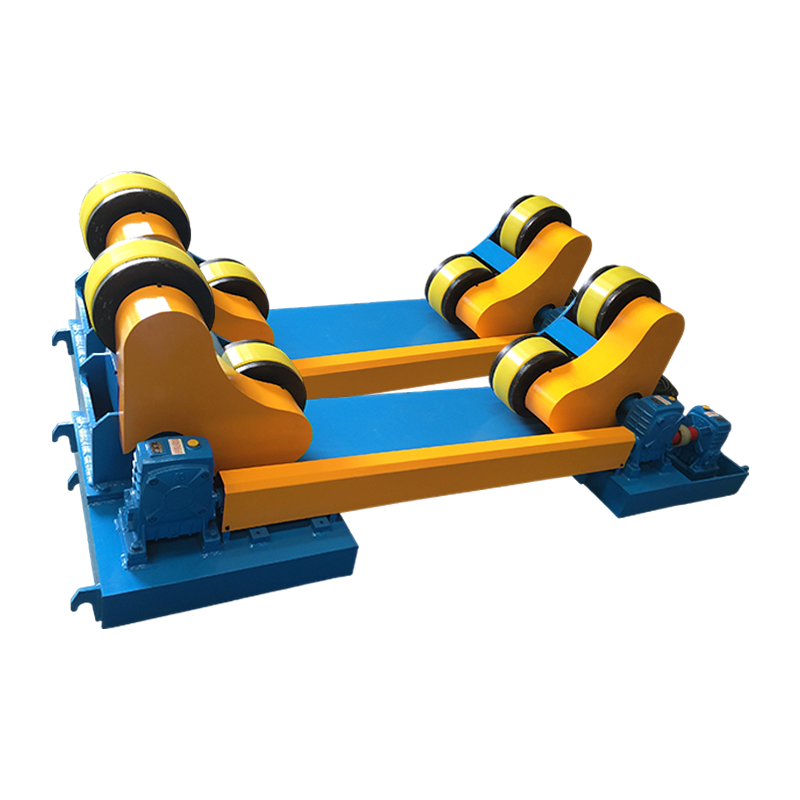
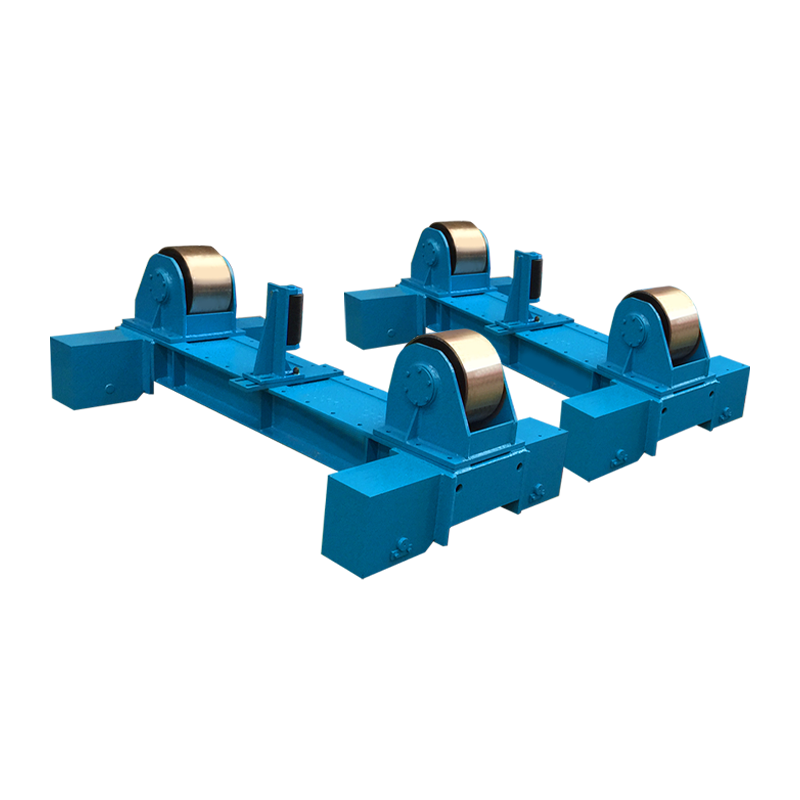
Narezané dosky sú upnuté v upínacom prípravku, ktorý drží stojinu kolmo na príruby, a na udržanie tvaru zostavy sú aplikované spojovacie zvary. Namontovaný zvárací rotátor s hydraulickým zdvíhaním a ručným orbitálnym pohybom môže pomôcť vyrovnať zostavu aj pri väčších sekciách, čím sa zlepší presnosť a bezpečnosť pracovníkov.
 40T montážny zvárací rotátor s hydraulickým zdvíhaním a manuálnym orbitálnym pohybom Tento rotátor pomáha pri zarovnávaní veľkých zostáv medzi pásom a prírubou, čím sa zvyšuje presnosť a bezpečnosť počas bodového zvárania. Jeho hydraulické zdvíhanie a manuálny orbitálny pohyb uľahčujú polohovanie ťažších sekcií. Zobraziť produkt →
Automatické zváranie
Spojená zostava sa zvára pomocou zvárania pod tavivom (SAW) alebo plynového oblúkového zvárania kovov (GMAW). Zváracie centrum alebo stĺpové rameno umiestňuje horák pozdĺž spoja a lúč je často podopretý na valčekoch, aby sa udržala konzistentná rýchlosť pohybu. Prívod tepla musí byť riadený, aby sa obmedzila deformácia a zvyškové napätie, najmä pri dlhých tenkých pásoch.
Dokončenie a kontrola
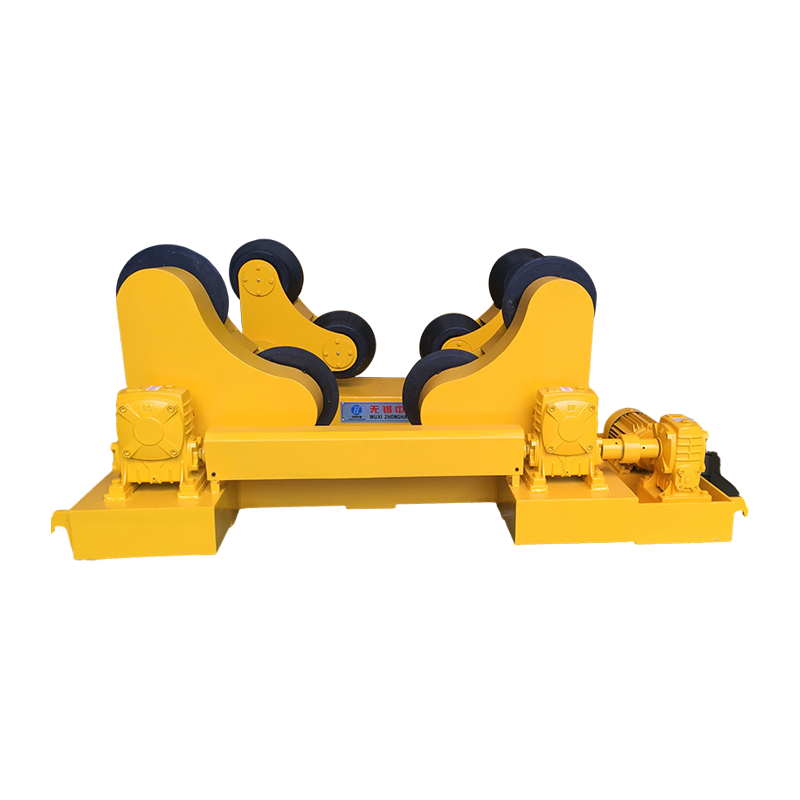
Po zváraní môže byť nosník narovnaný a zvarové plochy sú brúsené tam, kde je to špecifikované. Pre opakovanú manipuláciu môže servoriadený zvárací polohovadlo nakloniť lúč a zlepšiť prístup operátora počas dokončovania a kontroly. Zvarené I-nosníky sa kontrolujú vizuálne a ultrazvukovým testovaním na spojoch medzi rebrom a prírubou a rozmerovými kontrolami sa overuje výška rebra, šírka lemu a prehnutie.
 Servoriadené zváracie polohovadlo na dokončovanie a kontrolu lúča Toto polohovadlo nakláňa zvárané nosníky, čím zlepšuje prístup operátora počas vyrovnávania, brúsenia a kontroly. Jeho servo ovládanie umožňuje presné nastavenie pre efektívne dokončovacie práce. Zobraziť produkt →
I-nosníky valcované za tepla vs
Profily valcované za tepla dominujú štandardným konštrukčným aplikáciám, zatiaľ čo zvárané doskové nosníky sú vhodnejšie, keď sú požadované vlastné veľkosti alebo výnimočne veľké hĺbky. Hlavným kompromisom je cena za meter oproti flexibilite dizajnu.
| Aspekt | Valcované za tepla | Zvárané |
|---|---|---|
| Proces | Jeden predvalok tvarovaný vo valcovni | Tri oceľové plechy zvarené dohromady |
| Veľkosť sekcie | Štandardné profily až po praktické limity valcovania | Vlastná šírka a hĺbka, často prekračujúce valcované limity |
| náklady | Nižšie na meter pre štandardné veľkosti | Vyššie náklady na výrobu |
| Rýchlosť výroby | Veľmi vysoká hlasitosť | Pomalšie, projekt od projektu |
| Flexibilita | Obmedzené na dostupné veľkosti kvapiek | Vysoko rozmerné |
| Typické použitia | Budovy, mosty, rámy strojov | Ťažké konštrukcie, nosníky s dlhým rozpätím, špecializované vybavenie |
Kontrola kvality a normy
Kontrola kvality vo výrobe I-lúčov sa spolieha na chemickú analýzu, mechanické testy a overenie rozmerov podľa uznávaných štrukturálnych noriem. Za tepla valcované profily sa zvyčajne riadia normami AISC alebo EN, zatiaľ čo zvárané nosníky sa riadia AWS D1.1 alebo ekvivalentným konštrukčným zváracím predpisom.
Pre zvárané I-nosníky je kvalifikácia zváracích postupov a zváračov neobchodovateľná. Riadenie prívodu tepla, zabezpečenie správneho prispôsobenia a výber správneho zváracieho manipulačného zariadenia sú rozhodujúce pre vytvorenie spoľahlivého zvaru medzi pásom a prírubou. Môžete preskúmať, aké moderné technológia zvárania ovplyvňuje výrobu a kvalitu ocele hlbšie.
Často kladené otázky
Sú všetky I-nosníky vyrobené valcovaním za tepla?
Nie. I-nosníky môžu byť valcované za tepla alebo zvárané. Valcované profily sú najbežnejšie, ale zvárané doskové nosníky sa používajú, keď sú potrebné veľké alebo neobvyklé rozmery.
Aký je rozdiel medzi I-lúčom a H-lúčom?
Príruby nosníka H sú vo všeobecnosti širšie a paralelnejšie, zatiaľ čo štandardné príruby nosníka I majú mierne zúženie. Obidva sa vyrábajú pomocou podobných procesov valcovania alebo zvárania.
Ako sa vyrábajú zakrivené I-nosníky?
Zakrivené I-nosníky sa typicky vyrábajú valcovaním za studena, indukčným ohýbaním alebo rezaním pásu a zváraním dosiek do krivky. V minulosti sa zakrivené oceľové nosníky často vyrábali kyslíkovo-palivovým rezaním a zváraním.
Aké triedy ocele sú typické pre I-nosníky?
Bežné konštrukčné triedy zahŕňajú ASTM A992, A572 a EN S275/S355. Výber závisí od zaťaženia, ťažnosti a požiadaviek na zvariteľnosť.
Ako sa kontrolujú zvárané I-nosníky?
Zvarené I-nosníky sa kontrolujú vizuálne a ultrazvukovým testovaním v zónach zvaru. Rozmerové kontroly overujú výšku pásu, šírku pásnice a priamosť oproti výkresu návrhu.
Záver
Začnite s konštrukčnými požiadavkami a potom vyberte spôsob výroby. Štandardné valcované I-nosníky sú najekonomickejšie pre typickú konštrukciu. Keď si konštrukcia vyžaduje vlastné hĺbky, veľké zaťaženie alebo veľké časti doskového nosníka, zváraná výroba ponúka potrebnú flexibilitu. Rovnako dôležité ako samotný proces zvárania – najmä na výrobnej linke – je použitie spoľahlivého manipulačného a polohovacieho zariadenia. Dobré prispôsobenie, kontrolovaný tepelný príkon a správna kontrola sú kľúčom k štrukturálne zdravému I-lúču.