Keď kupujúci hodnotí zváracie zariadenie, prvá otázka sa zriedka týka pracovného cyklu alebo intenzity prúdu. Ide o to, ktorý proces vyhovuje obrobku. Tu je záver: MIG je rýchlejší, jednoduchší a lacnejší proces pre hrubšie oceľové profily; TIG je presný, vysokokvalitný proces pre tenké alebo esteticky kritické práce. Štrukturálny dôvod je jednoduchý. MIG nepretržite dodáva spotrebnú drôtovú elektródu cez pištoľ, takže drôt je elektródou aj výplňou. TIG používa nekonzumovateľnú volfrámovú elektródu a operátor podáva výplňovú tyč ručne.
Rozdiel medzi zváraním MIG a TIG presahuje elektródu. Riadi rýchlosť nanášania, reguláciu tepla, zručnosť operátora, náklady na meter a chyby, ktoré môžete očakávať. MIG je výrobný proces; TIG je remeselný proces. Obchody, ktoré chápu tento rozdiel, sa vyhýbajú nákupu nesprávneho stroja, uvádzaniu nesprávneho postupu alebo odmietaniu dielov zváraných správnou metódou.
Čo je zváranie MIG?
Zváranie MIG, formálne zváranie plynovým kovovým oblúkom (GMAW), je poloautomatický proces, pri ktorom sa cievka drôtu vedie cez zváraciu pištoľ pri vopred nastavenej rýchlosti. Drôt je elektróda aj prídavný kov: oblúk roztaví drôt do spoja a ochranný plyn z dýzy chráni roztavený bazén pred kyslíkom a dusíkom vo vzduchu.
Ako funguje zváranie MIG
- Podávač drôtu tlačí elektródu cez vložku pištole a kontaktný hrot.
- Oblúk sa vytvorí medzi drôtom a obrobkom, pričom sa oboje roztaví.
- Ochranný plyn, zvyčajne argón/CO2 pre oceľ, pokrýva zvarový kúpeľ.
- Operátor vedie zbraň; stroj riadi rýchlosť drôtu a dĺžku oblúka.
Výhody zvárania MIG
- Vysoká rýchlosť nanášania, takže práca s hrubým prierezom je dokončená rýchlo.
- Obsluha vhodná pre začiatočníkov: pištoľ vedie jednou rukou, stroj ovláda posuv a dĺžku oblúka.
- Znáša ľahké okuje a hrdzu lepšie ako TIG.
- Nižšie prevádzkové náklady na výrobu uhlíkovej ocele.
- Nepretržité podávanie drôtu umožňuje dlhé, neprerušované zvary.
Nevýhody zvárania MIG
- Produkuje rozstrekovanie; kozmetické spoje zvyčajne potrebujú brúsenie alebo kefovanie.
- Prívod tepla sa ťažšie dolaďuje, takže plech pod 1,5 mm sa môže ľahko prepáliť.
- Polohové zváranie je ťažšie bez impulzného alebo synergického zdroja energie.
- Nesprávne pokrytie plynom alebo nastavenie drôtu rýchlo spôsobujú pórovitosť.
Čo je zváranie TIG?
Zváranie TIG, formálne zváranie plynovým volfrámovým oblúkom (GTAW), používa na udržanie oblúka nespotrebovateľnú volfrámovú elektródu. Volfrám sa do spoja netaví. Namiesto toho zvárač podáva samostatnú plniacu tyč do roztaveného kúpeľa, pričom reguluje teplo nožným pedálom.
Ako funguje zváranie TIG
- Volfrámová elektróda založí oblúk; nekonzumuje sa.
- Cez zvarový kúpeľ prúdi ochranný plyn, typicky čistý argón.
- Operátor ručne podáva plniacu tyč do prednej hrany bazéna.
- Ovládanie nožným pedálom plynule upravuje teplo cez zvar.
Výhody zvárania TIG
- Najvyššia kvalita zvaru: čisté, husté guľôčky bez rozstreku, často spĺňajúce röntgenové štandardy.
- Materiál obleku s precíznou reguláciou tepla a plniva od 0,5 mm vyššie.
- Zvára takmer všetky kovy vrátane hliníka, nehrdzavejúcej ocele, titánu a medi.
- Žiadne tavivo ani troska, takže hotové zvary sú hladké a ľahko sa čistia.
- Umožňuje autogénne zváranie bez plniva na okrajových a rohových spojoch.
Nevýhody zvárania TIG
- Nízka rýchlosť odtavovania spôsobuje, že zváranie ťažkých častí je nepraktické.
- Strmá krivka učenia, ktorá si vyžaduje koordinované ovládanie obojručnými a nožnými pedálmi.
- Spotrebný materiál je drahší: volfrám, plynové šošovky, poháre a vysoko čistý argón.
- Neekonomické pre hrubú uhlíkovú oceľ, kde dominuje rýchlosť a náklady na meter.
Zváranie MIG vs TIG: Porovnanie vedľa seba
Pri hodnotení na základe rovnakých výrobných kritérií sú rozdiely jasné.
| Faktor | Zváranie MIG | Zváranie TIG |
|---|---|---|
| elektróda | Spotrebná drôtová elektróda | Nekonzumovateľná volfrámová elektróda |
| Výplňový kov | Samotný drôt, automaticky podávaný | Samostatná tyč, ručne podávaná |
| Ochranný plyn | Zmes argón/CO2 alebo CO2 pre oceľ | Čistý argón, niekedy argón-hélium |
| Regulácia tepla | Strojovo nastavené, obmedzené nastavenie | Plynulé nastavenie nožného pedálu |
| Typická hrúbka | 1,5 mm až 25 mm alebo viac | Ideálne 0,5 mm až 6 mm |
| Cestovná rýchlosť | Vysoká | Nízka až stredná |
| Úroveň zručností | Základné, krátke školenie | Pokročilé, pevné ruky |
| Vzhľad zvaru | Rozstrek, možno bude potrebné brúsiť | Čistý, hladký, bez rozstrekovania |
| Relatívna cena | Nižšie vybavenie a spotrebný materiál | Vysokáer gas, torch, and labor cost |
| Najlepšie pre | Konštrukčná oceľ, rámy, výrobné série | Nerez, hliník, tenký plech, viditeľné spoje |
Ako si vybrať medzi zváraním MIG a TIG
Zvoľte MIG, keď je spoj hrubý, diel sa opakuje a rýchlosť zvyšuje vaše náklady. TIG zvoľte vtedy, keď na vzhľade, metalurgii alebo tenkom materiáli záleží viac ako na dobe cyklu.
Výberové kritériá
- Hrúbka materiálu: nad 3 mm, rýchlosť nanášania MIG sa oplatí; pod 3 mm, TIG zachováva základný kov.
- Viditeľnosť zvaru: viditeľné leštené spoje podporujú TIG; lakované alebo skryté konštrukčné zvary uprednostňujú MIG.
- Objem výroby: vysoký objem uprednostňuje MIG; diely s malým objemom a vysokou hodnotou oprávňujú TIG.
- Hliník a nehrdzavejúca oceľ: TIG zvláda kontrolu oxidu a tepla na tenkých rezoch; pulzný MIG vyhovuje hrubšiemu hliníku.
- Zručnosť operátora: MIG vyhovuje všeobecným zváračom; TIG vyžaduje vyškolenú obsluhu.
Filter rýchleho rozhodovania
- Je materiál tenší ako 3 mm? Použite TIG.
- Je zvar viditeľný a dôležitý na vzhľad? Použite TIG.
- Je diel veľký, hrubý alebo veľkoobjemový? Použite MIG.
- Potrebujete kvalitu röntgenu alebo kódu? Použite TIG s kvalifikovaným postupom.
- Opravujete liaty hliník? Použite TIG.
Pracovné polohovanie a automatizácia pre konzistentné zvary
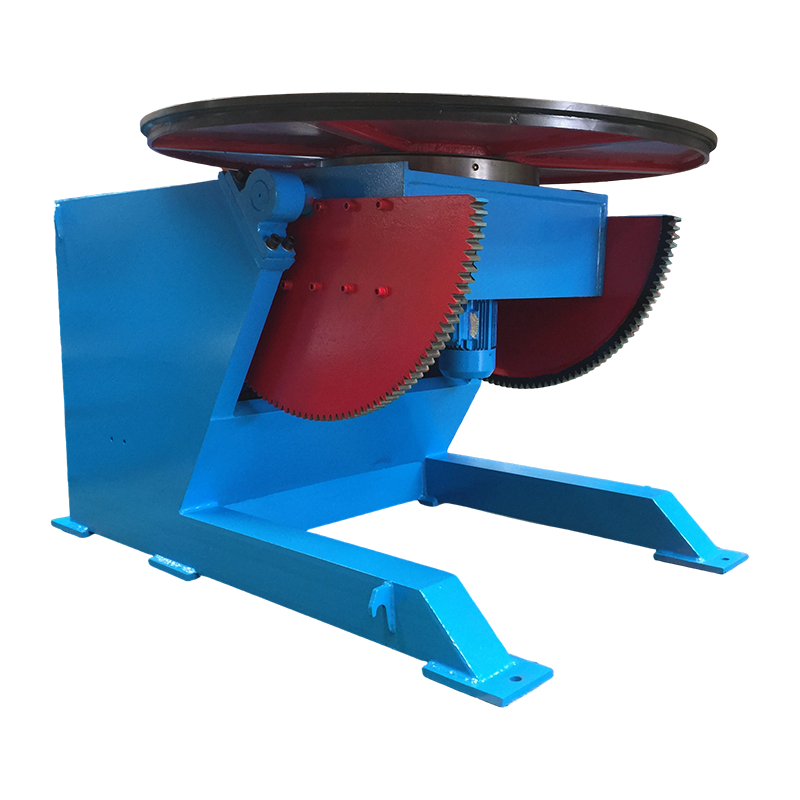
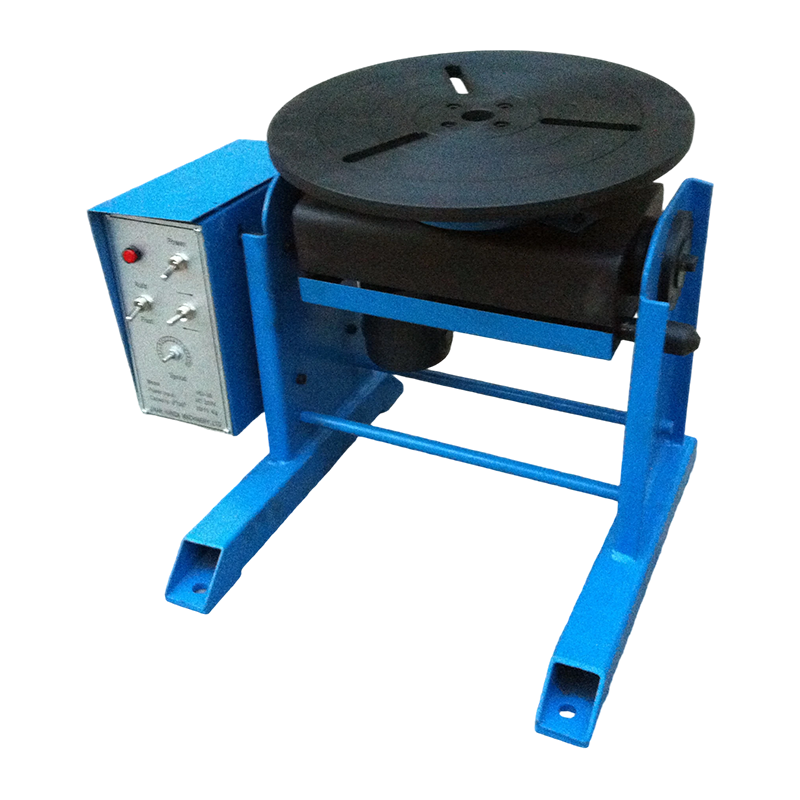
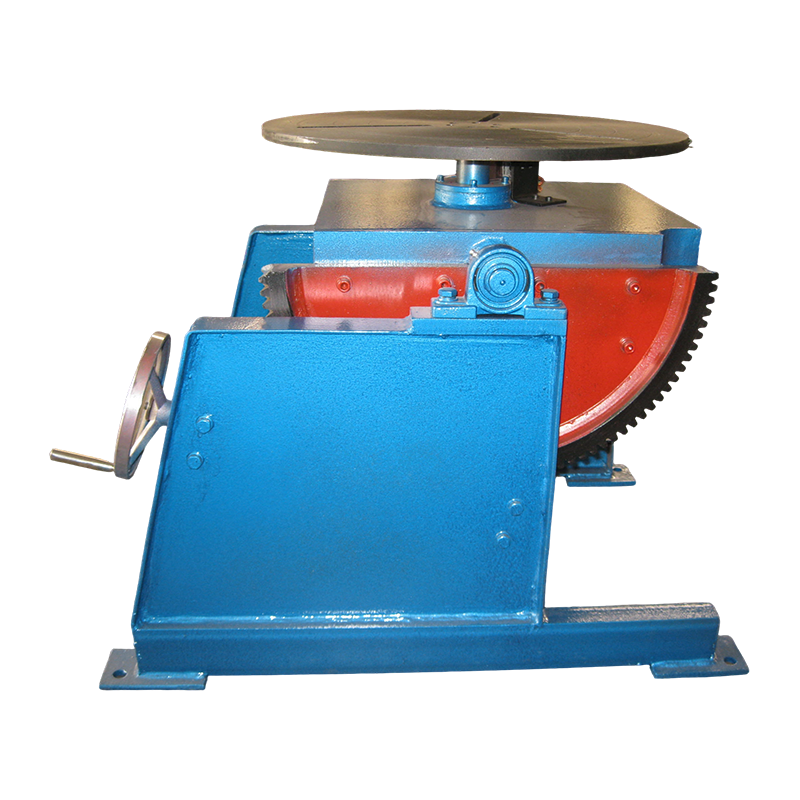
Bez ohľadu na to, aký proces si vyberiete, kvalita zvaru sa dramaticky zlepší, keď spoj odstránite z náročných pozícií. Zvárací polohovadlo otáča a nakláňa diel, takže operátor môže spustiť guľôčku MIG alebo TIG v plochej polohe, čo je najproduktívnejšia a najmenej náchylná orientácia. To je dôležité najmä pre TIG, kde ručné plnivo potrebuje stabilný pracovný uhol.
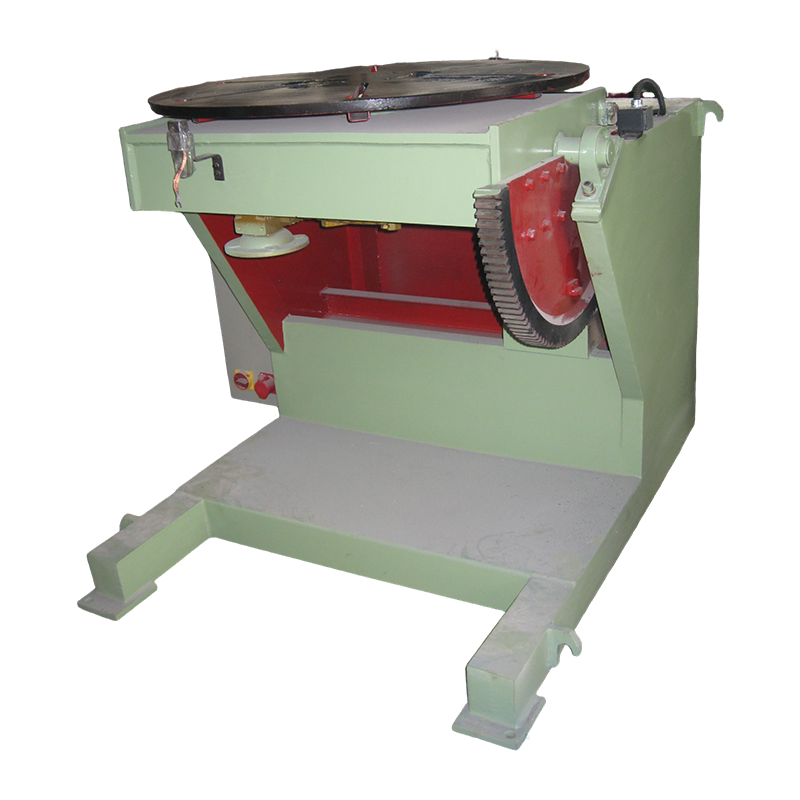 Konvenčné zváracie polohovadlo 1T pre stabilné zvary v rovnej polohe Tento kompaktný polohovadlo otáča a nakláňa obrobky až do jednej tony a umožňuje operátorom spúšťať guľôčky MIG alebo TIG v rovnej polohe. Hodí sa pre malé a stredné diely, kde konzistentný uhol horáka a rýchlosť pojazdu zlepšujú kvalitu zvaru. Zobraziť produkt →
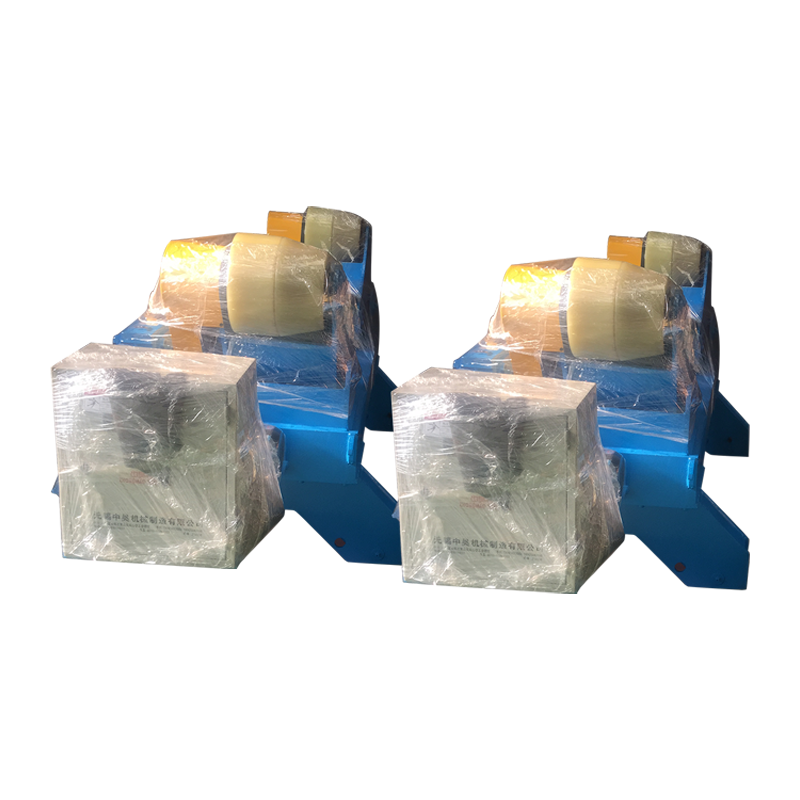
V prípade valcových obrobkov, ako sú nádrže, potrubia, tlakové nádoby a časti veterných veží, zváracie rotátory otáčajú plášťom, zatiaľ čo horák zostáva pevný, čím premieňajú dlhý obvodový šev na súvislý zvar v plochej polohe. Plniace priechody MIG a koreňové priechody TIG ťažia z konzistentnej rýchlosti pojazdu a dizajny proti unášaniu udržujú šev zarovnaný. Toto je dôvod zváracie rotátory pri výrobe nádrží a rúr sú štandardom na moderných výrobných linkách.
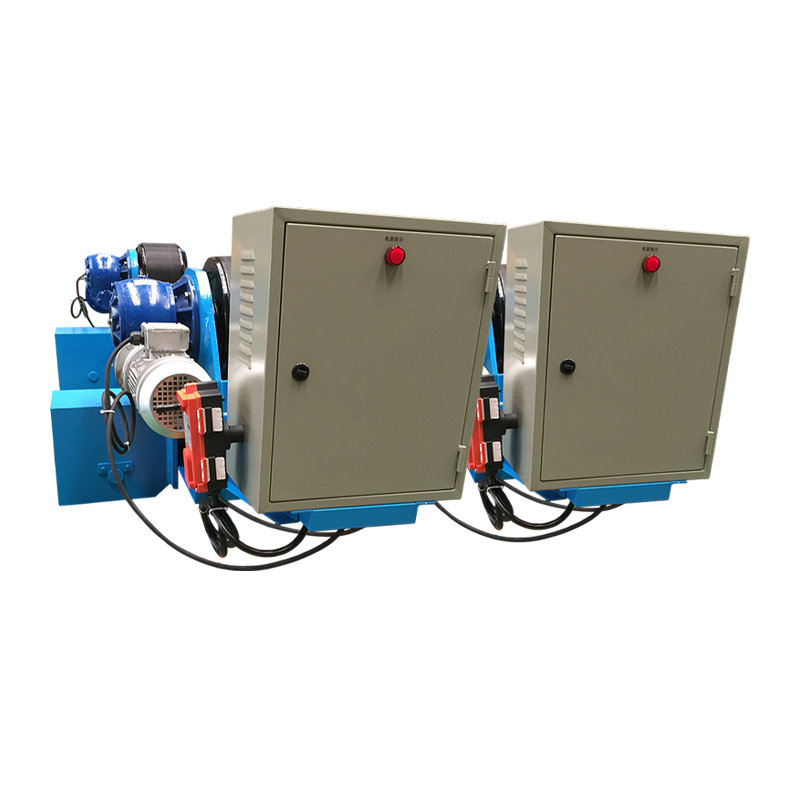 10T nastaviteľný zvárací rotátor s ochranou proti unášaniu valcových švov Tento rotátor manipuluje s desaťtonovými valcovými obrobkami a stabilne otáča mušle, zatiaľ čo horák zostáva pevný. Jeho systém proti unášaniu udržuje dlhé obvodové švy vyrovnané, vďaka čomu je ideálny pre nádrže, potrubia a tlakové nádoby, ktoré vyžadujú kontinuálne ploché zvary. Zobraziť produkt →
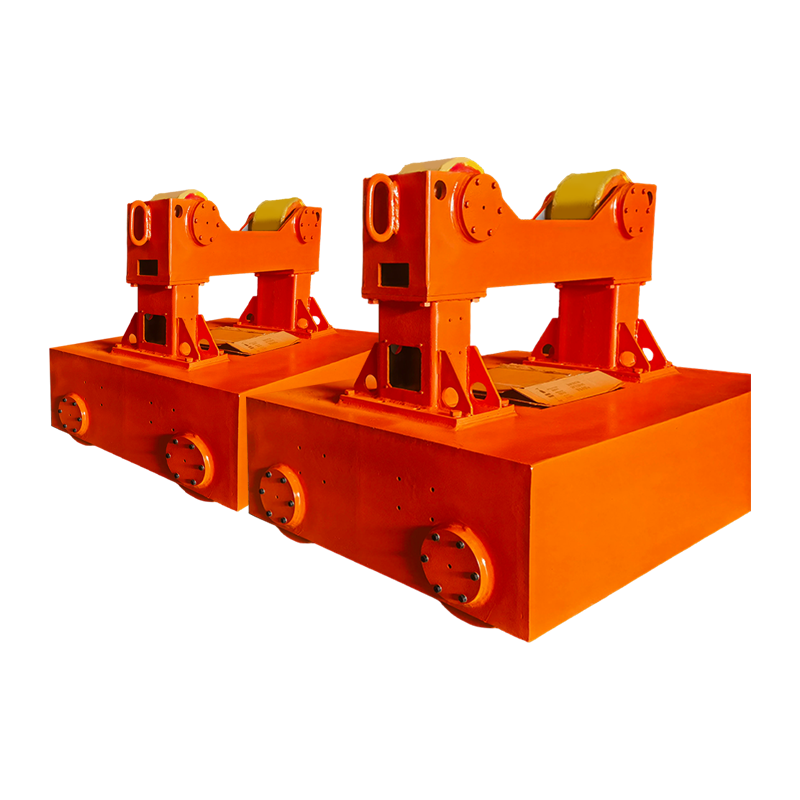
Na veľkých zostavách stĺpové rameno nesie horák v pevnej výške a dosahu, čím sa z rovnice odstraňuje hmotnosť ramena operátora. Výložník kolóny TIG je nakonfigurovaný na presné podávanie plniva a pokrytie plynom, čo je dôležité pre opakovateľné zvary na veľkých dieloch. Keď plánujete automatizovať ktorýkoľvek proces, polohovacie zariadenie je prvou investíciou, ktorú treba zvážiť.
 Stĺp a výložník TIG pre presné polohovanie horáka a automatizáciu Táto jednotka so stĺpikom a výložníkom podporuje zváranie TIG presným nastavením polohy horáka, dráhy a oscilácie. Pomáha udržiavať pokrytie argónom a opakovateľnú kvalitu guľôčok na veľkých zostavách, čím znižuje ručnú námahu a pripravuje sa na automatizovanú výrobu. Zobraziť produkt →
Ak špecifikujete novú výrobnú linku, porozprávajte sa o obale vášho obrobku s a výrobca zváracej techniky včas zabraňuje prepracovaniu a urýchľuje kvalifikáciu.
Úvahy o nákladoch
Pokiaľ ide o náklady na vybavenie, MIG je nižším vstupným bodom: pevný MIG stroj stojí menej ako ekvivalentný TIG stroj s AC výstupom a spotrebný materiál drôtov je lacnejší ako volfrám a vysoko čistý argón. Dominantnými výrobnými nákladmi je však pracovný čas. TIG zvar môže trvať tri až štyrikrát dlhšie ako ten istý spoj vyrobený pomocou MIG. Keď porovnáte náklady na meter hotového zvaru, MIG vyhráva na uhlíkovej oceli; TIG vyhráva tam, kde by MIG vytvoril defekty, ktoré si vyžadujú prepracovanie.
Často kladené otázky
Dokáže jeden stroj robiť MIG aj TIG?
Mnoho viacprocesových strojov ponúka MIG a DC TIG, ale zmena vyžaduje výmenu horáka, výmenu plynu a pridanie horáka TIG s ventilom. AC TIG pre hliník potrebuje stroj s AC výstupom, čo zvyšuje náklady. Viacprocesové jednotky vyhovujú malým obchodom; výrobné linky uprednostňujú vyhradené stroje.
Je TIG silnejší ako MIG?
Správne vykonaný zvar MIG a správne vykonaný zvar TIG môžu spĺňať rovnaké požiadavky na pevnosť. Rozdiel je v konzistencii: TIG produkuje menej vnútorných chýb a lepšiu kontrolu tepelne ovplyvnených zón, čo je dôležité pre prácu s kódom. Na bežnej uhlíkovej oceli je zdravý MIG zvar rovnako pevný.
Čo je pre začiatočníka jednoduchšie?
MIG je jednoduchší, pretože stroj riadi posuv drôtu a dĺžku oblúka. Začiatočník môže urobiť prijateľný MIG zvar po hodinách praxe, zatiaľ čo TIG si vyžaduje týždne dôsledného cvičenia.
Prečo sa TIG bežne používa na hliník?
Hliník má vrstvu oxidu, ktorá sa topí ďaleko nad základným kovom. Striedavý prúd TIG čistí oxid a zároveň poskytuje presnú reguláciu tepla, čím zabraňuje prepáleniu tenkého hliníka. MIG dokáže zvárať hliník, ale je náchylnejší na pórovitosť na tenkých rezoch.
Ako hrúbka materiálu ovplyvňuje výber?
Pod približne 3 mm poskytuje TIG potrebnú kontrolu, aby sa zabránilo prepáleniu a deformácii. Rýchlosť nanášania MIG nad 3 mm poskytuje jasnú výhodu v produktivite. Mnoho výrobcov zvára tenkostenné rúrky pomocou TIG a pre konštrukčné dosky prechádzajú na MIG alebo tavivo.
Rozdiel medzi zváraním MIG a TIG nespočíva v tom, ktorý proces je lepší; ide o prispôsobenie procesu materiálu, spoju, objemu výroby a dostupnej zručnosti. MIG poskytuje rýchlosť, jednoduchosť a nižšie náklady na hrubú oceľ. TIG poskytuje presnosť, kvalitu a čisté kozmetické výsledky na tenkých alebo reaktívnych kovoch. Pred kúpou stroja zhodnoťte obrobok a včas investujte do polohovacieho zariadenia; zlepšuje oba procesy viac ako ktorákoľvek iná inovácia na úrovni dielne.