Krátka odpoveď: plazmový oblúk je elektrický výboj, ktorý prechádza cez stĺpec ionizovaného plynu namiesto cez pevný kov. Stĺpec, ktorý je zúžený malým otvorom dýzy, sa stáva prúdom s teplotou približne 15 000 – 30 000 °C – dostatočne horúcim na to, aby roztavil každý technický kov – a táto jediná vlastnosť je dôvodom, prečo môže jeden fyzikálny efekt prerezať 40 mm platňu a položiť čistý koreňový priechod do 6 mm nehrdzavejúcej rúrky.
Ak špecifikujete, kupujete alebo prevádzkujete výrobné zariadenie, užitočná otázka je len zriedka, čo je plazmový oblúk a takmer vždy, aký oblúk potrebujete, pri akom prúde, s akým plynom a na akom stroji. Nasleduje definícia, ako vzniká oblúk, varianty, ktoré sa v skutočnosti objavujú na dielni, kde sa rozchádzajú povinnosti rezania a zvárania, a špecifikácie, o ktorých sa oplatí polemizovať s dodávateľom pred podpísaním objednávky.
Čo je vlastne plazmový oblúk
Plazmový oblúk je trvalý elektrický výboj, v ktorom je vodivou cestou plyn zahrievaný, kým sa nerozdelí na voľné elektróny, kladné ióny a neutrálne častice. Po zapálení oblúka nepotrebuje žiadny mechanický kontakt medzi elektródou a obrobkom.
Dva dizajnové prvky ho odlišujú od TIG alebo tyčového oblúka. Oblúk je mechanicky zúžený: medená dýza tlačí výboj cez úzky otvor, čím zvyšuje hustotu prúdu a teplotu jadra ďaleko nad voľne horiaci oblúk. A elektróda je umiestnená vo vnútri tela horáka, ďaleko od obrobku, takže skôr ochranný plyn než atmosféra oblúka chráni zvarový kúpeľ alebo reznú plochu.
Užitočné pracovné čísla pri porovnávaní cenových ponúk:
- Teplota jadra: približne 15 000 – 30 000 °C.
- Priemer stĺpca oblúka: asi 1–5 mm, nastavený podľa veľkosti otvoru, prietoku plynu a prúdu.
- Rozsah rezania: 30 – 400 A pokrýva tenké plechy až po uhlíkovú oceľ s hrúbkou približne 50 mm; systémy s vysokým rozlíšením siahajú ďalej na nerez.
- Rozsah zvárania: mikroplazma od približne 0,1 mm fólie vyššie; zváranie kľúčovou dierkou na približne 10–12 mm v jednom prechode.
Ako vzniká oblúk, krok za krokom
Formácia prebieha podľa pevnej sekvencie a chyba v ktoromkoľvek kroku sa prejaví buď ako neúspešný štart, alebo ako oblúk, ktorý odmieta zostať stabilný.
- Cestu vytvára plyn. Stlačený vzduch, dusík, argón alebo zmes argónu a vodíka prúdi cez horák kontrolovanou rýchlosťou a víri sa.
- Začína sa ionizácia. Vysokofrekvenčná iskra alebo krátky kontakt medzi elektródou a tryskou uvoľní prvé elektróny.
- Preberá prúd. Jednosmerné napájanie udrží výboj a vysokofrekvenčný obvod sa vypne.
- Konstrikcia a kolimácia. Tryska a vír plynu stláčajú oblúk do koncentrovaného energetického bodu.
- Preneste na obrobok. Pri rezaní a zváraní plazmovým oblúkom sa koreň oblúka prichytí k doske a spätná cesta prechádza pracovným vedením; pred týmto momentom je to len pilotný oblúk.
Varianty plazmového oblúka, s ktorými sa stretnete
Väčšina výrobných chýb má pôvod v mätúcich týchto režimoch. Nie sú zameniteľné a dvojitý oblúk vôbec nie je proces – je to poškodenie, ktoré sa deje v reálnom čase.
| Typ oblúka | Aktuálna cesta | Typické priemyselné využitie |
|---|---|---|
| Prenesený oblúk | Elektróda k obrobku | Plazmové rezanie, zváranie plazmovým oblúkom, drážkovanie |
| Neprenesený oblúk | Elektróda k tryske | Plazmové striekanie, ohrev horákom, úprava plynu |
| Pilotný oblúk | Elektróda k tryske at low current | Štartovacia pomôcka; rezanie lakovaného, hrdzavého alebo potiahnutého plechu |
| Dvojitý oblúk | Parazitný oblúk od trysky k obrobku | Porucha, ktorá eroduje trysku a oslabuje rez |
| Kĺzavý oblúk | Oblúk natiahnutý pozdĺž rozbiehajúcich sa elektród v rýchlom prúde plynu | Aktivácia povrchov, úprava plynu, laboratórne práce |
Rezanie a zváranie: Rovnaký oblúk, rozdielna úloha
Jedna rodina zdrojov môže slúžiť obom, ale prevádzkové okno je úplne odlišné. Rezanie maximalizuje hustotu energie a prietok plynu, takže prúd vyfukuje roztavený kov z rezu; zváranie chce nízkoturbulentný, pevne kontrolovaný stĺp, ktorý sa taví bez prerazenia diery. Zmiešanie dvoch pracovných cyklov je najrýchlejší spôsob prepálenia spotrebného materiálu.
| Parameter | Plazmové rezanie | Zváranie plazmovým oblúkom |
|---|---|---|
| Oblúkový režim | Prenesená, vysoká prúdová hustota | Prenesená, zúžená, nízka turbulencia |
| Typický prúd | 30–400 A | 0,1–200 A, mikroplazma do kľúčovej dierky PAW |
| Plyn | Vzduch, dusík, kyslík, argón-vodík | Zmesi argónu, argónu a vodíka a hélia |
| Materiál | Akýkoľvek vodivý kov | Nerez, titán, zliatiny niklu, uhlíková oceľ |
| Hrúbka | 0,5 mm až 50 mm a viac | 0,1 mm fólia do cca 12 mm kľúčovej dierky |
| Kľúčový problém s kvalitou | Drs, uhol skosenia, šírka zárezu | Pórovitosť, zrútenie kľúčovej dierky, profil guľôčky |
Kde si plazmové oblúky zarábajú na živobytie
Všade, kde je potrebné rezať alebo zvárať kruhový spoj, vyhráva mechanizovaný plazmový oblúk v opakovateľnosti: skladovacie nádrže a tlakové nádoby, cievky technologických potrubí, časti veterných veží, H-nosníky a konštrukčná oceľ a tenké plechy pre prístrojové a letecké práce.
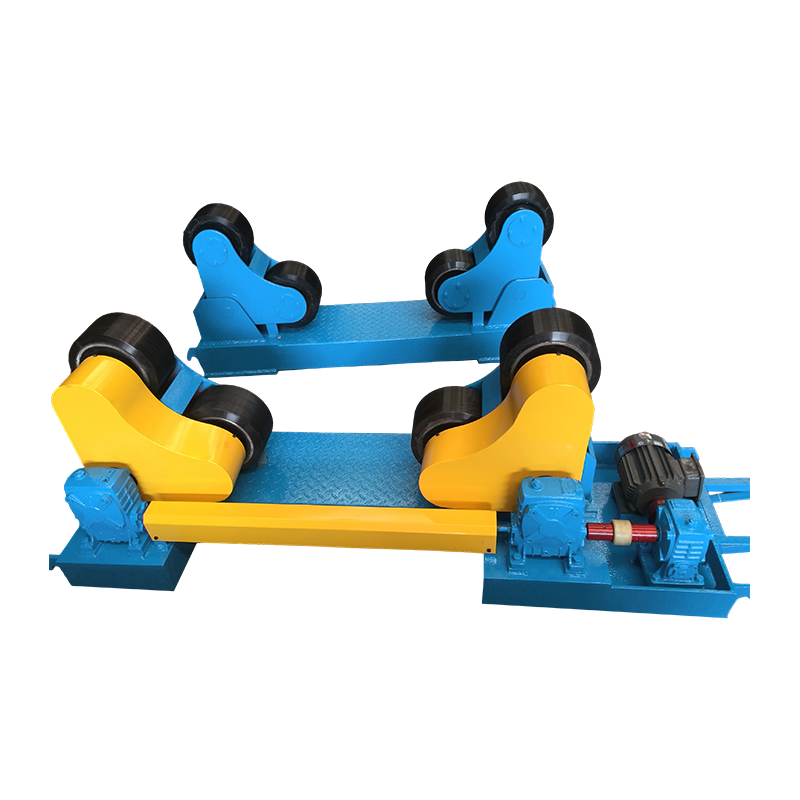
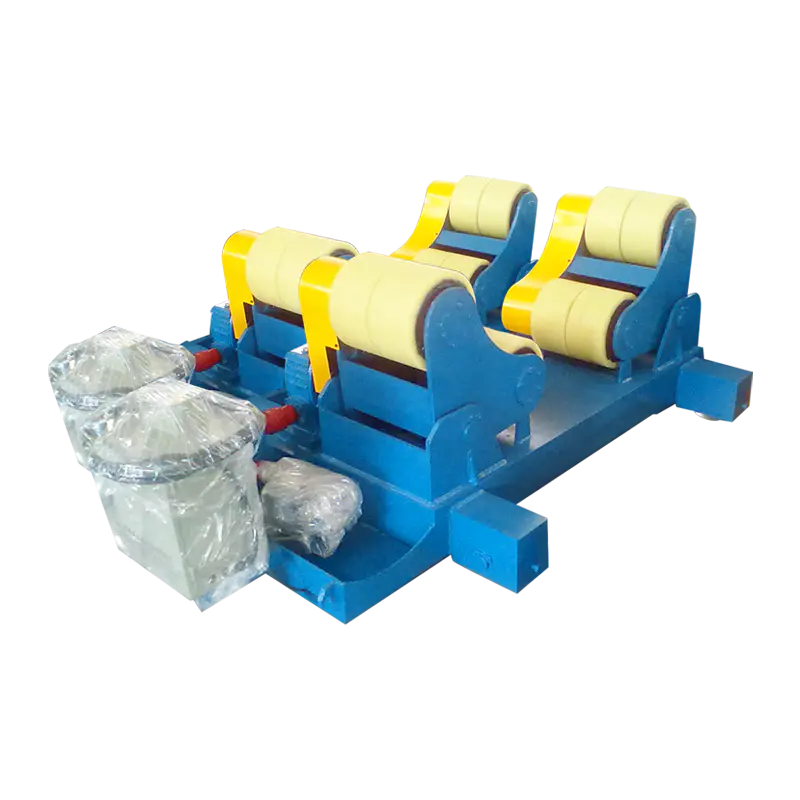
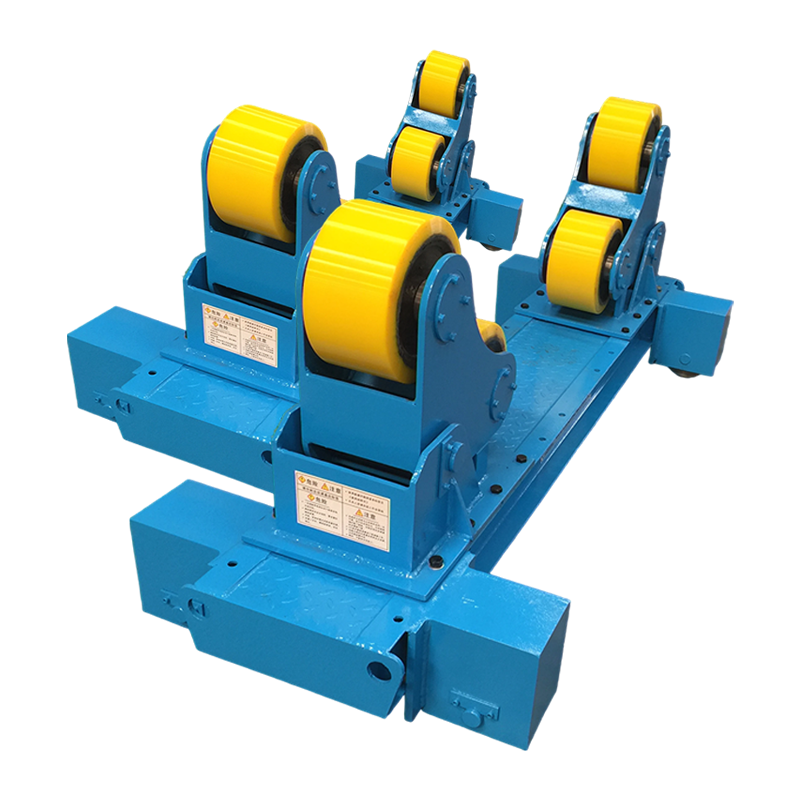
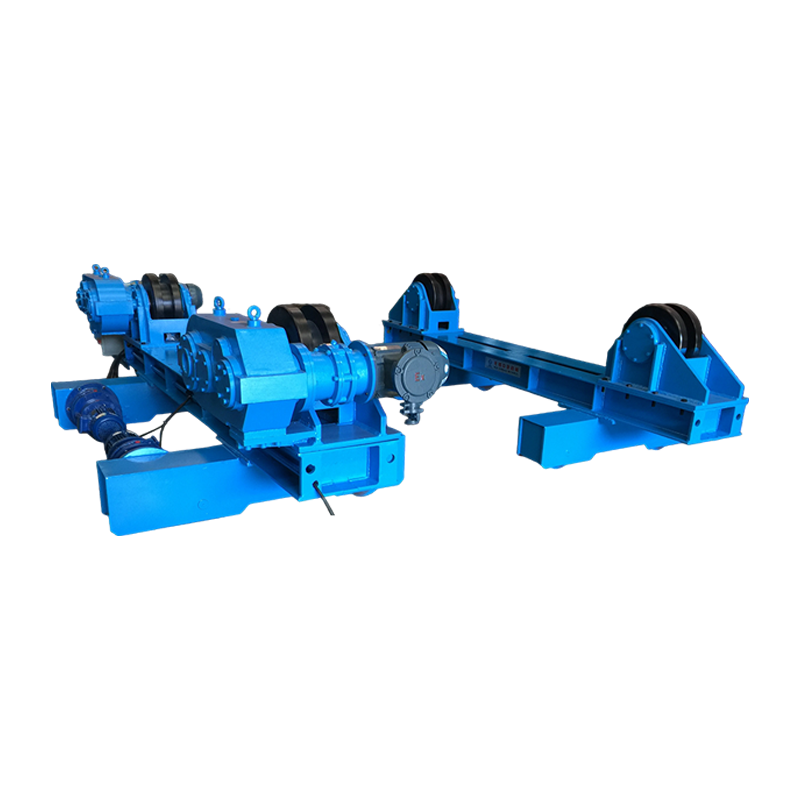
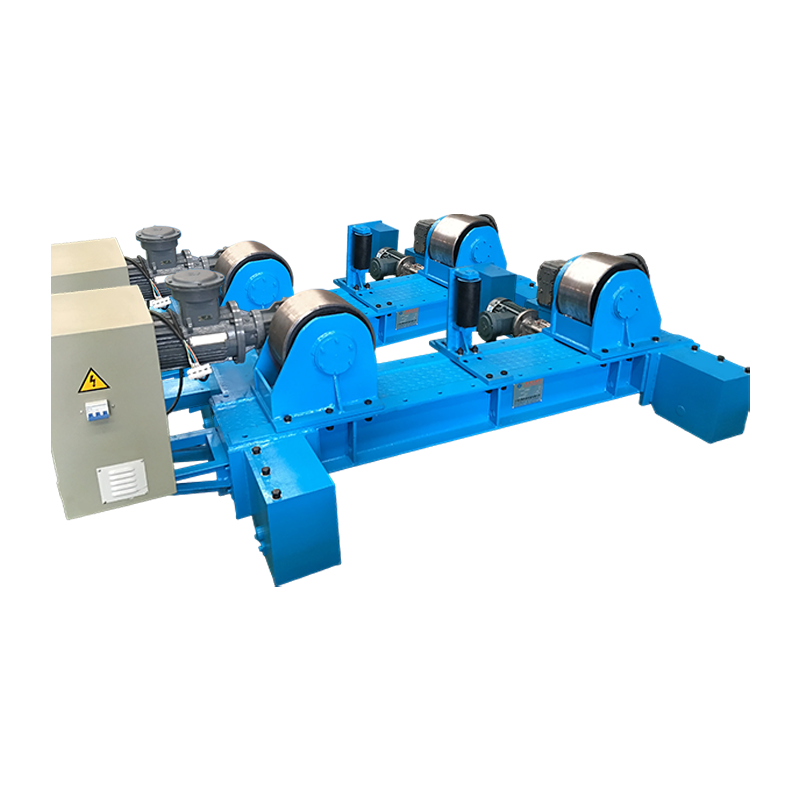
Práca s nádržou a plášťom je klasický prípad. Plazmová alebo ponorená oblúková hlava prebieha pozdĺž švu, zatiaľ čo škrupina sa pod ním otáča, takže koreň oblúka pri každom prechode pristane na rovnakom mieste. To kladie bremeno na samotnú rotáciu – hádzanie valčekov, plynulosť pohonu a držanie rýchlosti, to všetko sa prejavuje priamo vo vzhľade guľôčok. Montážne rotátory s hydraulickým zdvíhaním pokrývajú väčšinu stredne veľkých priemerov nádob; zdôvodnenie tejto voľby na úrovni dielne je uvedené v tejto poznámke o tom, ako zváracie rotátory menia výrobu nádrží a rúr .
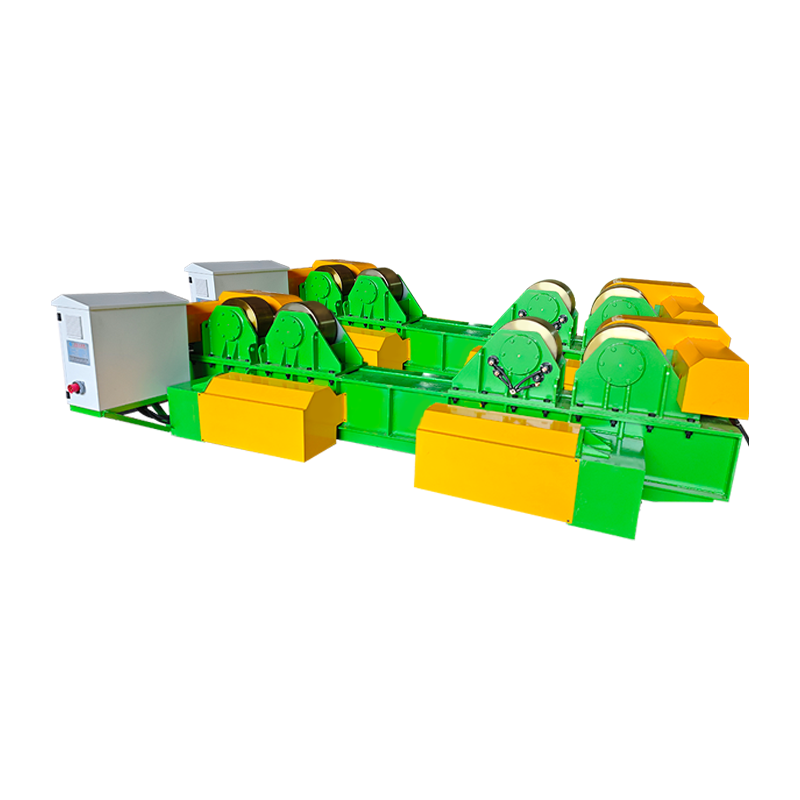 40T montážny zvárací rotátor s hydraulickým zdvíhaním a manuálnym orbitálnym pohybom Zvláda montáž a zváranie 40-tonového valcového obrobku s hydraulickým nastavením výšky, ručným pojazdom koľajnice a premenlivou rýchlosťou otáčania pre švy nádrže a nádoby. Zobraziť produkt →
Nie každý obrobok je valcový. Pre kryty čerpadiel, rámy a telesá ventilov zvárací polohovadlo otočí spoj do plochej alebo horizontálnej polohy, ktorú preferuje zúžený oblúk, a servoriadený sklon a rotácia udrží uhol v zlomku stupňa – čo je dôležité, keď je kľúčová dierka široká len niekoľko milimetrov.
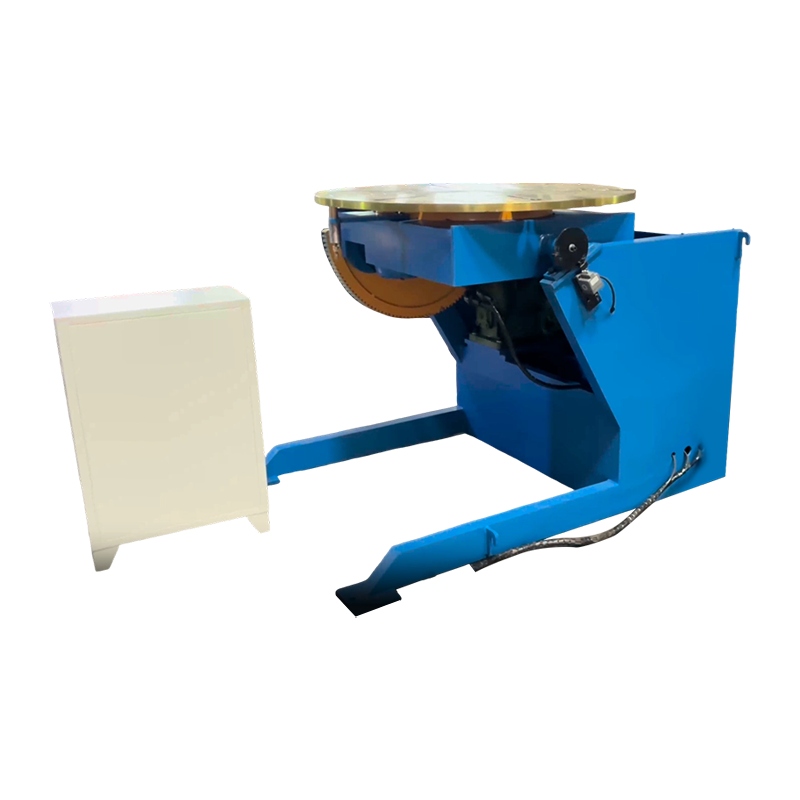 1T servoriadený zvárací polohovač Jednotonový servopolohovač pre nevalcové diely, ktorý poskytuje 0–105° naklonenie a nepretržitú rotáciu o 360° na udržanie zarovnania horáka pri automatizovanom zváraní. Zobraziť produkt →
Dlhé rovné švy sú zvyčajne vedené s pochodňou nesenou na stĺpe a výložníku nad posteľou alebo súpravou valcov. Elektrický orbitálny pohyb umožňuje, aby sa hlava vychýlila na zaťaženie a vrátila sa do rovnakého naprogramovaného uhla, čo skracuje čas nastavenia medzi dielmi.
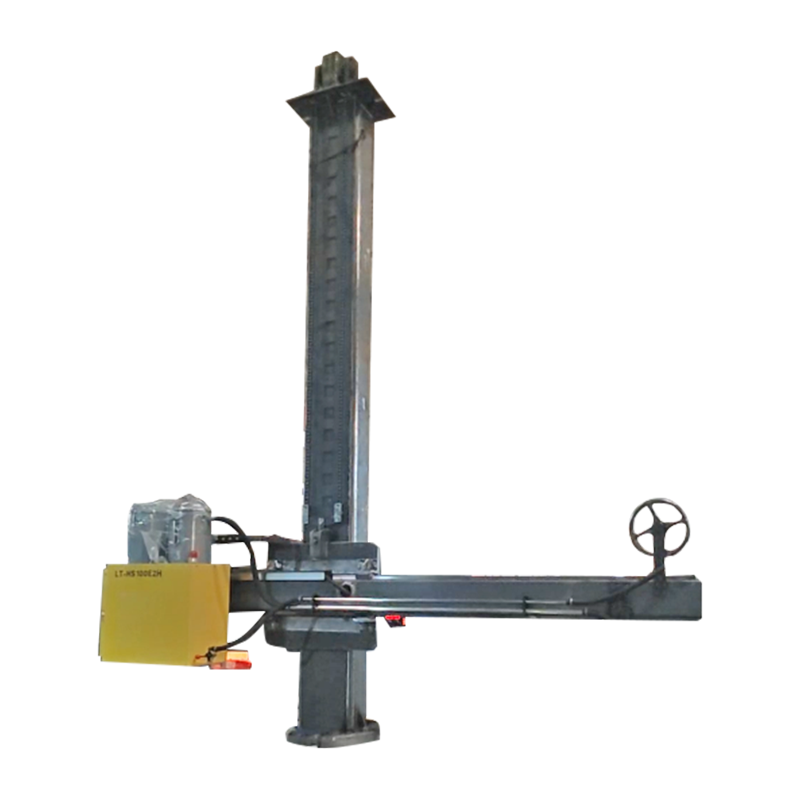 4030 Prispôsobený stĺp a výložník s elektrickým orbitálnym pohybom Prispôsobený stĺp a výložník pre automatické zváranie s elektrickým orbitálnym pohybom na umiestnenie dlhých rovných švov a nastavenie rýchlosti medzi časťami. Zobraziť produkt →
Výroba veterných veží spája všetky tri: škrupiny sú namontované na rotátoroch, pozdĺžne švy prebiehajú pod výložníkom a oblúkový proces – plazma, ponorený oblúk alebo hybrid – je zvolený pre penetráciu a rýchlosť pohybu. Kompromis procesu je uvedený v tomto článku zváracie technológie na výrobu veternej energie .
Čo skontrolovať pred nákupom
O kvalite plazmového oblúka rozhoduje špecifikačný list, nie demonštračná časť. Najdôležitejších je šesť položiek.
- Pracovný cyklus pri vašom skutočnom prúde. Stroj s výkonom 200 A s výkonom 60 percent je iný stroj ako stroj s výkonom 100 percent.
- Chladenie horáka a náklady na spotrebný materiál na meter rezu. Vodou chladené horáky sú drahšie a vydržia podstatne dlhšie nad približne 100 A.
- Dodávka plynu a čistota. Znečistenie a pokles tlaku sú dve z najčastejších príčin nestabilných oblúkov.
- Presnosť pohybu. Pri mechanizovanom zváraní hľadajte polohu serva ±0,1 mm alebo lepšie a opakovateľnú rýchlosť pri zaťažení.
- Nosnosť s rezervou. Veľkosť rotátorov a polohovadiel pre najťažší obrobok plus nástroje, nie priemerné.
- Certifikácia a dokumentácia. Označenie CE, záznamy o skúškach a návšteva továrne vám povedia viac ako brožúra.
Diagnostika bežných porúch plazmového oblúka
Väčšina porúch má krátky zoznam príčin a najlacnejšia oprava je zvyčajne tá správna.
- Prach na spodnej strane rezu: rýchlosť pohybu je príliš pomalá, prúd je príliš nízky alebo príliš vysoký odstup.
- Dvojitý oblúk: opotrebovaná alebo nesprávna tryska, nedostatočný odstup alebo vlhkosť v plynovom potrubí.
- Krátka životnosť spotrebného materiálu: slabý prietok chladiacej kvapaliny, kontaminovaný plyn alebo prepichnutie v príliš nízkej výške.
- Blúdenie oblúka alebo zrútenie kľúčovej dierky pri zváraní: nesprávny prietok plynu, magnetické hromadenie v obrobku alebo nepripravená spojovacia medzera.
- Pórovitosť v PAW zvaroch: strata krytia tienenia, zachytávanie vodíka alebo príliš dlhá dĺžka oblúka.
Často kladené otázky
Je plazmový oblúk teplejší ako TIG oblúk?
Áno, zvyčajne dvakrát alebo viackrát. Voľne horiaci TIG oblúk má teplotu okolo 10 000 – 11 000 °C, zatiaľ čo zúžený plazmový oblúk dosahuje 15 000 °C a viac. Výhodou nie je samotné teplo, ale koncentrácia: energia prichádza v úzkom stĺpci.
Dokáže plazmový oblúk rezať akýkoľvek materiál?
Nie. Rezanie s preneseným oblúkom vyžaduje elektricky vodivý obrobok, pretože prúd sa musí vrátiť cez pracovný kábel. Sklo, keramiku a väčšinu plastov takto rezať nemožno.
Prečo potrebuje horák pilotný oblúk?
Pilotný oblúk ionizuje dráhu plynu pri nízkom prúde, takže hlavný oblúk sa môže preniesť v momente, keď horák dosiahne platňu. Umožňuje tiež spustenie baterky na lakovaných, hrdzavých alebo potiahnutých povrchoch, ktoré by inak štart zlomili.
Je zváranie plazmovým oblúkom len variáciou TIG?
Nie. TIG necháva oblúk voľne sa šíriť, zatiaľ čo PAW ho tlačí cez trysku. Výsledkom je hustejší stĺpec, režim kľúčovej dierky pre penetráciu jedným priechodom a oveľa menšia citlivosť na dĺžku oblúka.
Funguje plazmové rezanie pod vodou?
áno. Rezanie pod vodou znižuje hluk, výpary a ultrafialové žiarenie, a preto je bežné v lodeniciach a v závodoch rezanie nerezových alebo lakovaných plechov.
Zrátané a podčiarknuté
Plazmový oblúk je zúžený výboj cez ionizovaný plyn a jeho dve priemyselné úlohy sú rezanie a zváranie. Rezanie vyžaduje maximálnu hustotu energie a prietok plynu; zváranie potrebuje stabilný, presne umiestnený stĺp. Medzi týmito dvoma sedia mechanici – rotátory, polohovadlá a stĺpové ramená, ktoré držia koreň oblúka presne tam, kde by mal byť podľa postupu. Získajte správne parametre oblúka, potom urobte pohyb opakovateľný a proces sa stane predvídateľným, časť po časti.