Zváranie MIG je najefektívnejšie, keď sú súčasne nastavené štyri podmienky: základný kov je čistý a suchý, hrúbka steny je približne medzi 3 mm a 12 mm, oblúk je chránený pred pohybujúcim sa vzduchom a spoj je zváraný v plochej alebo horizontálnej polohe – alebo otočený tak, aby tam zostal. Odstráňte ktorúkoľvek z týchto podmienok a proces stále beží, ale potichu prestane byť najrýchlejšou, najčistejšou a najhospodárnejšou možnosťou v dielni.
Zváranie MIG, formálne zváranie plynovým kovovým oblúkom (GMAW), privádza kontinuálnu spotrebnú drôtovú elektródu cez pištoľ, zatiaľ čo externe dodávaný ochranný plyn chráni roztavený kúpeľ. Pretože drôt sa nikdy nezastaví, nedochádza k odštiepeniu trosky a žiadnej elektróde, ktorá by sa menila každých niekoľko stoviek milimetrov, čo je presne dôvod, prečo tento proces dominuje výrobnému zváraniu vždy, keď pracovné podmienky spolupracujú.
Štyri podmienky, vďaka ktorým je MIG najlepšou voľbou
Každé praktické rozhodnutie o MIG – priemer drôtu, zmes plynu, prúd, uchytenie – sa vracia k týmto štyrom konštrukčným podmienkam a stojí za to ich skontrolovať pred napísaním postupu zvárania.
Čistý, suchý kov
Okovy, olej, farba a vlhkosť sa vypália vo vnútri oblúka a premenia sa na pórovitosť. Desať minút s brúskou je lacnejších ako lístok na prerábku.
3 mm až 12 mm steny
Dostatočne tenký na to, aby sa pretavil bez skosenia, dostatočne hrubý na to, aby sa rýchlosť nanášania zaplatila sama za seba. Pod 1,5 mm sa oblúk stáva nestabilným; nad 12 mm ste na úkosy a viacprechodové územie.
Stále vzduch
Ochranný plyn je najslabším článkom. Ľahký priečny ťah odstráni plynový obal a zanechá pórovitosť bez ohľadu na to, aké dobré sú nastavenia.
Plochá alebo horizontálna poloha
Gravitácia s vami spolupracuje v 1G a 2G, takže rýchlosť pohybu, penetrácia a vzhľad guľôčok majú vrchol tam – alebo namiesto toho otáčate obrobok.
Všetko ostatné – indukčnosť, uhol pohybu, vzdialenosť kontaktného hrotu – je detail ladenia, ktorý možno opraviť pomocou tabuľky a desiatich minút cvičenia. Tieto štyri sú štrukturálne a žiadne nastavenie stroja nekompenzuje chýbajúce.
Hrúbka a materiál: MIG Sweet Spot
V prípade uhlíkovej ocele je MIG najlepšie na plechu s hrúbkou od 3 mm do 12 mm a veľmi dobre si poradí aj s tenkými plechmi s hrúbkou pod 3 mm, keď je spojenie tesné a kov je čistý.
| Hrúbka materiálu | Priemer drôtu | Ochranný plyn | Režim prenosu |
|---|---|---|---|
| 1,0–3,0 mm plech | 0,8 mm (0,030 palca) | 75 % Ar / 25 % CO2 | Skrat |
| 3,0-6,0 mm doska | 1,0 mm (0,035 palca) | 85 % Ar / 15 % CO2 | Skrat or spray |
| doska 6,0–12,0 mm | 1,2 mm (0,045 palca) | 90 % Ar / 10 % CO2 | Sprej alebo pulzný sprej |
| 12 mm a viac | 1,2–1,6 mm | 90 % Ar / 10 % CO2 | Pulzný nástrek, skosený spoj, viacprechodový |
Hliník mení pravidlá: potrebuje 100% argón, techniku tlače na rozbitie oxidovej kože a cievkovú pištoľ alebo horák push-pull, pretože drôt je príliš mäkký na to, aby ho prestrčil dlhou vložkou. Nehrdzavejúca oceľ je medzi nimi a zvyčajne vyžaduje trojzmes plynu s héliom alebo malým prídavkom CO2 na kontrolu tekutosti.
Čistota a prispôsobenie: Tam, kde väčšina problémov MIG začína
Zhruba deväť z desiatich defektov MIG sa týka kontaminácie alebo spojovacej medzery, ktorá bola príliš široká pre použitý drôt – nie po zváracom stroji.
Vodný kameň a hrdza jednoducho nesedia na povrchu; absorbujú teplo, ktoré by malo roztaviť základný kov, takže prienik klesne a operátor to kompenzuje navinutím napätia. Olej, farba a rezná kvapalina vrie v oblúku a vytláčajú plyn von z bazéna, preto sa pórovitosť objaví takmer vždy pri prvom prechode komponentu, ktorý nebol nikdy odmastený. Pozinkovaná oceľ je najťažším prípadom: zinkový povlak sa musí prebrúsiť najmenej 25 mm od spojovacej línie a aj tak si výpary vyžadujú dobré odsávanie.
Na kondícii záleží rovnako. Pevný drôt s hrúbkou 1,2 mm nemôže preklenúť 3 mm koreňovú medzeru bez prepálenia, takže medzery by mali byť dodržané na približne jeden alebo menej priemer drôtu na štvorcovom spoji. Ak to výrobná tolerancia neumožňuje, odpoveďou je zvyčajne podkladový pás alebo zmena procesu, a nie zmena nastavenia.
Ochranný plyn, prievan a vonkajšia realita
MIG je najúčinnejší v nehybnom vzduchu a dôvodom je ochranný plyn.
Prúd argónovej zmesi s rýchlosťou 12 – 20 l/min (25 – 40 cfh) možno odstrániť priečnym ťahom iba 8 – 10 km/h, čo je zhruba rýchlosť vánku cez otvorené dvere obchodu. Otočenie prietoku vyššieho ako asi 20 l/min zriedkavo vyrieši problém; prúd sa stáva turbulentným, začína strhávať atmosférický vzduch a pórovitosť sa skôr zhoršuje ako zlepšuje. V dielni to riešia paravány, závesy a dočasné ohrady.
Na mieste je úprimná odpoveď, že MIG s pevným drôtom stráca na plynom tienený drôt s tavivom (FCAW-G), ktorý oveľa lepšie znáša vietor, pretože troska a jadro taviva pomáhajú chrániť bazén. To je dôvod, prečo vonkajšie konštrukčné zváranie a opravy v teréne tak zriedka bežia na pevnom drôte.
Poloha a rotácia: Udržiavanie oblúka v rovine
MIG poskytuje najvyššiu rýchlosť nanášania a najčistejšiu guľôčku v plochej (1G/1F) a horizontálnej (2G/2F) polohe, pretože gravitácia drží roztavenú nádrž tam, kde ju operátor chce.
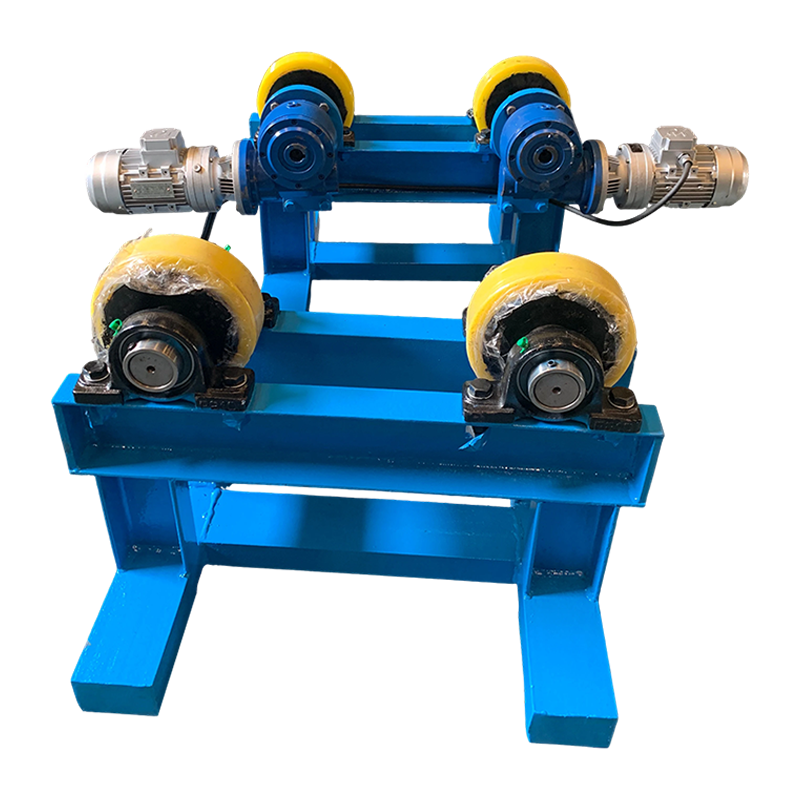
Vo výrobe sa obrobok bežne otáča namiesto horáka. Zvárací rotátor otáča valec, nádobu alebo cievku potrubia kontrolovanou povrchovou rýchlosťou, takže oblúk zostáva trvalo v plochej polohe, čím sa pomalá úloha závislá od polohy mení na opakovateľnú. V prípade dlhých švov jednotka s anti-driftom alebo poháňaným orbitálnym pohybom bráni plavidlu v axiálnom tečení pri otáčaní, takže šev sa netočí do špirály.
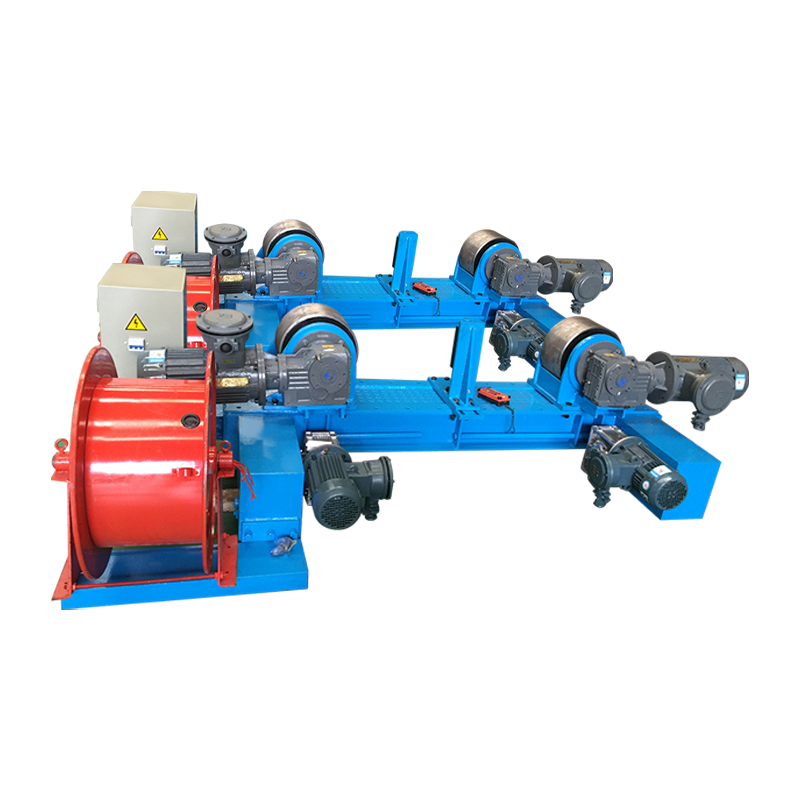 20T nastaviteľný zvárací rotátor s elektrickým orbitálnym pohybom a ochranou proti unášaniu Elektrický zvárací rotátor pre veľké valce, využívajúci anti-drift a dvojmotorový pohon na udržanie stabilných a opakovateľných obvodových švov. Zobraziť produkt →
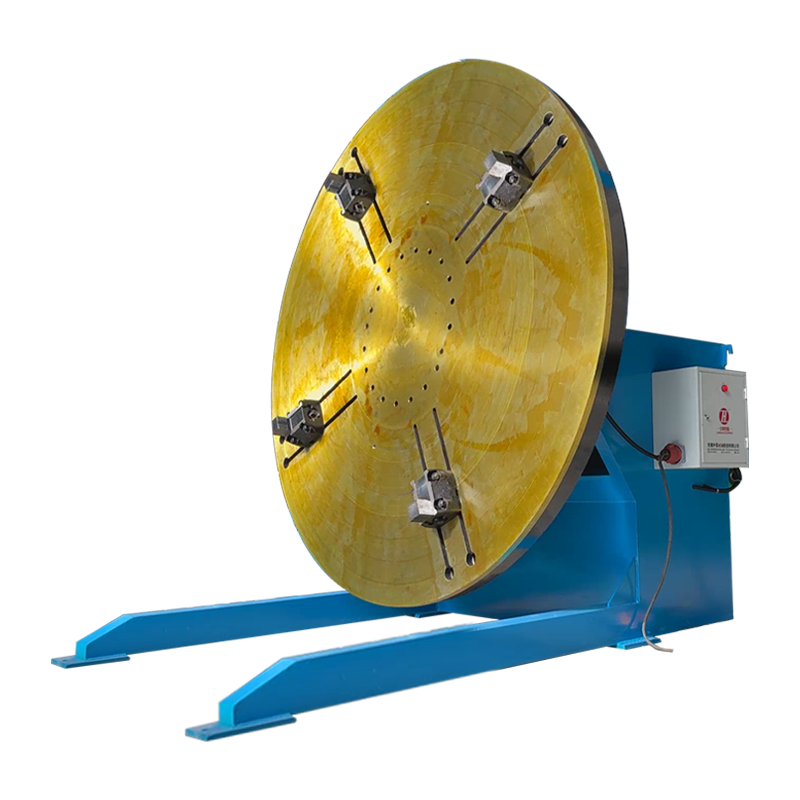
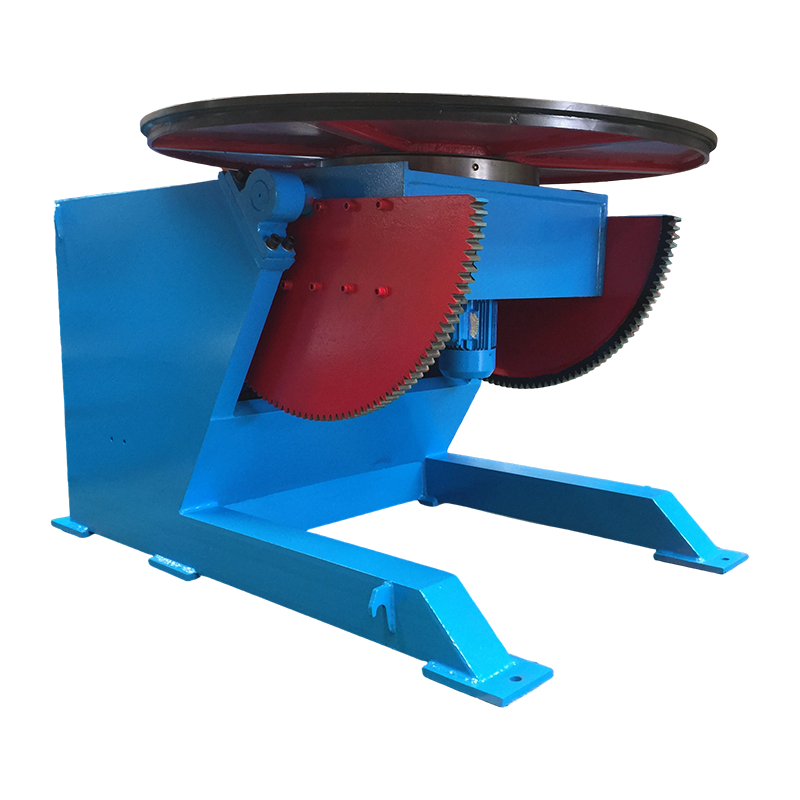
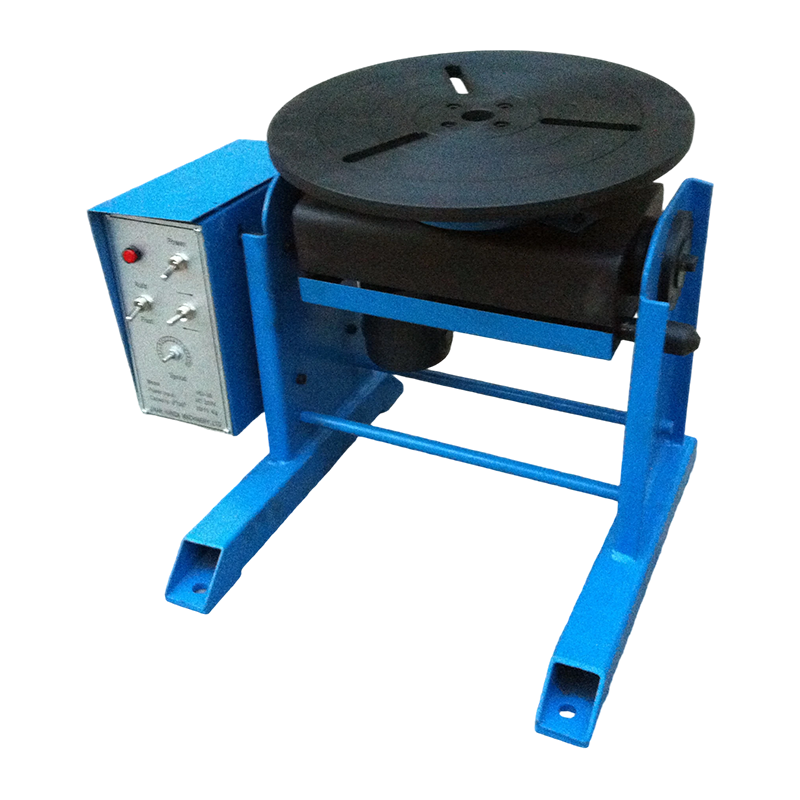
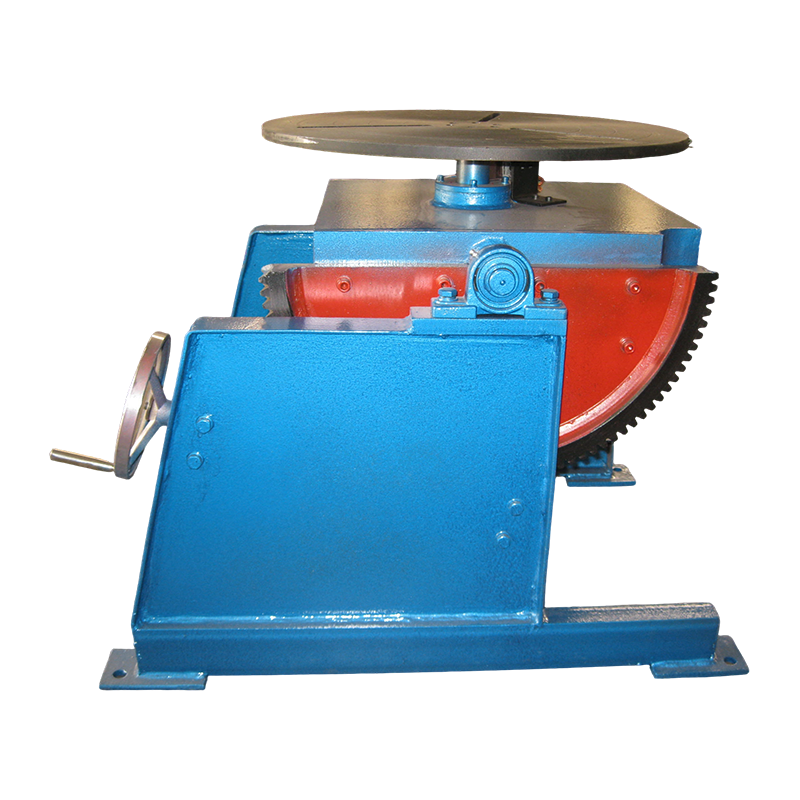
S dielmi, ktoré sa nedajú otáčať ako valec – konzoly, rámy, telesá čerpadiel, telesá ventilov – sa manipuluje na zvárací polohovadlo alebo otočný tanier , ktorý nakláňa a otáča dielo tak, aby bol spoj vodorovne. Platí rovnaké pravidlo: o tom, či je zvar urobený v byte, rozhoduje prípravok, nie zápästie zvárača.
Kontrolný zoznam pred spustením, ktorý vyrieši väčšinu sťažností MIG
Pred obviňovaním stroja si preštudujte tento zoznam v poradí – vo väčšine obchodov sa chyba nachádza v prvých piatich položkách.
- Potvrďte kladnú elektródu (DCEP) pre pevný drôt na oceli.
- Nastavte vzdialenosť medzi kontaktom a hrotom na 10–15 mm; pri dlhšom vysunutí klesá prúd a penetrácia.
- Nastavte prietok plynu na 12–20 l/min a kontrolujte regulátor s podržanou spúšťou, nie v pokoji.
- Prispôsobte rýchlosť podávania drôtu a napätie navzájom; oblúk by mal znieť ako stabilné vyprážanie slaniny, nie praskanie alebo bzučanie.
- Skontrolujte napnutie hnacieho valca a stav vložky – hniezdenie vtákov je problém posuvu, nie problém oblúka.
- Pracovný vratný diel upevnite tesne ku spoju, nie na natretú rámovú koľajnicu.
- V prípade tenkých plechov použite uhol tlače 5–15 stupňov a mierne vyššiu indukčnosť, aby ste zmiernili prenos skratu.
- Pre ťažší tanier potiahnite pištoľ a zvýšte rýchlosť pohybu, kým sa prsty na nohách čisto nenamočia.
Keď je MIG nesprávna odpoveď
MIG je zriedka zlý proces, ale v niekoľkých situáciách si svoje miesto vyslúži iný oblúkový proces – a predstieranie opaku stojí peniaze.
| Proces | Najlepšie sa hodí | Praktická hrúbka | Tolerancia vetra |
|---|---|---|---|
| MIG / GMAW (pevný drôt, plyn) | Čistá dielenská práca, plech a stredný plech, vysoká rýchlosť výroby | 1-12 mm | Chudák |
| Flux-core / FCAW-G | Stavebné a vonkajšie práce, hrubšie profily, konštrukčné spoje | 6-25 mm | Dobre |
| Stick / SMAW | Hrdzavý, špinavý alebo mokrý kov, opravy, stiesnené priestory | 3-20 mm | Výborne |
| TIG / GTAW | Tenké profily, koreňové prechody, nerez a hliník, kde na vzhľade záleží | 0,5–6 mm | Chudák |
Za zmienku stoja ďalšie dve výnimky. Extrémne hrubé sekcie – ďaleko presahujúce 25 mm – sú zvyčajne rýchlejšie pri práci s ponoreným oblúkom alebo viacprechodovou prácou s tavivom. A veľmi krátke zvary v nevhodných polohách, kde nastavenie prípravku stojí viac ako samotný zvar, idú často rýchlejšie s tyčovou elektródou.
Kde sa MIG najviac oplatí vo výrobe
Nádrže, tlakové nádoby, cievky rúr, sekcie veterných veží a H-lúče sú prostrediami, kde je zváranie MIG v priemyselnom meradle najefektívnejšie, pretože každé z nich možno otáčať.
Na cievke alebo potrubnej cievke je práca nastavená na poháňané valce, pištoľ je držaná v pevnom uhle a stroj sa pohybuje. Rovnaká logika riadi výrobu veží a monopilov, kde sú pozdĺžne a obvodové švy zvarené, pričom sa plášť otáča pod stĺpom a výložníkom. Pri výrobe nádrží a rúr je toto párovanie rotácie s konštantným uhlom horáka to, čo mení MIG z rýchleho manuálneho procesu na skutočne opakovateľný proces – praktický efekt je podrobnejšie popísaný v tomto pohľade na ako zváracie rotátory transformujú výrobu kovových nádrží a rúr .
S ťažkými a nepohodlnými obrobkami sa namiesto toho zvyčajne manipuluje na polohovadle a veľké škrupiny, ktoré je potrebné pred zváraním zarovnať, ťažia z montážneho rotátora s hydraulickým zdvíhaním a horizontálnym tlačením, čo znižuje čas potrebný na zarovnanie žeriavu.
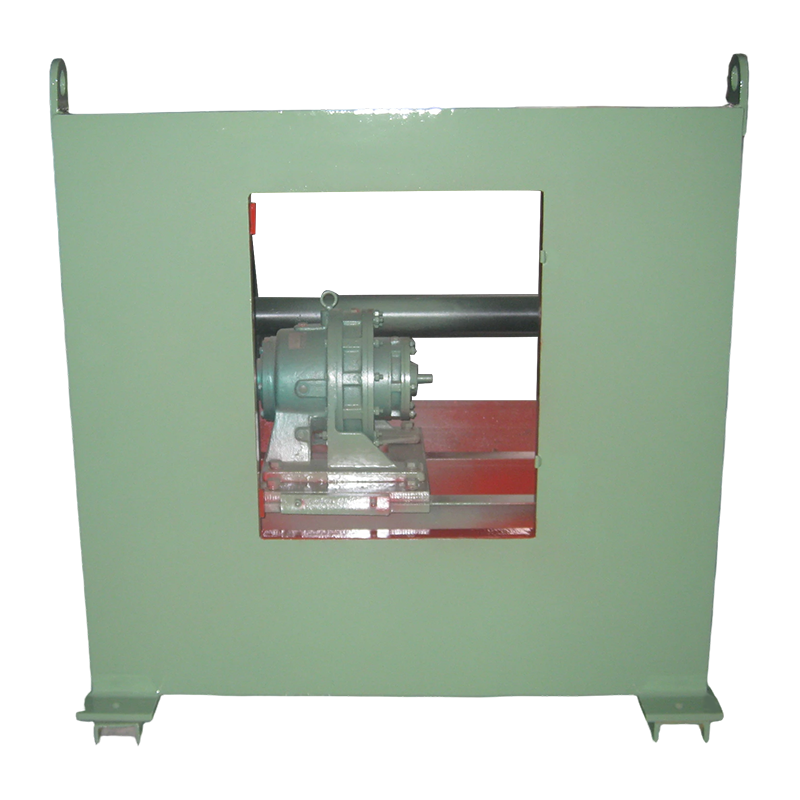 3T konvenčné zváracie polohovadlo pre ťažké obrobky Sklopný a otočný otočný stôl pre obrobky do 3000 kg, ktorý pomáha udržiavať ploché zvary pri výrobe tlakových nádob, potrubí a konštrukcií. Zobraziť produkt →
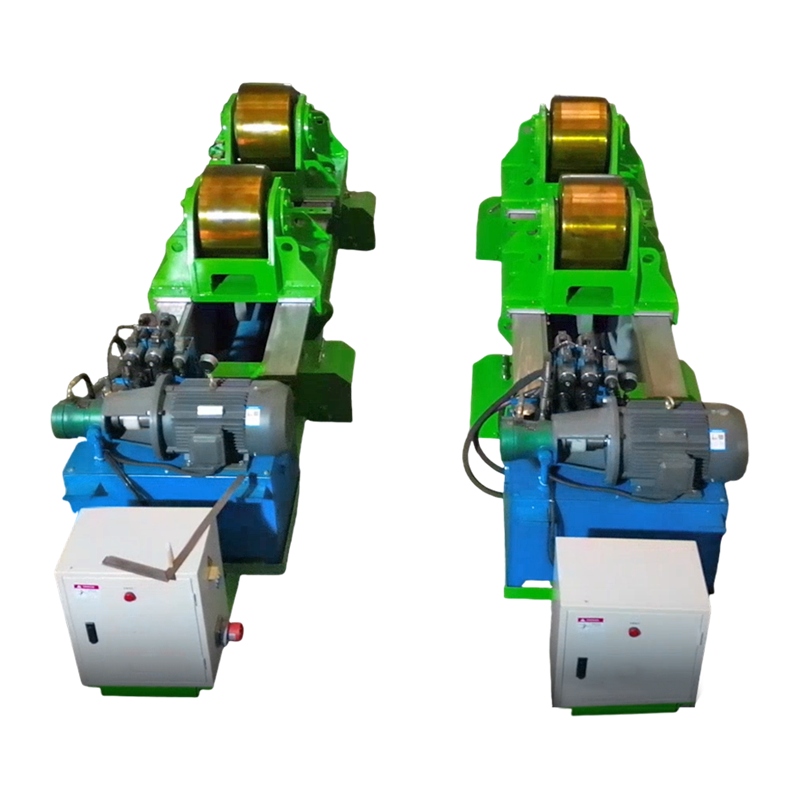 80T montážny zvárací rotátor s hydraulickým horizontálnym tlačením Hydraulický montážny rotátor pre veľké valcové plášte s nastaviteľnou valčekovou základňou a horizontálnym tlačením na podporu presnej zváracej montáže. Zobraziť produkt →
Spoločná niť vo všetkých týchto prípadoch je konštantná: oblúk zostáva v plochej polohe, rýchlosť pojazdu sa nastavuje pohonom, nie ručne, a operátori venujú svoju pozornosť oblúku namiesto boja proti gravitácii.
Často kladené otázky
Môže byť zváranie MIG používané vonku?
Nie s pevným drôtom a ochranným plynom pri normálnych prietokoch. Vietor s rýchlosťou nad približne 8 – 10 km/h porušuje plynový obal, takže vonkajšie práce sa zvyčajne prepínajú na plynom tienený drôt s tokom alebo sa čaká na vybudovanie tieneného krytu.
Aký je ideálny rozsah hrúbky pre MIG?
Pre uhlíkovú oceľ je optimálna hrúbka približne 3 mm až 12 mm, pričom plech s hrúbkou do približne 1 mm je tiež použiteľný pri prenose nakrátko. Nad 12 mm potrebuje spoj skosenie a viacnásobné prechody, čo oslabuje rýchlostnú výhodu MIG.
Prečo môj MIG zvar vyzerá porézny?
V poradí pravdepodobnosti: kontaminácia ako olej, okoviny alebo galvanizácia; priečny ťah oddeľujúci ochranný plyn; príliš veľký prietok plynu spôsobujúci turbulencie; alebo voľný regulátor nasávajúci vzduch do potrubia.
Je MIG vhodný na vertikálne a nad hlavou?
Funguje to, ale už to nie je najlepšie. Vertikálne nahor vyžaduje nižšiu rýchlosť podávania drôtu a mierny úplet na ovládanie bazéna a zváranie nad hlavou znižuje rýchlosť nanášania aj pohodlie operátora, takže produktivita zvyčajne klesne o tretinu alebo viac.
Ktorá zmes plynov dáva najlepšie výsledky MIG na mäkkej oceli?
Zmes 75 – 85 % argónu s vyváženým CO2 pokrýva väčšinu práce: vyšší obsah CO2 zlepšuje penetráciu a zmáčanie na špinavom plechu, zatiaľ čo vyšší argón vyhladzuje oblúk a znižuje rozstrekovanie tenkého materiálu.
Jednoducho povedané, zváranie MIG je najúčinnejšie, keď sa čistý kov strednej hrúbky zvára naplocho alebo vodorovne v interiéri so stabilným plynovým štítom a rýchlosťou podávania drôtu prispôsobenou napätiu. Nastavte správne podmienky a proces poskytne plnú rýchlosť, penetráciu a vzhľad; upnite obrobok tak, aby sa úloha dostala do oblúka, a rovnaké podmienky platia osem hodín v zmene namiesto ôsmich minút.