Áno – nehrdzavejúca oceľ sa dá úspešne zvárať a väčšina výrobných závodov už na to má vybavenie. Materiál nie je krehký ani „nezvárateľný“; jednoducho trestá zlú prípravu viac ako mäkká oceľ. Nerezová oceľ je oceľová zliatina s minimálne 10,5 % chrómu, ktorý tvorí pasívnu oxidovú vrstvu, ktorá odoláva korózii. Táto vrstva je tiež dôvod, prečo na výbere tepla, kontaminácie a plniva tak záleží: dobrý zvar musí zachovať odolnosť proti korózii, nielen spojiť dva kusy.
Praktická odpoveď je, že zvárateľnosť závisí od triedy, procesu a servisného prostredia. Austenitické triedy ako 304L a 316L sú bežné v nádržiach, potrubiach, potravinárskych zariadeniach a architektonických dielach. Feritické, martenzitické a duplexné triedy sa správajú odlišne, takže postup by sa mal zhodovať so skutočným základným kovom a nie so všeobecným štítkom „nehrdzavejúci“.
Ktoré zváracie procesy fungujú pre nehrdzavejúcu oceľ?
TIG, MIG a zváranie tyčovým zváraním všetky práce na nehrdzavejúcej oceli; správna voľba závisí od hrúbky, povrchovej úpravy a objemu výroby. TIG poskytuje najčistejšiu kontrolu nad tenkými plechmi a koreňmi rúr, MIG je rýchlejší pre produkčné práce a tyč zostáva užitočná pri opravách na poli a ťažších úsekoch.
| Proces | Typická nerezová práca | Praktický rozsah hrúbky | Poznámka k obchodu |
|---|---|---|---|
| TIG / GTAW | Tenký plech, korene rúr, sanitárne potrubie, presné zostavy | Asi 0,5-6 mm | Najčistejšie ovládanie oblúka; pomalšia rýchlosť jazdy |
| MIG/GMAW | Výroba zvárania, rámov, nádrží, hrubších plechov | Približne 1-12 mm | Rýchle ukladanie; potrebuje správnu zmes nerezového drôtu a plynu |
| Stick / SMAW | Opravárenské práce, poľná výroba, ťažší plech | Asi 2-12 mm | Viac čistenia trosky; menej vhodné na tenké kozmetické práce |
| SAW | Ťažký plát a dlhé rovné švy | Zvyčajne 8 mm a viac | Vysoká depozícia; nie proces tenkých plechov |
Odporové zváranie a laserové zváranie sa tiež používajú pre nehrdzavejúcu oceľ v špecifických výrobných nastaveniach, ale vyžadujú vybavenie a postupy postavené okolo materiálu. Pre všeobecnú výrobu, TIG a MIG pokrývajú väčšinu nerezových prác.
Prídavný kov a ochranný plyn: Spojte základný kov
Použite plnivo, ktoré zodpovedá triede korózie základného kovu, nie to, čo už je v podávači. Časť 304L by mala normálne používať výplň ER308L, zatiaľ čo práca 316L vyžaduje ER316L. Použitie drôtu z mäkkej ocele môže vytvoriť zvar, ktorý na prvý pohľad vyzerá prijateľne, ale usadenina zhrdzavie a môže zlyhať v korozívnej prevádzke.
| Základný kov alebo spoj | Typická výplň | Dôvod |
|---|---|---|
| 304/304L | ER308L | Zodpovedá všeobecnej odolnosti proti korózii a nízkouhlíkovému zámeru |
| 316/316L | ER316L | Poskytuje molybdén pre prevádzku s obsahom chloridov |
| 304 nehrdzavejúca až mäkká oceľ | ER309L | Vysokolegované plnivo pomáha tolerovať riedenie zo strany uhlíkovej ocele |
| Duplexná nerezová | ER2209 alebo prispôsobená duplexná výplň | Podporuje vyváženú feritovo-austenitovú mikroštruktúru |
Ochranný plyn tiež ovplyvňuje farbu, penetráciu a odolnosť proti korózii. TIG zvyčajne používa argón. MIG často používa zmes bohatú na argón s malým množstvom kyslíka alebo tri-zmes, v závislosti od postupu. Zmesi s vysokým obsahom CO2 môžu zvýšiť zachytávanie uhlíka a znížiť odolnosť proti korózii v niektorých austenitických zvaroch, preto si pred výrobou potvrďte špecifikáciu plynu.
Tepelný príkon, skreslenie a odolnosť proti korózii
V prípade austenitickej nehrdzavejúcej ocele udržiavajte nízky vstup tepla a teplotu medzi prechodmi pod približne 150 °C (302 °F); nekontrolované teplo je najčastejším dôvodom, prečo zvuk vyzerajúci zvar zlyhá v prevádzke. Nehrdzavejúca oceľ sa rozťahuje a vedie teplo inak ako mäkká oceľ, takže nadmerné teplo môže spôsobiť deformáciu, tepelný odtieň a stratu odolnosti voči korózii.
V rozsahu približne 425–850 °C môžu štandardné 304 a 316 vytvárať karbidy chrómu na hraniciach zŕn. To znižuje množstvo chrómu dostupného na ochranu povrchu, čo je stav často nazývaný senzibilizácia. Nízkouhlíkové triedy „L“ a stabilizované triedy znižujú riziko, ale neospravedlňujú zlú reguláciu tepla. Na obmedzenie skreslenia použite navliekacie guľôčky, preskokové zváranie, sekvencie backstepu, medenú podložku a dobre namontované prípravky.
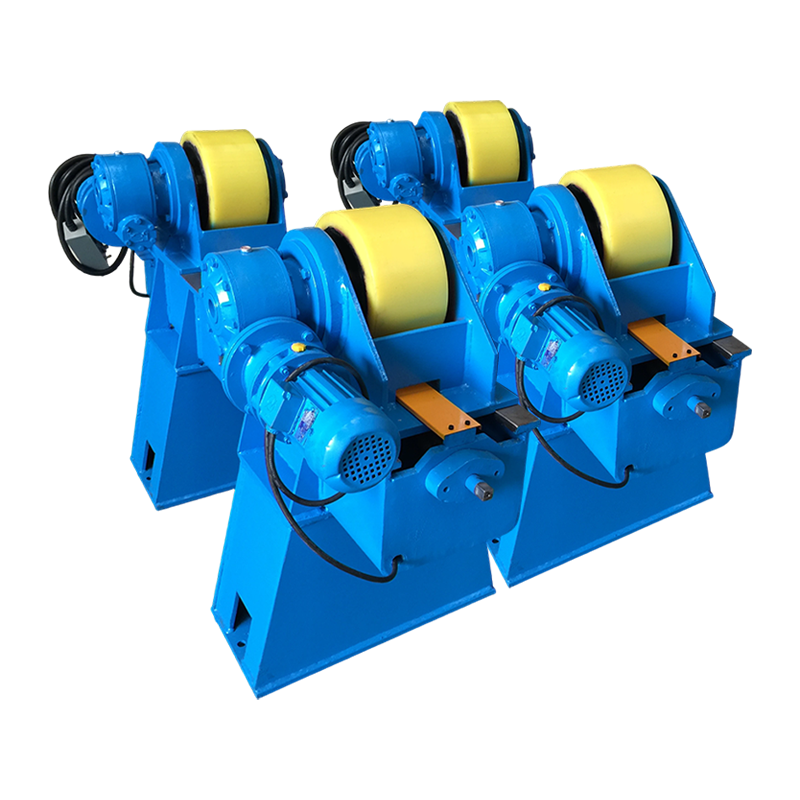
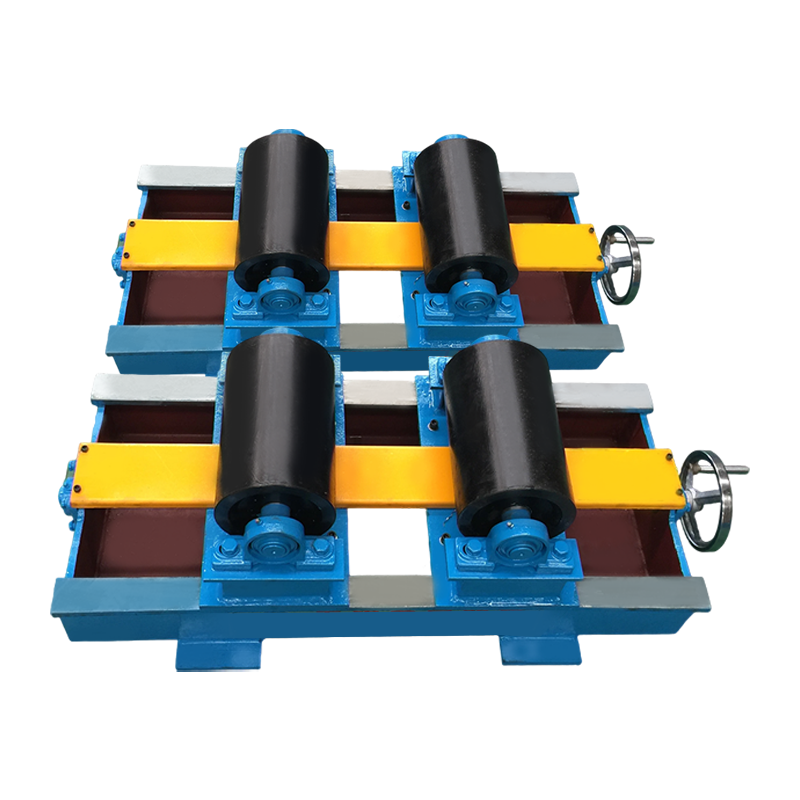
V prípade plášťov rúr a nádrží zvárací rotátor udržuje súčiastku otáčajúcu sa stabilnou rýchlosťou, takže oblúk zostáva v plochej alebo horizontálnej polohe. Na tejto konzistencii záleží na nereze, pretože zmeny rýchlosti jazdy sa prejavia ako zmeny v príkone tepla. Pre bližší pohľad na aplikáciu viď zváracie rotátory v nádržiach a potrubiach .
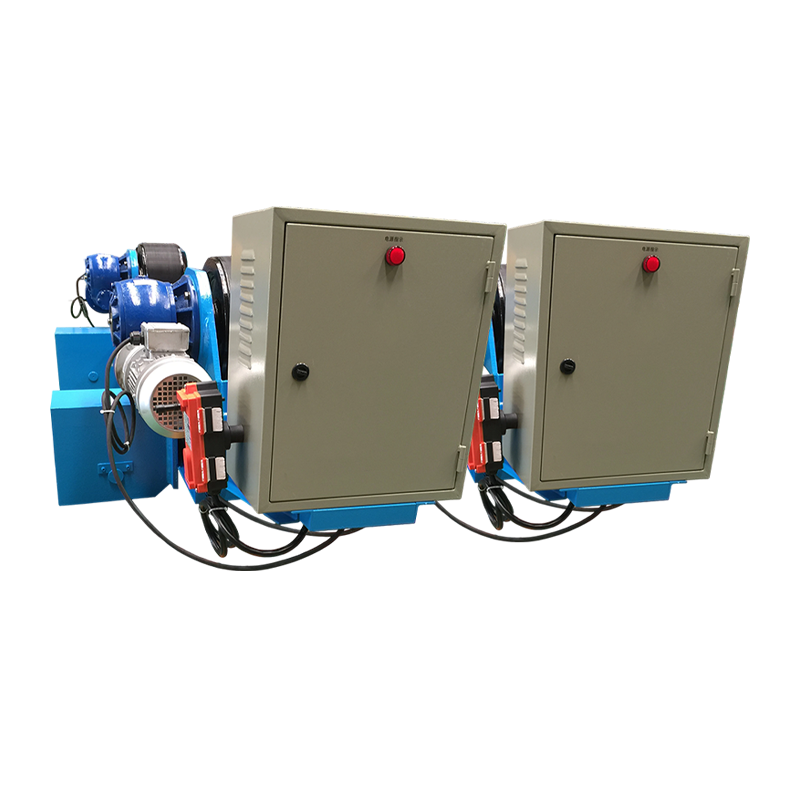 10T nastaviteľný zvárací rotátor s anti-drift kontrolou 10-tonový nastaviteľný zvárací rotátor so senzorovým anti-driftovým ovládaním pre stabilné polohovanie valcových a sploštených obrobkov počas švového zvárania. Zobraziť produkt →
Rotátor s anti-drift kontrolou je užitočný na dlhých švoch, kde sa škrupina snaží chodiť. Cieľom nie je jednoducho otočiť diel, ale udržať opakovateľnú polohu zvárania, zatiaľ čo sa operátor zameriava na dĺžku oblúka, pokrytie plynom a rýchlosť pohybu.
Príprava a čistenie rozhodujú o kvalite zvaru
Nerezovú oceľ očistite bezprostredne pred zváraním; kontaminácia je hlavnou príčinou pórovitosti, zmeny farby a zlyhania korózie. Olej, mastnota, vlhkosť, farba, značkovač, lepidlo a prach z uhlíkovej ocele môžu poškodiť povrch zvaru alebo spôsobiť pórovitosť.
- Použite špeciálnu nerezovú drôtenú kefu; kefy z uhlíkovej ocele môžu zanechať častice železa, ktoré hrdzavejú.
- Spoj a výplňový drôt utrite acetónom alebo alkoholom a nechajte vyschnúť.
- Pred zváraním odstráňte okuje, oxid a silný tepelný odtieň zo zóny zvaru, keď si to postup vyžaduje.
- Rúru a rúrku spätne prepláchnite argónom, keď je potrebná úplná penetrácia a zadná strana bude vystavená korozívnej prevádzke.
- Udržujte fit-up pevný a jednotný; široké medzery nútia zvárača pridať viac tepla a plniva.
Po zváraní očistite odfarbenie a tepelne zafarbite, keď si to špecifikácia vyžaduje. Morenie a pasivácia obnovujú pasívnu vrstvu na mnohých nerezových výrobkoch, najmä v potravinárskom, farmaceutickom a námornom servise.
Bežné chyby a praktické opravy
Väčšina defektov nehrdzavejúceho zvaru pochádza z troch príčin: kontaminácia, nadmerné teplo a strata pokrytia plynom. Oprava je zvyčajne skôr procedurálna ako iné nastavenie stroja.
| Defekt | Pravdepodobná príčina | Praktická oprava |
|---|---|---|
| Pórovitosť | Olej, vlhkosť, prievan, nízky prietok plynu, špinavá náplň | Vyčistite spoj, skontrolujte prietok plynu, zakryte oblúk, použite suchý tmel |
| Deformovanie | Príliš veľa tepla, nerovnomerné poradie, zlé uchytenie | Upevnite diel, použite spätné alebo preskokové zváranie, znížte prúd |
| Senzibilizácia | Predĺžený čas v rozsahu 425–850 °C | Nižší tepelný príkon, regulácia interpass teploty, špecifikujte materiál triedy L |
| Horúce praskanie | Slabé uchytenie, vysoká priľnavosť, nesprávna chémia plniva | Použite špecifikovanú výplň, zlepšite uchytenie, znížte obmedzenie tam, kde je to možné |
| Tepelný odtieň | Expozícia kyslíku pri teplote | Zlepšite pokrytie plynom, vyčistite zadnú stranu, vyčistite a pasivujte po zváraní |
Keď sa polohovacie zariadenie oplatí
Polohovacie zariadenie sa oplatí, keď sa nerezová práca opakuje, je ťažká alebo vyžaduje konzistentný uhol horáka. Rotátor otáča potrubie, nádrže a valce kontrolovanou rýchlosťou. Polohovač nakláňa obrobok tak, aby zvar bol plochý alebo horizontálny, čo je jednoduchšie na ovládanie ako vertikálne alebo nad hlavou.
Pre malé nerezové zostavy poskytuje polohovadlo riadené servopohonom presné otáčanie a opakovateľné indexovanie. To pomáha, keď viaceré diely potrebujú rovnakú postupnosť zvárania a operátor musí udržiavať stabilný uhol horáka. Pre prehľad viď polohovadlá zvárania a efektívnosť výroby .
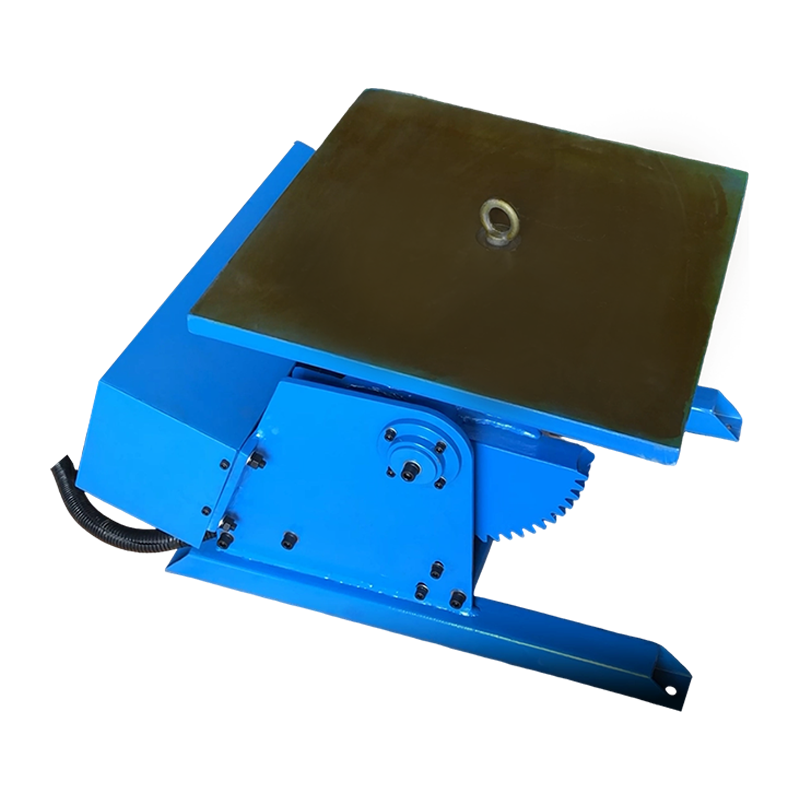 300 kg zváracie polohovadlo so servoriadením sales@weldnicefactory.com Zobraziť produkt →
Pri dlhých pozdĺžnych spojoch na nerezových nádobách drží horák TIG stĺp a výložník, zatiaľ čo sa obrobok alebo vozík pohybuje kontrolovanou rýchlosťou. To je užitočné najmä vtedy, keď si postup vyžaduje konzistentnú dĺžku oblúka a obmedzený pohyb operátora.
 Podpora zvárania stĺpov a výložníkov TIG Stĺp a výložník TIG pre presné polohovanie horáka, pohyb a osciláciu na tenkostenných a presných komponentoch, vrátane nerezových švov nádoby. Zobraziť produkt →
Často kladené otázky
Môžete zvárať nehrdzavejúcu oceľ zváračkou MIG?
Áno, zvárač MIG môže zvárať nehrdzavejúcu oceľ, ak je vybavená nerezovým prídavným drôtom a vhodným ochranným plynom bohatým na argón. Mäkký oceľový drôt a zmes plynu s ťažkým CO2 neposkytnú rovnakú odolnosť proti korózii, aj keď zvar vyzerá prijateľne.
Môžete zvárať nehrdzavejúcu oceľ s mäkkou oceľou?
Áno, nehrdzavejúcu oceľ je možné zvárať s mäkkou oceľou, bežne s plnivom ER309L a riadeným riedením. Spoj je praktický pre štrukturálne alebo nekritické aplikácie, ale nemusí zodpovedať koróznemu výkonu plne nehrdzavejúceho zvaru.
Potrebuje nehrdzavejúca oceľ predhriať?
Väčšina austenitických nehrdzavejúcich tried nepotrebuje predhrievanie a vo všeobecnosti by sa nemala prehrievať. Feritické a martenzitické druhy môžu vyžadovať tepelné spracovanie predhriatím alebo po zváraní v závislosti od triedy a postupu, preto sa riaďte skôr kvalifikovaným postupom zvárania ako všeobecným pravidlom.
Prečo môj nerezový zvar hrdzavie?
Nerezový zvar hrdzavie, keď je poškodená pasívna vrstva alebo je kontaminovaný nános. Bežné príčiny zahŕňajú kefy z uhlíkovej ocele, plnivo z mäkkej ocele, slabé pokrytie plynom, silný tepelný odtieň, vlhkosť a zlyhanie pri čistení alebo pasivácii hotového zvaru.
V praxi úspešné zváranie nehrdzavejúcej ocele spočíva v malom súbore ovládacích prvkov: prispôsobenie plniva, udržiavanie tepla v rámci postupu, čistenie spoja, ochrana zvaru správnym plynom a použitie polohovacieho zariadenia, keď sa zlepší konzistencia. Materiál je zvárateľný – ale odmeňuje disciplinovanú prax v dielni.