Najprv odpovedzte: nástroje a vybavenie na kovovýrobu, ktoré rozhodujú o tom, či je práca zisková, sú stroje, ktoré režú platňu, otáčajú obrobok a držia horák na mieste – nie nástroje v ručnom boxe na náradie. Pre stavbu obchodu s nádobami s priemerom 3 m alebo konštrukčnými nosníkmi 12 m to znamená štyri skupiny: rezacie stroje, zariadenia na uchytenie obrobku a polohovacie zariadenia (rotátory a polohovadlá), automatizácia zvárania (systémy stĺpov a výložníkov, zváracie hlavy) a podporné prvky, ako sú brúsky, svorky, meracie nástroje, odsávanie dymu a OOP.
Kovovýroba sa zvyčajne definuje ako štyri operácie: rezanie materiálu na požadovanú veľkosť, jeho tvarovanie valcovaním, ohýbaním alebo lisovaním, spájanie zváraním alebo skrutkovaním a konečná úprava brúsením, tryskaním a lakovaním. Každá prevádzka má svoj vlastný zoznam zariadení a priority sa menia s veľkosťou dielov. Opracovaniu plechu dominujú nožnice, ohraňovacie lisy a ručné nástroje, kým ťažkej výrobe nádrží, veží, rúr a konštrukčnej ocele dominujú stroje, ktoré zvládajú hmotnosť a teplo.
Tu je praktický test. Horizontálne zváraný plášť nádrže s hmotnosťou 30 ton a priemerom 3 m zaberie dvom zváračom zhruba jednu zmenu na obvodový šev, pretože musia zastaviť, premiestniť pomocou žeriavu a vyšplhať sa späť na svoje miesto. Nasaďte tú istú škrupinu na poháňaný zvárací rotátor so zvarom držaným v plochej polohe a tí istí dvaja zvárači dokončia šev za približne 40 minút pomocou zvárania pod tavivom pri 500 – 700 A. Táto jediná zmena je zvyčajne drahšia ako kúpa druhého zváracieho stroja.
Rezacie zariadenie je na prvom mieste: plameň, plazma alebo laser?
Rezanie je prvým krokom v každej výrobnej práci a je to miesto, kde nesprávny stroj vytvára najviac prepracovania, pretože hrana rezu, ktorá nie je pravouhlá alebo je zdeformovaná teplom, sa vo zvarovom spoji neuzavrie čisto.
Ako porovnávať hlavné procesy rezania
Nižšie uvedené údaje sú typické hodnoty v obchode. Presné čísla závisia od stroja, sady plynu alebo trysiek a triedy materiálu.
| Proces | Typická hrúbka | Kerf a tolerancia | Kde sa to hodí |
|---|---|---|---|
| Oxy-palivo (plameň) | 6-150 mm a viac | Zárez 2-4 mm, tolerancia okolo /-1,5 mm, široká tepelne ovplyvnená zóna | Hrubý plech z uhlíkovej ocele a konštrukčné profily; najnižšie náklady na meter nad 25 mm |
| Jemná plazma | 0,5-50 mm | Šírka rezu 1,5-3 mm, tolerancia blízka /-0,5 mm, mierna otryska na niektorých typoch | Nehrdzavejúca oceľ a hliník, zmiešané materiály, stredná hrúbka |
| Vláknový laser | 0,5-25 mm, tenšia je rýchlejšia | Korf 0,2-0,5 mm, tolerancia blízko /-0,1 mm, minimálne skreslenie | Konzoly, plechy a pevné uloženie tam, kde záleží na priepustnosti |
Čo skontrolovať na CNC rezacom stroji
- Veľkosť stola a dĺžka koľajnice musia zodpovedať najväčšiemu tanieru, ktorý si reálne kúpite, plus rozpätie vnorenia.
- Typ pohonu: portálový s obojstranným pohonom pre široké stoly; jednostranný pohon je lacnejší, ale pri zaťažení sa vychyľuje.
- Riadiaci a vnorovací softvér: offline programovanie zvyčajne ušetrí viac času ako vyššia rýchlosť rezania.
- Odsávanie dymu a prachu, ktoré chráni obsluhu a je potrebné vo väčšine dielní.
- Opakovateľnosť: vyžiadajte si údaj v mm na meter a overte si ho pomocou odrezanej vzorky, nie pomocou brožúry.
- Možnosti, za ktoré sa oplatí priplatiť: automatické ovládanie výšky horáka, skosené rezacie hlavy a rezanie plameňom s dvojitým horákom pre dlhé rovné hrany.
Držanie obrobku a polohovanie: vybavenie, ktoré sa vráti najrýchlejšie
Ak si obchod môže dovoliť iba jeden upgrade, umiestnenie je zvyčajne lepšou investíciou ako iná zváračka, pretože polohovanie mení polohu zvárania z vertikálnej polohy alebo polohy nad hlavou na rovnú a plochá poloha je miesto, kde sú možné vysoké rýchlosti odtavovania.
Zváracie rotátory: prispôsobte súpravu kolesa plášťu, nielen tonáži
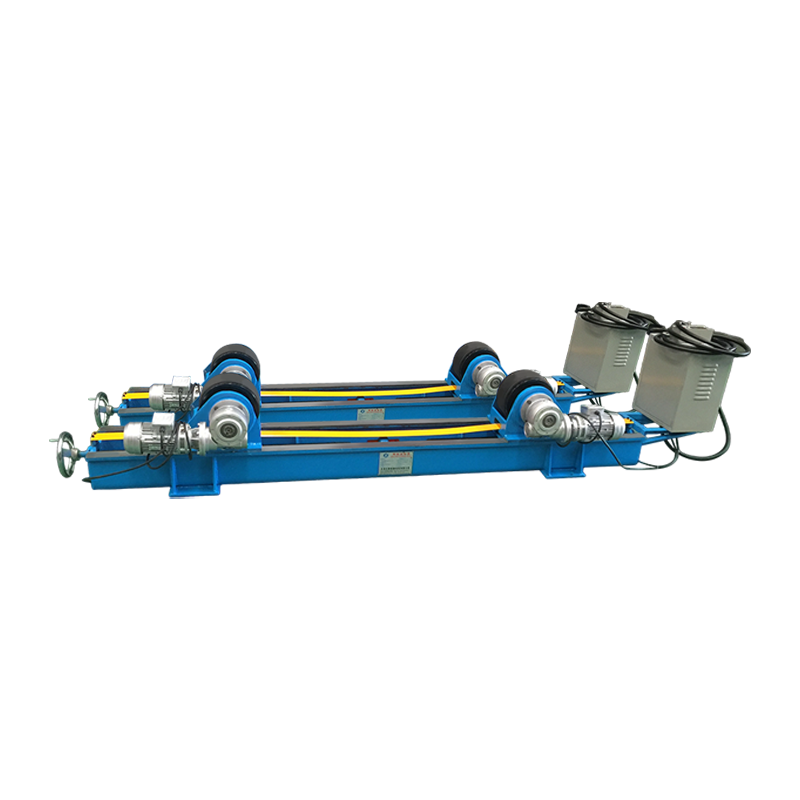
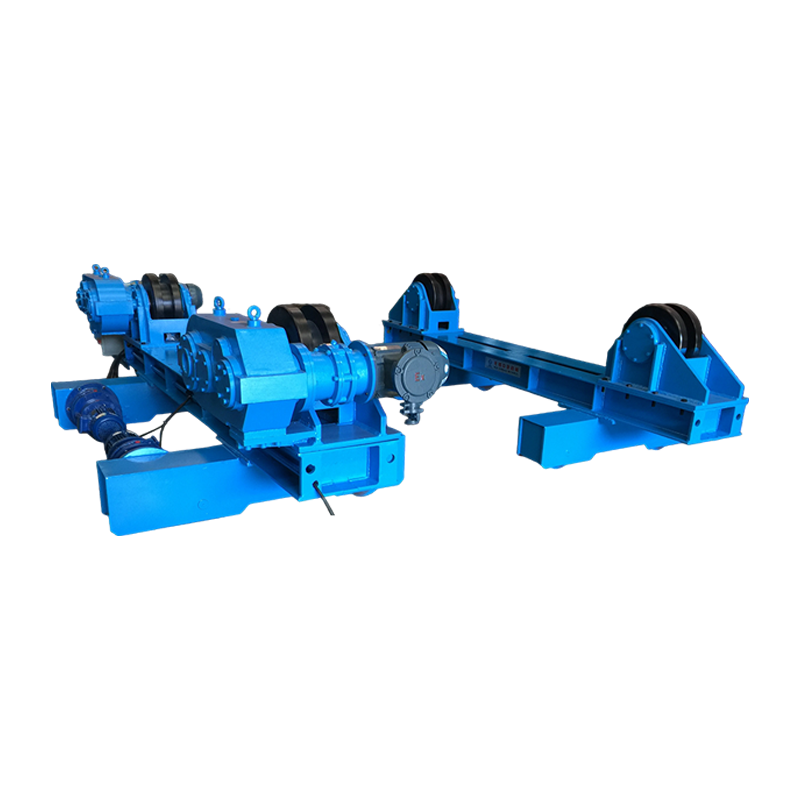
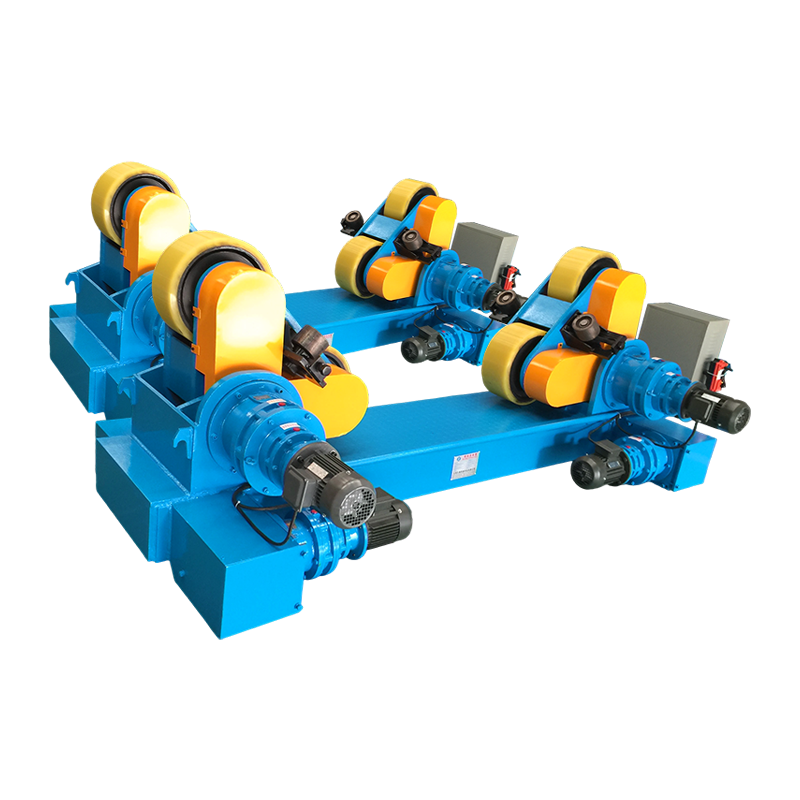
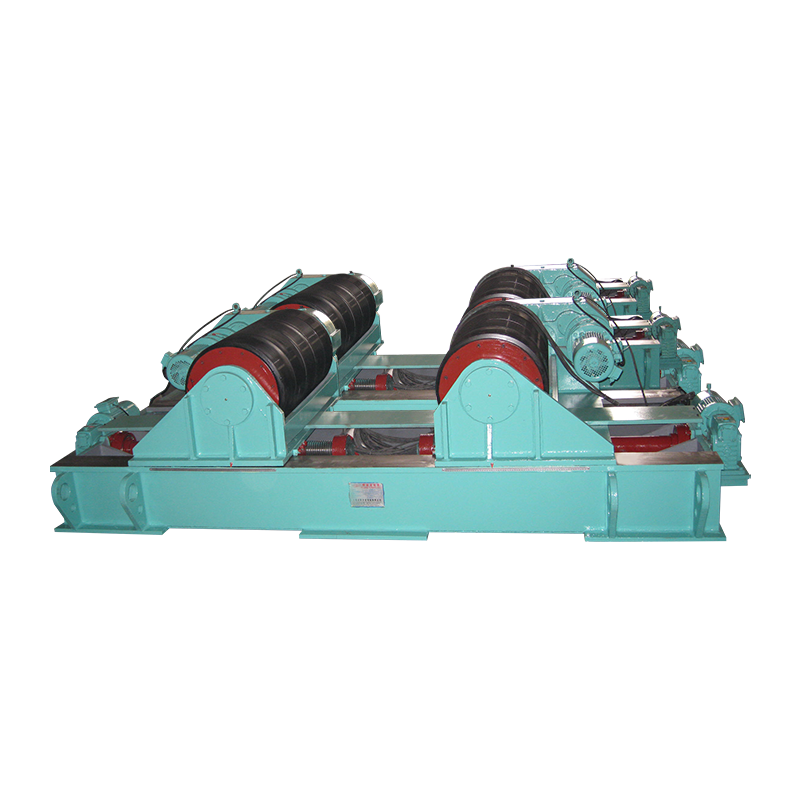
Zvárací rotátor, nazývaný aj otočný valec, rám valca alebo rúrkový rotátor, je pár poháňaných a napínacích kolies, ktoré otáčajú valcový obrobok pod zváracou hlavou alebo ručnou zváračkou. Nosnosť je určená na pár a musí pokrývať obrobok, nástroje a akékoľvek vnútorné upínacie prostriedky; 100 t súprava nie je prehnaná pre 80 t škrupinu, pretože excentrický šev prenáša zaťaženie na jedno koleso.
- Typ kotúča: polyuretánové kotúče chránia opracované alebo lakované povrchy, oceľové kotúče nesú najväčšiu záťaž.
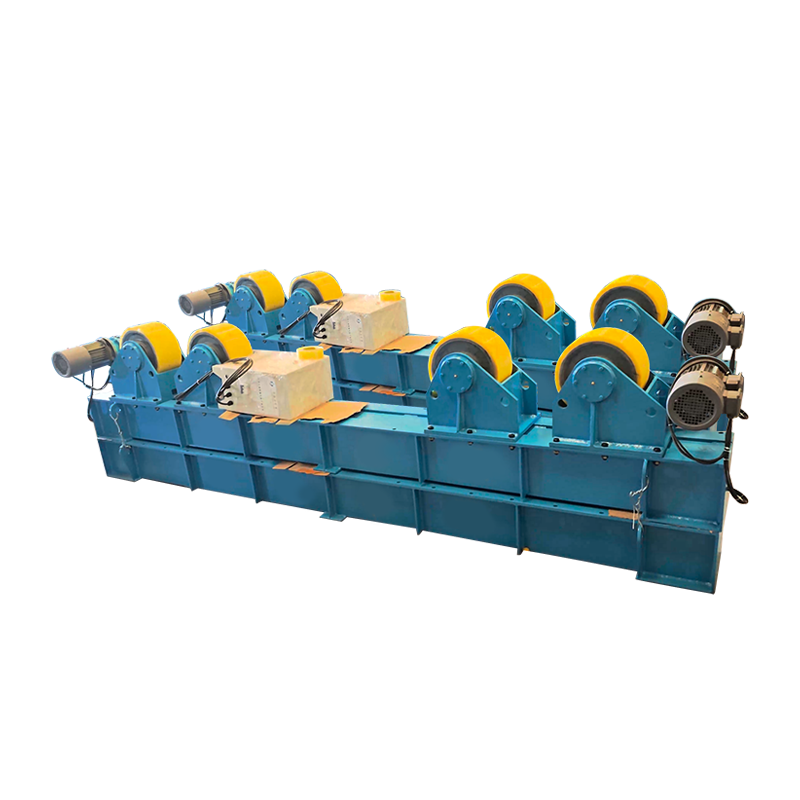
- Konfigurácia: samonastavovacie jednotky umožňujú obrobku nastaviť uhol kotúča, ktorý vyhovuje rôznym priemerom; nastaviteľné jednotky používajú pevné uhly a vyhovujú opakovanej výrobe jedného priemeru; montážne rotátory pridávajú hydraulický zdvih a horizontálne tlačenie na uzavretie pozdĺžnych švov na plášťoch nádrží.
- Rozsah priemerov: stroje sú špecifikované minimálnym a maximálnym priemerom úlohy, preto skontrolujte, či rozsah pokrýva vašu najmenšiu nádrž, ako aj vašu najväčšiu.
- Pohon a ovládanie: pohon s premenlivou frekvenciou s prívesným alebo nožným ovládaním, rýchlosť otáčania zvyčajne medzi 100 a 1000 mm za minútu, plus posúvanie na zarovnanie.
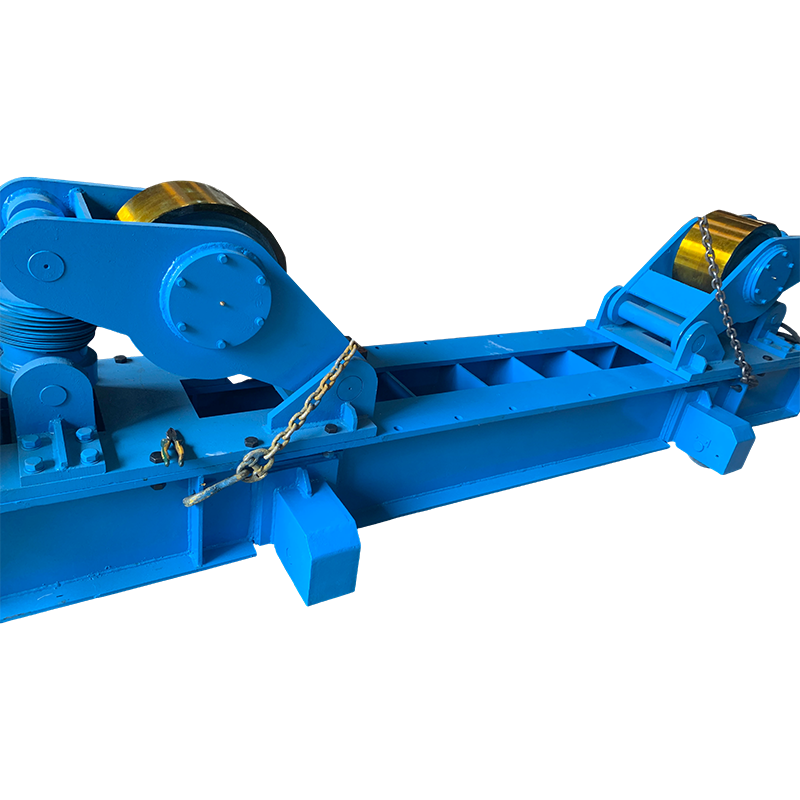 100T montážny zvárací rotátor s manuálnym orbitálnym pohybom Ťažký 100-tonový montážny rotátor pre valcové obrobky; manuálny pohyb koľajnice, nastaviteľná stredová vzdialenosť a stabilná podpora zvaru pre veľké nádoby. Zobraziť produkt →
Pre veľké plavidlá je bežným východiskovým bodom fit-up rotátor v triede 100 t s manuálnym orbitálnym pohybom a rovnaká logika vysvetľuje ako zváracie rotátory transformujú výrobu kovových nádrží a rúr v praxi.
Zváracie polohovadlá: krútiaci moment a excentricita sú dôležitejšie ako zaťaženie
Zvárací polohovadlo je špecifikované krútiacim momentom, zvyčajne vyjadreným v kNm, spolu s excentricitou zaťaženia, nie samotným zaťažením v kilogramoch. 3 t polohovadlo s veľkým stolom môže produkovať len 3-6 kNm nakláňacieho momentu a dlhý obrobok upnutý mimo stredu stola znásobuje dopyt.
- Zaťaženie verzus krútiaci moment: požiadajte dodávateľa o výpočet s vašou skutočnou súčasťou a jej ťažiskom.
- Konfigurácia: konvenčné jednostĺpové otočné stoly pokrývajú 30 kg až desiatky ton, dvojstĺpové stoly a stoly typu L zvládajú odsadené alebo predĺžené diely a servoriadené jednotky presne držia polohu pre automatizované zváranie.
- Vlastnosti stola: T-drážky alebo závitové otvory na upnutie, dutý stred pre káble a plyn a uvedený údaj rovinnosti pre presnú montáž.
- Pohyb: 360 stupňová rotácia s 0-90 stupňovým naklonením je štandardná, preto potvrďte rozsah rýchlosti zvárania v porovnaní so zaťažením a odľahčením.
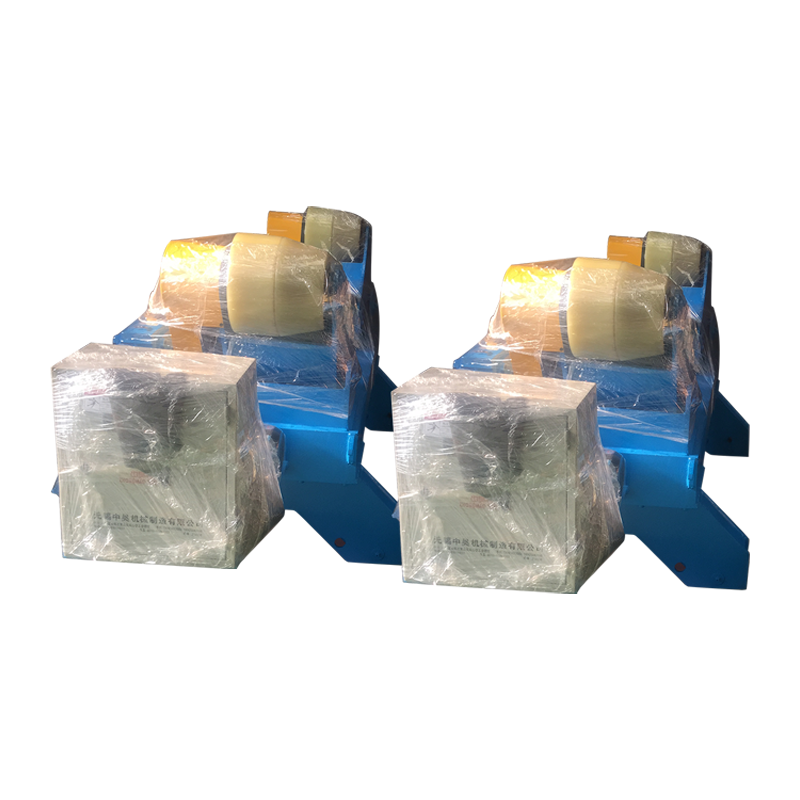
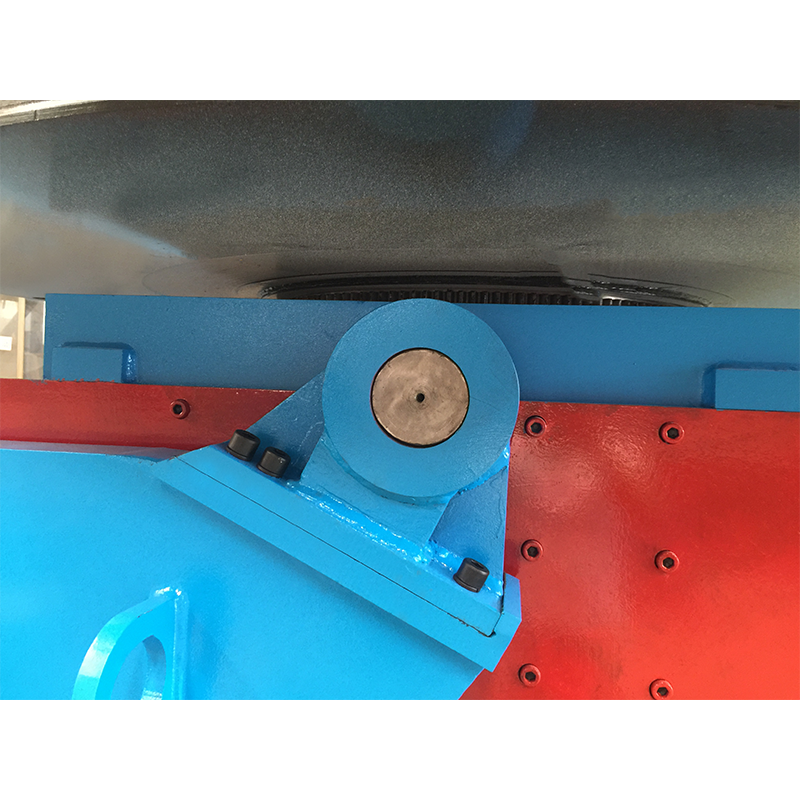 Konvenčné zváracie polohovadlo 5T pre stredne ťažké až ťažké obrobky Päťtonový konvenčný polohovač s naklápaním a otáčaním, reguláciou otáčok s premenlivou frekvenciou a viacerými režimami ovládania; vhodné pre bežné priemyselné obrobky pri vyvážení kapacity a nákladov. Zobraziť produkt →
Bežný 5 t gramofón so štandardnou rotáciou a sklonom zvládne väčšinu malých zostáv rámu a konzoly; väčšie alebo nepohodlné časti sa zvyčajne presúvajú na širšie zvárací polohovadlo a rozsah otočného taniera .
Systémy stĺpov a výložníkov a automatické zváranie
Keď sa obrobok spoľahlivo otáča, ďalším prekážkou je horák. Zvárací manipulátor, často nazývaný stĺp a výložník, drží zváraciu hlavu, udržuje vystrčenie konštantné a umožňuje jednému operátorovi spustiť zvar z riadiacej stanice namiesto toho, aby stál nad oblúkom.
SAW alebo TIG stĺp a výložník?
- Zváranie pod tavivom je vhodné pre uhlíkovú oceľ od hrúbky asi 6 mm vyššie, s rýchlosťou odtavovania niekoľko kilogramov za hodinu a systémom obnovy taviva.
- TIG vyhovuje nehrdzavejúcej oceli, hliníku a tenkým, vysokokvalitným spojom; je pomalší a vyžaduje presné ovládanie dĺžky oblúka plus podávanie studeného drôtu.
- Vlastné výložníky sú špecifikované zdvihom výložníka, výškou stĺpa, pojazdovým podvozkom a typom posuvu, aby vyhovovali dlhým plavidlám alebo rozmiestneniu s obmedzeným priestorom.
- Integrácia: manipulátory sa bežne objednávajú spolu s rotátorom a zdieľaným riadiacim systémom, takže rýchlosť otáčania a rýchlosť zvárania zostávajú synchronizované.
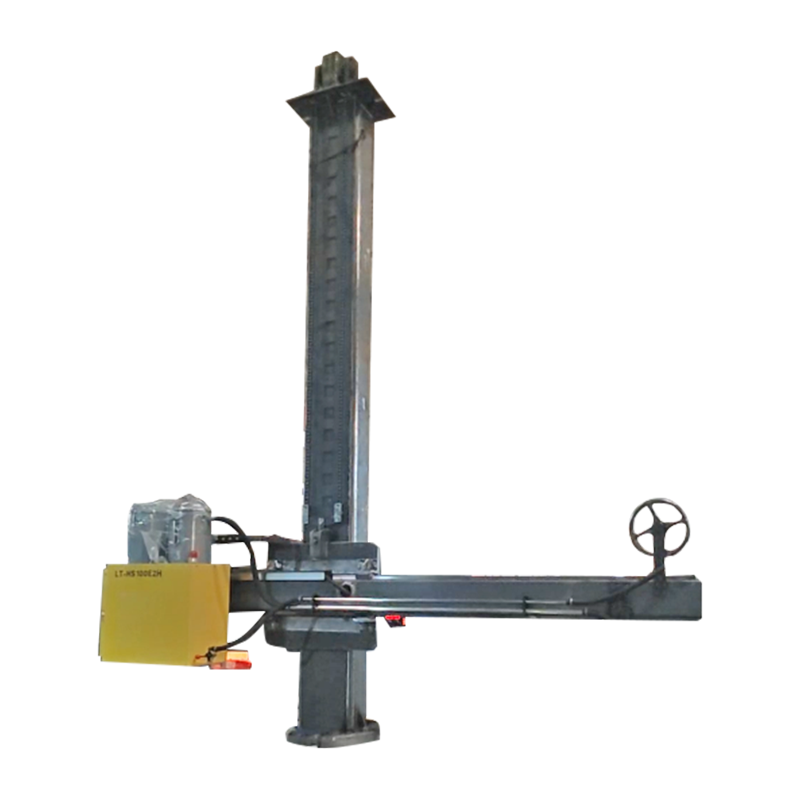 4030 Prispôsobený stĺp a výložník s elektrickým orbitálnym pohybom Prispôsobený zvárací stĺp a výložník s elektrickým orbitálnym pohybom; súčasť rodiny zváracích manipulátorov, ktorá drží zváraciu hlavu s pevným vysunutím. Zobraziť produkt →
Podporné nástroje a spotrebný materiál, ktorý stále potrebujete
Kapitálové vybavenie neodstraňuje potrebu malých predmetov a chýbajúca svorka zastaví 100 t rotátor rovnako efektívne ako opotrebovaný brúsny kotúč.
- Uhlové brúsky so zásobou brúsnych, rezacích a lamelových kotúčov na orovnávanie zvarov a prípravu hrán.
- Svorky: F-svorky, okrajové svorky, svorky na vyrovnanie rúrok a podpery na upevnenie pred prichytením.
- Meracie nástroje: páska, oceľové pravítko, zváracie meradlo dĺžky nohy a hrdla, vodováhy a posuvné meradlo.
- Príprava povrchu: drôtené kefy, ihly a odmasťovacie nástroje, pretože pórovitosť zvyčajne začína olejom a okujemi.
- Odsávanie výparov a OOPP: správny odtieň prilby, rukavice, kože, ochrana sluchu a odsávanie alebo respirátory pre nerezové a pozinkované práce.
Priradenie vybavenia k práci: Tabuľka výberu
Nižšie uvedená tabuľka mapuje bežné výrobné problémy na vybavenie, ktoré ich rieši, a na špecifikáciu, ktorá rozhoduje o tom, či nákup skutočne funguje.
| Práca alebo problém | Vybavenie | Špecifikácia, ktorá rozhoduje o úspechu | Typický rozsah |
|---|---|---|---|
| Plášte nádrží a plavidiel | Montážny zvárací rotátor s hydraulickým zdvihom | Zaťaženie na pár, rozsah priemerov, šírka kolesa | 10-1000 t |
| Potrubné a tlakové nádoby | Samonastavovací alebo nastaviteľný zvárací rotátor | Konfigurácia kolies, rozsah otáčok, typ pohonu | 1-300 t |
| Malé zostavy a rámy | Zvárací polohovadlo alebo otočný tanier | Krútiaci moment v kNm, excentricita, rovinnosť stola | 30 kg-50 t |
| Dlhé švy na plavidlách | Manipulátor stĺpov a výložníkov | Zdvih výložníka, zdvih stĺpa, typ hlavy | 3-8 m výložníky |
| Príprava taniera | CNC stroj na rezanie plameňom alebo plazmou | Šírka rezu, opakovateľnosť, softvér na vkladanie | Šírka 1,5-4 m |
Úvahy o kúpe a bežné riziká
Najdrahšie chyby vo zváracom zariadení sú skôr špecifikačné chyby ako výrobné chyby a zvyčajne sú viditeľné pred zadaním objednávky.
- Pracovný cyklus: prerušované používanie v dielni a trojzmenná výroba sú rôzne stroje, preto si vyžiadajte výkon a triedu izolácie motora.
- Krútiaci moment a excentricita, nielen tonáž: overte si tabuľku zaťaženia so skutočným ťažiskom.
- Tolerancia verzus potreba: platba za /-0,1 mm na rezacom stole sa premrhá na platňu rezanú plameňom, ktorá sa zvarí s medzerou 2 mm.
- Náhradné diely a servis: kolesá, ložiská, hnacie motory, ovládacie dosky a závesné konektory by mali byť štandardné diely alebo by mali byť jasne zdokumentované.
- Certifikácia a dokumenty: Označenie CE tam, kde sa to vyžaduje, certifikáty materiálov, schémy zapojenia a manuál v jazyku vášho operátora.
- Akceptačný test v továrni: pred odoslaním spustite stroj s reprezentatívnym zaťažením a zaznamenajte rýchlosť otáčania, hluk a nárast teploty.
- Prispôsobenie verzus štandard: ak je nezvyčajný iba rozsah priemerov, upravený štandardný stroj je zvyčajne lacnejší a rýchlejší ako úplne zákazkový dizajn.
- Inštalácia a školenie: pred podpisom dohodnite, kto dodá základy, napájanie, uvedenie do prevádzky a školenie operátora.
FAQ
Aký je rozdiel medzi zváracím rotátorom a zváracím polohovadlom?
Zvárací rotátor otáča valcovú prácu okolo vlastnej osi, čo vyhovuje rúram, bubnom a plášťom nádrží. Zvárací polohovadlo nakláňa a otáča obrobok na stole tak, aby sa zvar mohol dostať do pohodlnej polohy, ktorá vyhovuje rámom, prírubám a vyrobeným zostavám. Obchody pracujúce na plavidlách zvyčajne potrebujú oboje.
Akú nosnosť potrebujem?
Začnite s najťažším obrobkom, pridajte nástroje a prípravky, pridajte 20-30 percent rezervu a potom skontrolujte excentrický prípad zaťaženia. Menovitá kapacita normálne predpokladá centrované zaťaženie na rovnom páre kolies, takže odsadený šev znižuje použiteľnú hodnotu.
Mám si vybrať samonastavovacie alebo nastaviteľné zváracie rotátory?
Samonastavovacie jednotky sú lepšie pre zmiešané priemery a rôznorodú prácu, nastaviteľné jednotky sú lepšie tam, kde sa jeden priemer vyrába opakovane a záleží na predvídateľnom kontakte kolesa, a montážne verzie sú voľbou, keď je potrebné uzavrieť a zarovnať aj pozdĺžne švy.
Dá sa polohovacie zariadenie pridať neskôr?
Áno, ale najskôr naplánujte základy a rozloženie zálivu. Dodatočná montáž rotátora s hmotnosťou 100 t do priestoru určeného pre jednotku s hmotnosťou 20 t zvyčajne stojí viac ako samotný stroj a skutočným obmedzením je často prístup žeriavom.
Ktoré podporné nástroje sú najdôležitejšie?
Brúsky, upínače a meracie nástroje. Väčšina problémov s kvalitou zvaru sa spája skôr s montážou, čistením a meraním než so zdrojom zváracieho prúdu.
Začnite so špecifikáciou od obrobku a nie z katalógu: zmerajte najťažšiu a najmenšiu časť, rozhodnite sa, v ktorej polohe zvárania bude každý šev vyrobený, a až potom vyberte rezacie, sústružnícke a pridržiavacie zariadenie, ktoré dokáže túto polohu opakovane zabezpečiť. Stroje, ktoré presúvajú prácu, sú tie, ktoré rozhodujú o tom, koľko hodín zmena skutočne vyprodukuje.