Samonastavovací rotačný stroj na zváranie profilov 20T
Samonastavovací zvárací rotačný stroj 20T airfoil je široko používaný v priemyselných odvetviach, ako sú tlakové nádoby, chemické zariadenia, veže ...
See Details
Výrobcovia ocele a stavební inžinieri sa stretávajú so spoločnou výzvou: výkres vyžaduje W10x30, ale skutočná hĺbka nosníka nie je 10 palcov. Alebo projekt špecifikuje H 300x300, ale dostupný materiálový list obsahuje štyri rôzne parametre hrúbky. Vedieť, ako interpretovať rozmer H lúča, znamená posunúť sa nad rámec jednoduchého merania výšky. Vyžaduje si to pochopenie konvencie pomenovania, rozdielu medzi nominálnymi a skutočnými rozmermi a toho, ako rozmery príruby a pásu priamo ovplyvňujú prípravu zvárania a výber zariadenia. Táto príručka rozoberá každú z týchto vrstiev z hľadiska výroby a pripravenosti na zváranie, bez plniva a bez údajov, ktoré nemožno overiť podľa štandardných profilov.
H nosník je konštrukčný oceľový prvok, ktorého prierez pripomína veľké písmeno H. Nosná logika je jednoduchá. Dve horizontálne dosky, nazývané príruby, sú umiestnené tak, aby odolávali ohybovým momentom. Umiestnenie veľkej časti ocele ďaleko od neutrálnej osi zvyšuje moment zotrvačnosti sekcie, čo ju robí vysoko efektívnou pri aplikáciách s nosníkmi. Vertikálna doska spájajúca príruby, stojinu, prenáša šmykové sily a udržuje príruby vyrovnané. Toto oddelenie rolí je dôvodom, prečo rovnaká hmotnosť ocele vytvarovanej do profilu H unesie podstatne väčšie zaťaženie ako pevná obdĺžniková tyč.
Väčšina H nosníkov v konštrukčných aplikáciách je valcovaná za tepla z uhlíkovej ocele. V Severnej Amerike je dominantná špecifikácia materiálu ASTM A992 pre širokopásové tvary, s minimálnou medzou klzu 50 ksi. ASTM A36 sa tiež používa, najmä tam, kde sa uprednostňuje zvárateľnosť a štandardizované spoje. Európske a ázijské trhy majú svoje vlastné triedy, ale hlavný metalurgický princíp je konzistentný: prierez v tvare H poskytuje najlepší pomer pevnosti k hmotnosti pre stĺpy a nosníky vo viacposchodových budovách, mostoch a priemyselných rámoch.
Označenie ako W10x30 je kompaktný kód, ktorý výrobcovi na prvý pohľad povie tri veci. Písmeno definuje rodinu profilov, prvé číslo udáva nominálnu hĺbku v palcoch a druhé číslo je hmotnosť v librách na lineárnu stopu. Nominálna hĺbka je však aproximácia, ktorá slúži ako označenie, nie ako meranie. W10x30 má zvyčajne skutočnú hĺbku približne 10,47 palca. Spoliehanie sa na nominálne číslo pri montáži bez kontroly skutočného rozmeru môže spôsobiť nesúososť spoja na zváracej linke.
Metrické označenia majú inú logiku. Nosník označený W 250 x 100 znamená nominálnu hĺbku 250 mm a šírku príruby 100 mm. Ostatné globálne normy používajú svoju vlastnú skratku. európske profily použite série HEA, HEB a HEM, kde číslo za písmenami označuje nominálnu výšku v milimetroch; Japonské H nosníky sú často špecifikované priamo výškou pásu a šírkou pásnice, ako napríklad H 100x100. Pre každého, kto pracuje s dovezenými výkresmi ocele, je dôležité, aby si pred rezaním alebo nastavením automatizovanej sekvencie zvárania vždy potvrdil, ktorá norma pomenovania platí. "W250" v metrickom kontexte nie je rovnaký lúč ako W10 v imperiálnom kontexte, aj keď sa aritmetika milimeter k palcu zdá byť blízko.
Keď certifikát frézy uvádza štyri hodnoty rozmerov pre jeden profil nosníka, každá z nich má pre výrobcu odlišný význam. Štyri parametre sú:
Metrické H nosníky sa bežne pohybujú od výšky 100 mm do 1000 mm, pričom šírka príruby sa pohybuje od zhruba 100 mm do viac ako 300 mm. Na ilustráciu praktického použitia týchto čísel:
| Označenie profilu | Pribl. výška (mm) | Pribl. Šírka (mm) | Pribl. Hrúbka siete (mm) | Pribl. Hrúbka príruby (mm) |
|---|---|---|---|---|
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Je užitočné porovnať tieto čísla s tvarmi W so širokými prírubami, ktoré majú tendenciu mať štíhlejší profil. Mnohé tvary W vykazujú šírku príruby výrazne menšiu ako hĺbka prierezu, zatiaľ čo lúče H sa často približujú k štvorcovému prierezu, kde sú hĺbka a šírka rovnaké alebo takmer rovnaké. Tento geometrický rozdiel nie je kozmetický. Širšia a hrubšia príruba nosníka H poskytuje väčšiu axiálnu kapacitu, vďaka čomu je bežnou voľbou pre stĺpy a nosné pilóty. Tvar W je často efektívnejší v čisto ohýbacích aplikáciách, kde hĺbka pásu poskytuje pákový efekt proti ohybovému namáhaniu. Výrobcovia by si mali uvedomiť, že ťažšie a hrubšie časti si budú vyžadovať starostlivejšie riadenie tepelného príkonu počas zvárania.
Používanie lúča H, lúča I a lúča W ako zameniteľných pojmov je bežným, ale nákladným zvykom vo výrobných závodoch. Rozmerové rozdiely sa premietajú do rôznych dráh zaťaženia, rôznych detailov zvarov a rôznych požiadaviek na manipuláciu. Nosník I, správne nazývaný v americkom štandarde tvar S, má skosené príruby. Vnútorná strana príruby je sklonená v pomere približne 2:12, čo znamená, že hrúbka nie je konštantná po celej šírke príruby. Nosník W alebo nosník so širokou prírubou má paralelné vnútorné a vonkajšie plochy príruby. H nosník má tiež rovnobežné čelá prírub, ale šírka príruby je typicky rovnaká alebo blízka hĺbke sekcie a hrúbka rebra je často ťažšia v porovnaní s hrúbkou príruby, než je v tvare W.
Tieto rozmerové podpisy vedú k odlišným aplikačným vzorom.
Na nárezovom liste alebo na mape zvarov môže označovanie HP ložiskovej pilóty I lúčom viesť k nesprávnej príprave hrany. Kužeľová príruba tvaru S vyžaduje iný uhol skosenia ako paralelná príruba tvaru W. Určenie správneho označenia ASTM je malý úkon s veľkými následnými dôsledkami na kvalitu spoja.
Keď sa časť lúča zväčší a bude ťažší, proces zvárania sa posúva od jednoduchej ručnej práce k inžinierskemu tepelnému manažmentu. Ľahký profil H 150x150 je možné často zvárať so zaoblením alebo drážkou s čiastočným prienikom a minimálnym predohrevom za predpokladu, že teplota v dielni a stav základného kovu zodpovedajú norme. Keď tá istá dielňa manipuluje so stĺpom H 400x400 s hrúbkou príruby blížiacou sa 40 mm, zváracia technika sa mení.
Prvou premennou je kĺbová príprava. Hrubé príruby vyžadujú skosenie alebo J-drážku, aby sa dosiahlo úplné preniknutie na spoji príruby s prírubou alebo príruby s koncovou doskou. Bežné pravidlo v stavebných dielňach: keď príruba presahuje približne 20 mm, štandardnou sa stane drážka s jednoduchým skosením, pokiaľ detail čiastočného prieniku spoja nebol výslovne schválený inžinierom. T-spoj medzi pásom a prírubou v namontovanom nosníku podobne profituje z pripravenej drážky a často zváranie pod tavivom (SAW) proces pre dlhý pozdĺžny šev.
Predohrev a medziprechodová regulácia teploty sú povinné. Čím hrubšia je kombinovaná sekcia pri viacpriechodovom spojení, tým väčší je efekt chladiča a tým vyššie je riziko praskania spôsobeného vodíkom. Výrobca môže vidieť požiadavku na predhriatie 150 °F pre 25 mm prírubu, zvýšenie na 300 °F alebo viac pre 50 mm prírubu, v závislosti od uhlíkového ekvivalentu a príslušného zváracieho kódu.
Hmotnosť nosníka predstavuje výzvu pri manipulácii, ktorá priamo ovplyvňuje kvalitu zvaru. Jedna sekcia stĺpa H 350x350 môže presiahnuť 100 kg na meter. Navarenie výstuh alebo základných dosiek na takýto úsek bez mechanického otáčania znamená zváranie mimo polohy, ktoré je pomalšie a náchylnejšie na chyby. Toto je miesto, kde a zvárací polohovadlo pre presné polohovanie obrobku rieši dva problémy naraz: otáča lúč tak, aby si zvárač udržal rovnú, spodnú polohu, a zabezpečuje ťažký obrobok proti náhodnému pohybu. Pre valcové alebo nádržové časti pripevnené k H-nosníkom, zváracie rotátory pre ťažké valcové obrobky poskytujú kontinuálne otáčanie a lineárne zarovnanie, udržujúc oblúk v optimálnej polohe 1G.
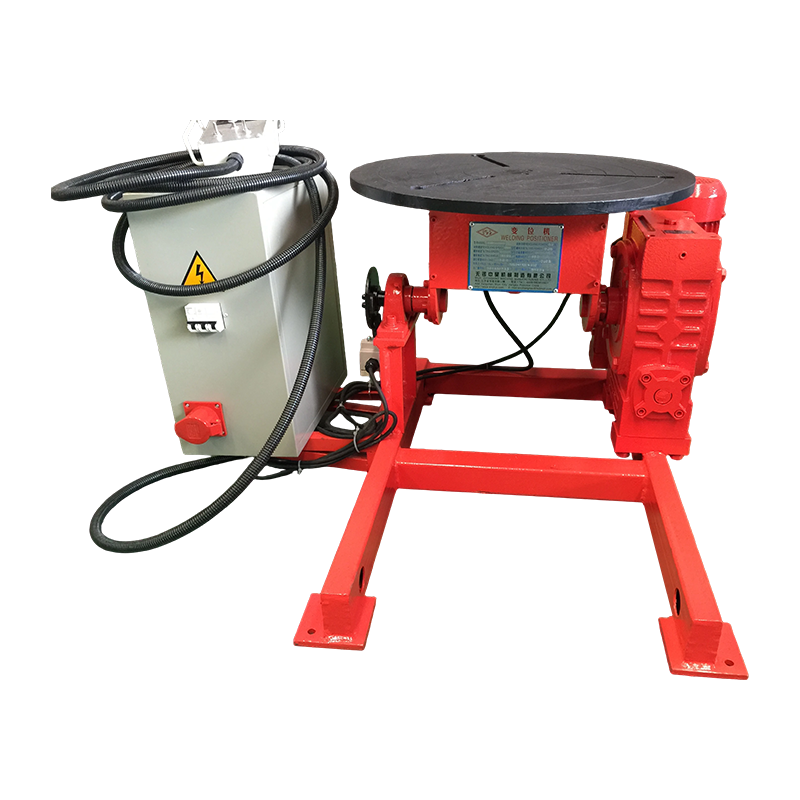 Výrobcovia konvenčných zváracích polohovadiel, spoločnosť Wuxi WeldNice Heavy Industry Technology Co., Ltd je výrobca konvenčných zváracích polohovadiel a spoločnosť v Číne, podpora prispôsobenia ... Zobraziť produkt →
Poradie montáže lúča H je tiež dôležité. V typickej výrobnej linke s nosníkom H sa pás najprv prichytí k jednej prírube a potom sa pridá druhá príruba. Ak pás nie je dokonale kolmý, alebo ak príruby nie sú po prichytení rovnobežné, následný proces SAW bude zápasiť s nekonzistentnou dĺžkou oblúka a premenlivým prienikom. Čím väčší je nosník, tým kritickejšie je počiatočné uchytenie a tým väčšia záťaž na samonastavovacie prípravky.
Vzlet z konštrukčnej ocele nemožno dokončiť výberom tvaru, ktorý jednoducho spĺňa požiadavku na minimálny modul prierezu na papieri. Kapacita výrobcu formuje ekonomicky životaschopný rozsah veľkostí rovnako ako štrukturálny dopyt. Používajú sa tri praktické filtre v tomto poradí.
1. Štrukturálny dopyt. Nosník musí odolávať aplikovanému ohybovému momentu, šmyku a osovému zaťaženiu, berúc do úvahy rozpätie a stav vystuženia. Toto je zodpovednosť inžiniera. Výstupom je požadovaný modul pružnosti prierezu, moment zotrvačnosti alebo plocha prierezu, čo zužuje výber na niekoľko kandidátskych profilov.
2. Rozmerové obmedzenia. Architektonická výška stropu na nosníku, pripojovacie vôle na čele stĺpa a prístup pre uťahovanie skrutiek alebo zváranie v teréne eliminujú mnohé inak vhodné profily. Hlboký, úzky tvar W môže poskytnúť správnu pevnosť, ale zasahuje do mechanického podlahového priestoru. Tu môžu byť nosníky H s kompaktnejším pomerom hĺbok k šírke uprednostňované ako časti stĺpov napriek vyššej hmotnosti na meter.
3. Realita výroby a zvárania. Toto je filter, ktorý sa vo fáze rozpočtu často prehliada. Ak vybraný nosník váži 200 kg/m, obchod potrebuje žeriavy, rotátory a manipulátory s príslušnou veľkosťou. Ak má príruba hrúbku 50 mm, dielňa potrebuje certifikované postupy zvárania pre túto hrúbku a dostatočnú kapacitu SAW. Výber nosníka, ktorý presahuje manipulačné alebo zváracie možnosti dielne, si vynúti nákladné subdodávky alebo nebezpečnú ručnú montáž ťažkých sekcií. Pri budovaní oceľových konštrukcií dôkladné predkonštrukčné plánovanie zváracie techniky v oceľových konštrukciách môže zabrániť nákladným oneskoreniam pred objednaním jedného lúča.
Ručné zváranie krátkeho svetelného lúča je úloha založená na zručnostiach. Zváranie 12 metrov dlhého, 600 mm hlbokého H nosníka s plnými penetračnými spojmi je inžinierska úloha, ktorá závisí od strojového zariadenia. Rozmer lúča určuje, ktoré automatizačné nástroje sa stanú neobchodovateľnými.
Pozdĺžne švy medzi prírubou a pásom využívajú výhody a zvárací stĺp a výložník nastavenie spárované s traktorom SAW. Stĺp poskytuje vertikálne nastavenie pre rôzne hĺbky lúča, zatiaľ čo rameno sa pohybuje vodorovne, pričom horák drží v strede nad kĺbom. Pokus o zvarenie rovnakého švu ručnou poloautomatickou pištoľou má za následok blúdenie oblúka, nekonzistentnú rýchlosť pojazdu a chyby súvisiace s únavou pri behu na 12 metrov. Keď je tento proces naplánovaný, automatické zváracie systémy a zváracie manipulátory tvoria chrbticu opakovateľného, zdokumentovaného programu kvality zvaru.
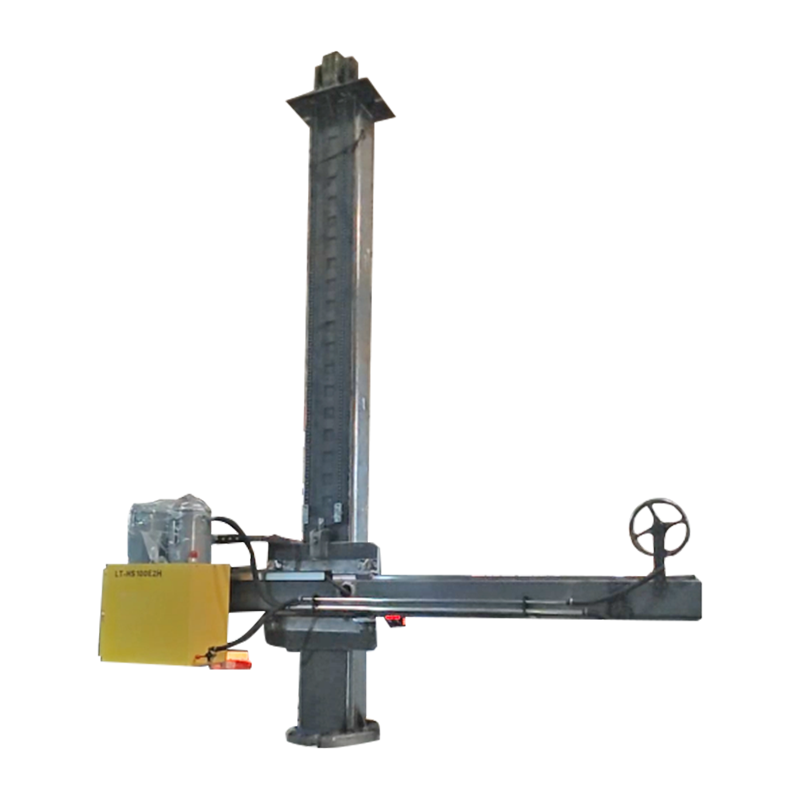 Dodávatelia automatických zváracích manipulátorov, zváracích stĺpov a výložníkov Wuxi WeldNice Heavy Industry Technology Co., Ltd je dodávateľ zváracieho manipulátora v Číne a veľkoobchodný zvárací stĺp a faktor výložníka... Zobraziť produkt →
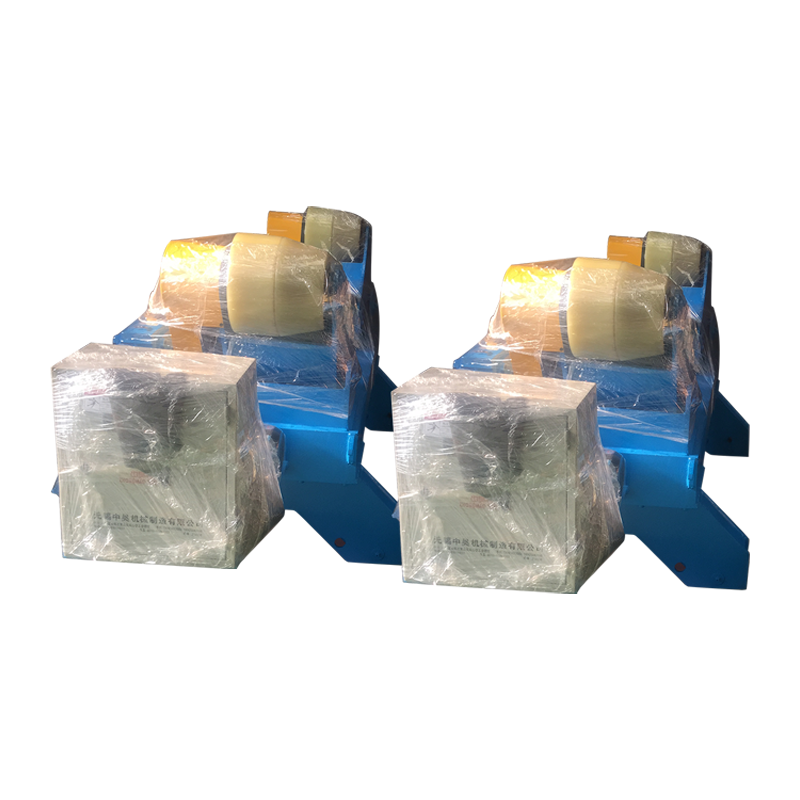
Otáčanie lúča medzi prechodmi je ďalšou rozmerovo riadenou požiadavkou. Samonastavovacia súprava zváracieho rotátora umožňuje otáčanie celej zostavy lúča tak, aby zvárač udržal spoj v plochej alebo vodorovnej polohe. Čím je nosník ťažší, tým je kritickejšie zarovnanie valcov a hnací moment. Samonastavovacie zváracie rotátory na otáčanie lúčov a rúr prispôsobte sa rôznym šírkam lúča a udržujte konzistentný kontaktný tlak, čím sa zabráni skĺznutiu počas zvárania.
 Výrobcovia vlastných samonastavovacích zváracích rotátorov, spoločnosť Wuxi WeldNice Heavy Industry Technology Co., Ltd je čínsky výrobca samonastavovacích zváracích rotátorov a spoločnosť samonastavovacích rotátorov, ... Zobraziť produkt →
Výrobná stratégia sa mení s veľkosťou šarže. Dielňa spracovávajúca päť rôznych veľkostí nosníkov za týždeň potrebuje flexibilné vybavenie: nastaviteľné rámy rotátora, polohovadlá s reguláciou otáčok a modulárne stĺpové výložníky, ktoré možno rýchlo prestavať. Vyhradená výrobná linka s H lúčom, ktorá beží tisíce metrov profilu rovnakej veľkosti, môže zdôvodniť pevné hĺbky nástrojov, špecializované dopravníkové systémy a inline stanice s ponoreným oblúkom. Bežnou chybou je nákup špecializovanej linky na zmiešanú dávkovú prácu alebo očakávanie ručnej manipulácie na manipuláciu s nosníkmi nad určitú tonáž. Hranica, pri ktorej sa ručné preklápanie stáva nebezpečným a neefektívnym, je zvyčajne okolo 500 až 800 kg hmotnosti obrobku, čo mnohé stredne veľké H sekcie môžu dosiahnuť v dĺžkach nad 3 metre.
Plánovanie špecifikácie zváracieho zariadenia súčasne s konečným výberom veľkosti lúča uzatvára slučku, ktorú mnohé projektové plány nechávajú otvorenú, kým oceľ dorazí na dvor. Keď je známy rozmer lúča, požadovaný dosah zváracieho manipulátora, kapacita rotátora a výkon zdroja energie môžu byť špecifikované s presnosťou a nie hádaním. Vtedy sa štrukturálny tvar stáva výrobným plánom.
Samonastavovací zvárací rotačný stroj 20T airfoil je široko používaný v priemyselných odvetviach, ako sú tlakové nádoby, chemické zariadenia, veže ...
See Details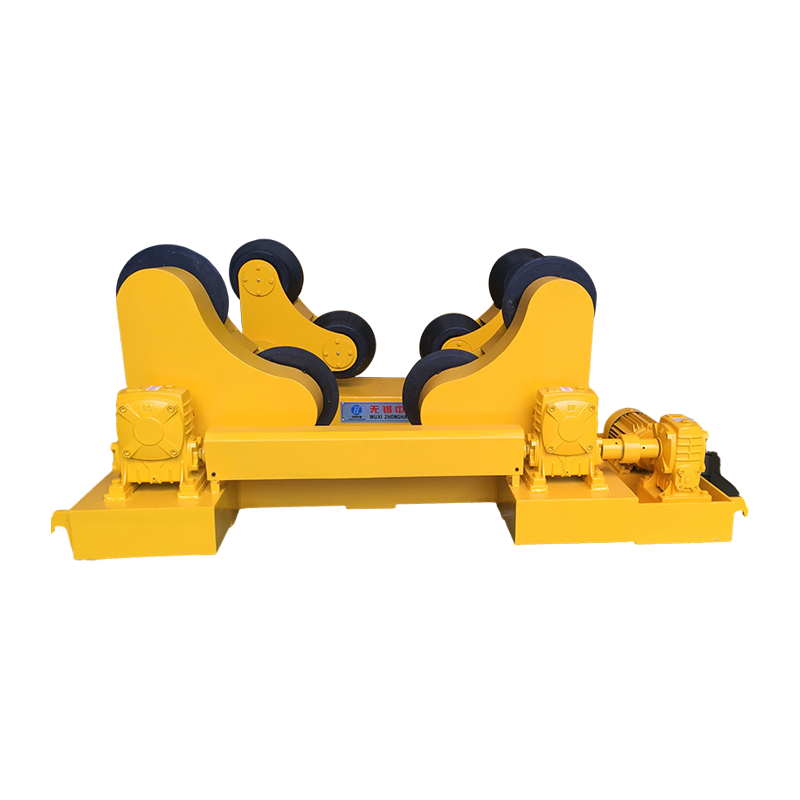
Samonastavovací zvárací rotačný krídlový typ 10T je špecializovaný stroj na pomoc pri obvodovom zváraní veľkých valcových obrobkov (ako sú skladova...
See Details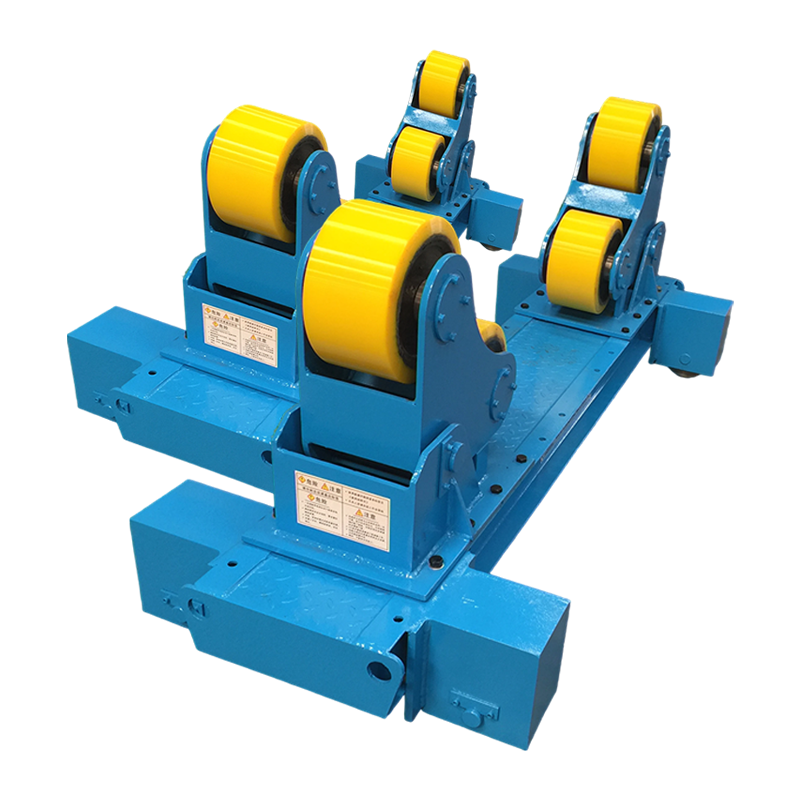
Samonastavovací zvárací rotátor 20T s manuálnym orbitálnym pohybom a prídavnou dvojitou cykloidnou pripojenou redukciou je špecializované zariadeni...
See Details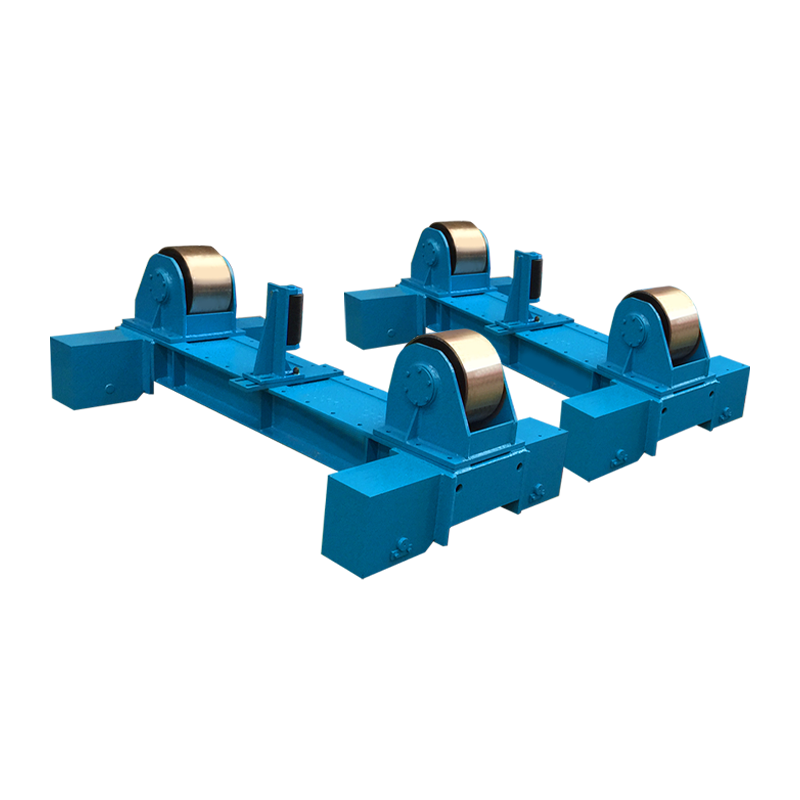
Tento 20T nastaviteľný zvárací rotátor s elektrickým orbitálnym pohybom & Anti Drift je pokročilé polohovacie zariadenie špeciálne navrhnuté pre ve...
See Details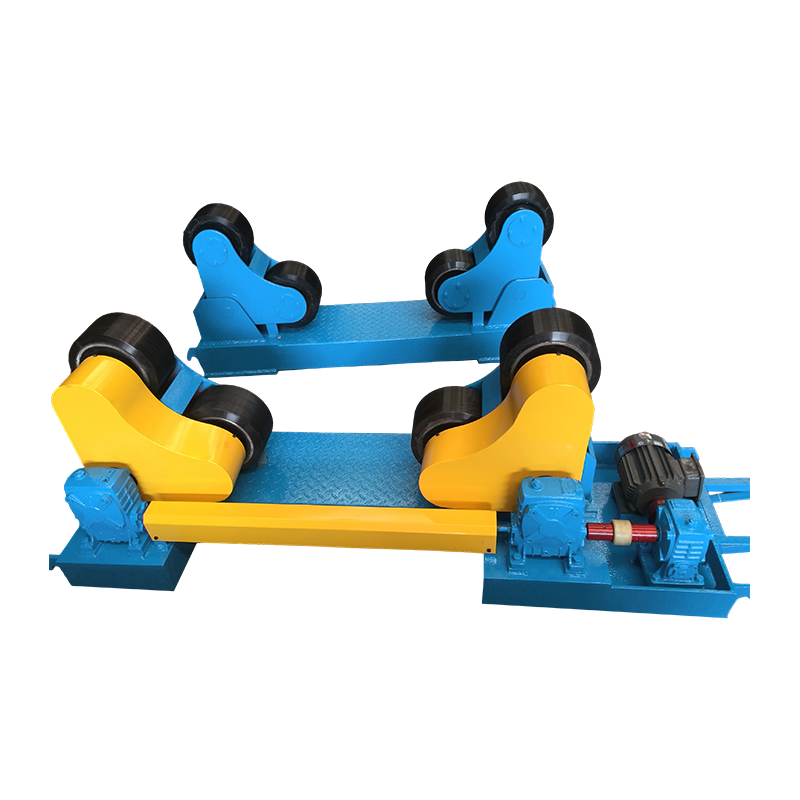
Rozšírený samonastavovací zvárací rotačný stroj 10T sa vyznačuje samonastavovacím dizajnom, ktorý automaticky nastavuje vyváženie obrobku, aby sa z...
See Details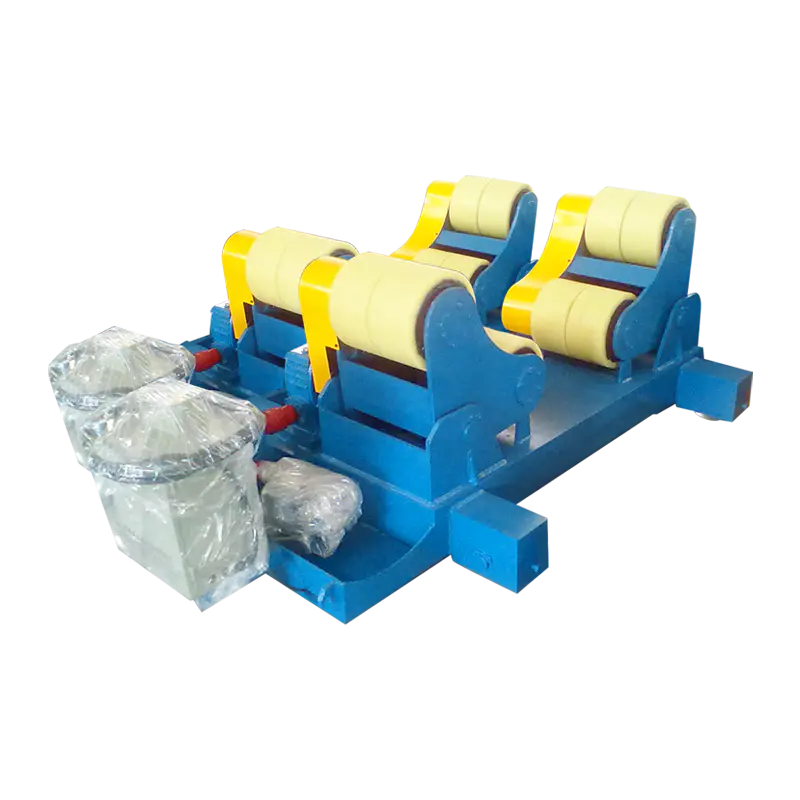
Tento 10T manuálny samonastavovací zvárací zvárací stroj s rozšírenou dráhou kombinuje manuálny pohyb dráhy s funkciou samovyrovnávania. Zaisťuje s...
See DetailsAutorské práva 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Všetky práva vyhradené Custom Automatic Welding Equipment Manufacturers


sales@weldnicefactory.com