Kúpte si zváračku MIG, ak zvárate tenké plechy v interiéri a chcete rýchlosť, čisté guľôčky a krátke učenie. Kúpte si tyčovú zváračku, ak pracujete vonku, na hrdzavej alebo špinavej oceli alebo potrebujete stroj, ktorý sa spúšťa na generátore a prežije miesto. Toto je úprimná jednoriadková odpoveď na otázku zvárača MIG vs. tyčového zvárača a platí pre väčšinu výrobných a opravárenských prác.
Zvyšok tejto príručky vysvetľuje, prečo štiepenie padá tam, kde padá: rýchlosť nanášania, profil prieniku, tolerancia vetra a kontaminácie, pracovný cyklus a prevádzkové náklady. Cieľom je umožniť vám priradiť proces k spojom, ktoré skutočne zvárate, a nie k technickému listu v showroome.
MIG vs Stick Welder: Krátka odpoveď
MIG je rýchlejší a čistejší proces na tenkých plechoch a stick je tvrdší a zhovievavejší proces pri hrubých, špinavých alebo vonkajších prácach.
MIG (gas metal arc zváranie) tlačí súvislý plný drôt cez pištoľ a chráni oblúk ochranným plynom. Po nastavení rýchlosti podávania drôtu, napätia a prietoku plynu stroj podáva plnič za vás. Stick (oblúkové zváranie v tienidle) používa elektródu potiahnutú tavivom, ktorá horí, aby vytvorila vlastný plynový štít, a troska, ktorá sa potom vytvorí, chráni chladiacu guľôčku.
Tento jediný mechanický rozdiel riadi takmer všetko ostatné: rýchlosť jazdy, čas čistenia, odolnosť voči vetru, minimálnu hrúbku a zručnosť, ktorú každý proces vyžaduje od osoby, ktorá drží žihadlo alebo pištoľ.
Bežné úlohy mapované na proces, ktorý zvyčajne stojí menej času a prepracovania; údaje o hrúbke predpokladajú jednoprechodovú mäkkú oceľ. | Práca alebo stav | Lepšia voľba | Dôvod |
| Panely karosérie 1 až 3 mm, potrubie, kryty | MIG | Nízky prívod tepla a krátky oblúk, minimálne skreslenie a žiadna troska k trieskam |
| Vonkajšie práce na stavbe vo vetre | Stick | Štít toku nemožno odfúknuť; plechovka na ochranu plynu |
| Hrdzavý, natretý alebo mastný plech | Stick | Oblúk horí ľahkým znečistením, ktoré by spôsobilo pórovitosť MIG |
| Štrukturálne zaoblenia 6 až 10 mm v rovnej polohe | MIG (alebo flux-coreed) | Oveľa vyššia depozícia za hodinu v rovnakej polohe |
| Zvislý koreň na potrubí | Stick | Rýchlo mrznúca troska podopiera kaluže na zvislej ploche |
| Tenký hliník | MIG | Tyčové elektródy na hliník sú pri malej hrúbke nepraktické |
| Opravárenské práce s obmedzeným výkonom | Stick | 3,2 mm elektróda beží na približne 90 až 130 A zo skromného zdroja |
Použite tabuľku ako filter, nie ako súbor pravidiel. Ak je vašou prácou 80 percent tenkých plechov a 20 percent oprava na mieste, jeden proces jednoznačne zarobí miesto na pracovisku; ak je to naopak, odpoveď sa obráti.
Ako každý proces skutočne prebieha
MIG: Jeden spúšť, tri režimy prenosu
MIG vám poskytuje nepretržitý oblúk, takže vašou hlavnou úlohou je udržať drôt na prednej hrane kaluže.
Rýchlosť podávania drôtu nastavuje prúd a napätie nastavuje dĺžku oblúka, zatiaľ čo prietok plynu sa zvyčajne pohybuje medzi 12 a 18 litrami za minútu. Režim prenosu sa mení s prúdom: skratový prenos pod približne 3 mm a nízkou prúdovou intenzitou, guľovitý v strede a sprejový prenos pri vyšších prúdoch so zmesou bohatou na argón. Skrat vyhovuje tenkým plechom a prácam mimo polohy; sprej nanáša kov rýchlo a preniká hlboko, ale zvyčajne je obmedzený na ploché a horizontálne polohy.
Stick: Regulácia tepla žije vo vašej ruke
Ručné ovládanie tepla prilepte k operátorovi, pretože dĺžka oblúka priamo mení napätie a prúd.
Zdroj konštantného prúdu s klesajúcou charakteristikou udržuje prúd stabilný, keď sa mení dĺžka oblúka. Na triede elektród záleží viac, než väčšina kupujúcich očakáva: 6013 sa ľahko udrie a znovu zaútočí na bežnú prácu, 6010 a 6011 vytvoria silný, hlboký oblúk na špinavej oceli a 7018 je elektróda s nízkym obsahom vodíka, ktorá sa musí udržiavať v suchu vo vyhrievanom tulci alebo pečená podľa plánu výrobcu. Každá guľôčka tyčinky vás tiež stojí odstraňovanie trosky a tento čas štiepania je skutočnou pracovnou líniou pri akomkoľvek odhade nákladov.
Porovnanie vedľa seba
MIG vyhráva rýchlosťou a finišom, víťazí palica na tolerancii k podmienkam a sú si bližšie, než väčšina ľudí predpokladá, pokiaľ ide o silu.
Typické rozsahy pre stroje triedy 200 až 250 A na mäkkej oceli; reálne hodnoty sa posúvajú s priemerom drôtu alebo elektródy, zmesou plynu a prípravou spoja. | Faktor | MIG | Stick |
| Spotrebný materiál | Pevný drôt alebo drôt s tavivom na cievke | Elektródy potiahnuté tavivom, 2,5 až 5 mm |
| Tienenie | Plynová fľaša, regulátor a prietokomer | Zabudované do povlaku elektródy |
| Depozičná rýchlosť | Zhruba 2 až 4 kg za hodinu v sprejovom prenose | Zhruba 1 až 2,5 kg za hodinu, obmedzené veľkosťou elektródy |
| Praktická minimálna hrúbka | Opatrne asi 0,8 mm | Asi 1,5 až 2 mm, kým sa zvýši riziko prepálenia |
| Tvar prieniku | Široký a plytký pri skrate; hlbšie v spreji | Úzke a hlboké, najmä s celulózovými elektródami |
| Upratovanie | Ľahké odstránenie rozstrekov, občasné kefovanie drôtenou kefou | Trieska troska pri každom prechode |
| Vietor a počasie | Chudobný bez prístrešia | Dobre, štít sa vytvára sám |
| Krivka učenia | Kratšie; stroj podáva plnivo za vás | Dlhšie; dĺžka oblúka a uhol pohybu sú manuálne zručnosti |
| pozície | Pevný plochý a horizontálny, spracovateľný zvisle nadol na tenkom plechu | Silný vo všetkých polohách vrátane zvislej hore a nad hlavou |
| Účinnosť plniva | Asi 95 percent drôtu sa stáva zvarovým kovom | Asi 60 až 70 percent po strate pahýľa a rozstreku |
| Dodatočné prevádzkové náklady | Tienenie gas and regulator rental | Útržky elektród a práca na odstraňovaní trosky |
Kde MIG vyhráva v skutočnom obchode
MIG sa najskôr oplatí v každom obchode, ktorý zvára objemovo tenký materiál.
- Plechové a ľahké spracovanie: súvislý drôt a nízky tepelný príkon udržiava skreslenie zvládnuteľné na paneloch s hrúbkou 1 až 3 mm.
- Čisté, reprezentatívne guľôčky: žiadna troska znamená jeden prechod drôtenou kefou namiesto sekacieho kladiva a kefy.
- Priepustnosť pre začiatočníkov: nový zamestnanec dokáže vyrobiť prijateľné skratové guľôčky za jeden deň praxe, čo je dôležité, keď je fluktuácia pracovnej sily vysoká.
- Automatizácia a fixácia: Konštantný posuv drôtu je oveľa jednoduchšie namontovať na stĺp a výložník, traktor alebo robot ako spotrebný materiál, ktorý sa skracuje pri každom prechode.
- Nerez a hliník: so správnou zmesou plynu a technikou tlače zvládne MIG oboje, zatiaľ čo nalepenie na tenký hliník je nepraktické.
Where Stick Still Beats MIG
Stick zostáva štandardne na mieste, pretože toleruje všetko, čo dielňa nie: vietor, špinu, vlhkosť a zanedbanie.
- Vonkajšia a vyvýšená práca: žiadny plynový štít, ktorý by bolo potrebné premiestniť, takže vánok prestáva byť zdrojom defektov.
- Znečistená platňa: okoviny, hrdza a stará farba sú skôr spálené oblúkom, než by sa zachytili ako póry.
- Výkon a prenosnosť: malý invertor beží z generátora alebo dlhého predlžovacieho kábla a nie je potrebné prepravovať žiadnu fľašu.
- Viacchodová práca s hrubou sekciou: veľké elektródy zasahujú do rohov a úkosov, kde sa nezmestí tryska pištole.
- Vertikálne nahor a nad hlavou: rýchlo mrznúca troska drží mláku na mieste, kde s vami bojuje gravitácia.
- Nízke kapitálové náklady: výkonná súprava tyče stojí zlomok súpravy MIG s plynom, regulátorom a podávačom drôtu.
Penetrácia a mimopozícia reality
MIG preniká adekvátne, ale hĺbka závisí skôr od režimu prenosu než od názvu procesu.
Skratový MIG je svojou povahou studený proces: drôt sa dotkne kaluže, zovrie sa a ukladá kov s obmedzenou hĺbkou natavenia, preto je nedostatok natavenia klasickým defektom MIG na platni nad 6 mm. Prenos sprejom mení obraz, pretože oblúk je stabilný a prúd je dostatočne vysoký na to, aby správne zatavil bočné steny, ale je to prevažne plochá a horizontálna technika. Tyčové elektródy, najmä celulózové, koncentrujú prúd v úzkom oblúku, ktorý vyryje penetračný profil v tvare prsta aj na špinavej oceli.
Pre prácu vo zvislej polohe, tyč s rýchlozmrazujúcou elektródou vám umožní udržať malú mláku a stabilne stúpať. MIG dokáže zvárať aj zvisle nahor s použitím nižšej rýchlosti podávania drôtu, mierneho tkania a prestávky na špičkách, ale priestor na chyby je tenší. Páka nad hlavou je vo všeobecnosti lepšie ovládateľnou možnosťou, pretože dĺžka oblúka sa nastavuje okamžite, zatiaľ čo pištoľ MIG vám takúto spätnú väzbu neposkytuje.
Bez ohľadu na to, ktorý proces si vyberiete, kvalifikovaný postup riadi: pri tlakových a konštrukčných prácach o prijatí rozhoduje špecifikácia postupu zvárania a kvalifikácia operátora, nie štítok procesu na stroji.
Pracovný cyklus, napájanie a prevádzkové náklady
Pracovný cyklus je číslo, ktoré rozhoduje o tom, či stroj vyhovuje vašej výrobnej rýchlosti, a zvyčajne sa uvádza pri lichotivej intenzite prúdu.
Typická kompaktná súprava MIG s menovitým prúdom 200 A pri 60 percentnom pracovnom cykle dokáže zvárať šesť minút z desiatich pri tomto prúde, menej pri vyšších nastaveniach alebo v horúcej dielni. Malé súpravy invertorových tyčí často uvádzajú 100-percentné zaťaženie pri 100 až 130 A, ktoré nepretržite pokrýva 3,2 mm elektródy. Skontrolujte hodnotu prúdu, ktorú skutočne použijete, a skontrolujte vstupné napájanie: jednofázové 230 V stroje sa hodia do malej predajne, zatiaľ čo trojfázové 400 V jednotky udržia napätie lepšie pri trvalom zaťažení.
Na polohovacom zariadení často záleží viac ako na procese
Na nádržiach, cievkach rúr, hriadeľoch a nádobách, rotátor alebo polohovadlo, ktoré otáča spoj do plochej polohy, zvyčajne prináša väčší zisk ako spínacie procesy.
Plochá poloha vám umožňuje spustiť vyšší prúd bez toho, aby kaluž utekala, čo zvyšuje rýchlosť nanášania a zlepšuje profil guľôčky buď pomocou MIG alebo tyčinky. Pri valcovej práci poháňaný rotátor s reguláciou proti unášaniu udržuje stálu rýchlosť otáčania a zastavuje pohyb obrobku pozdĺž valcov, takže zvar zostáva v konzistentnom uhle.
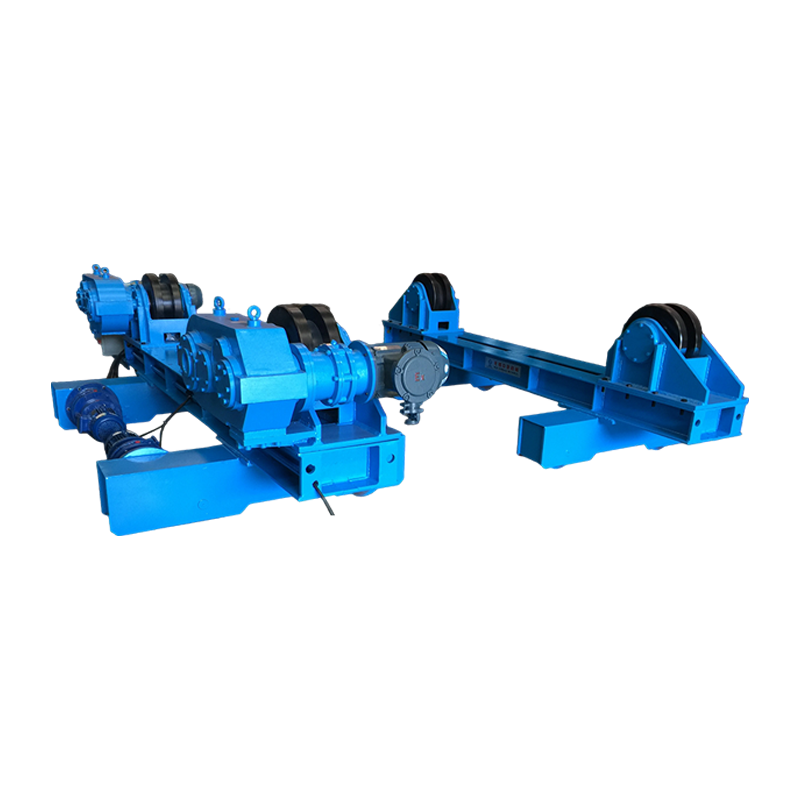
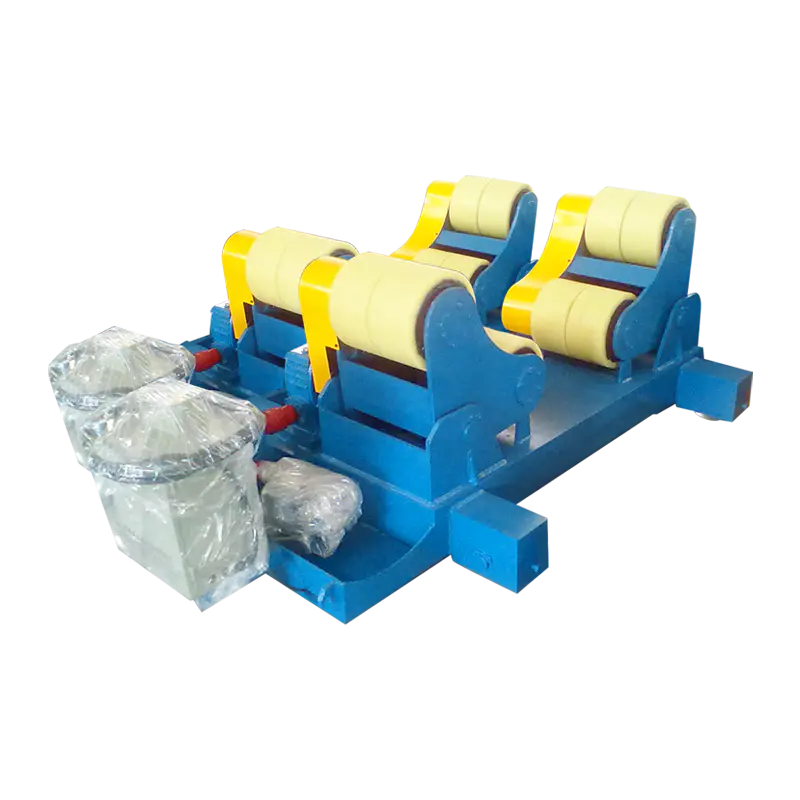
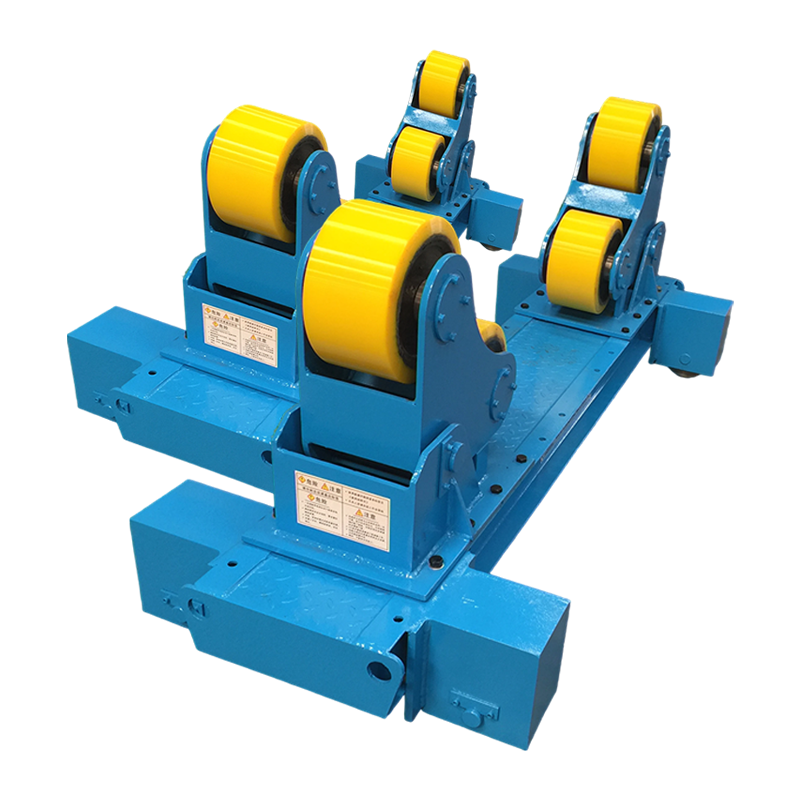
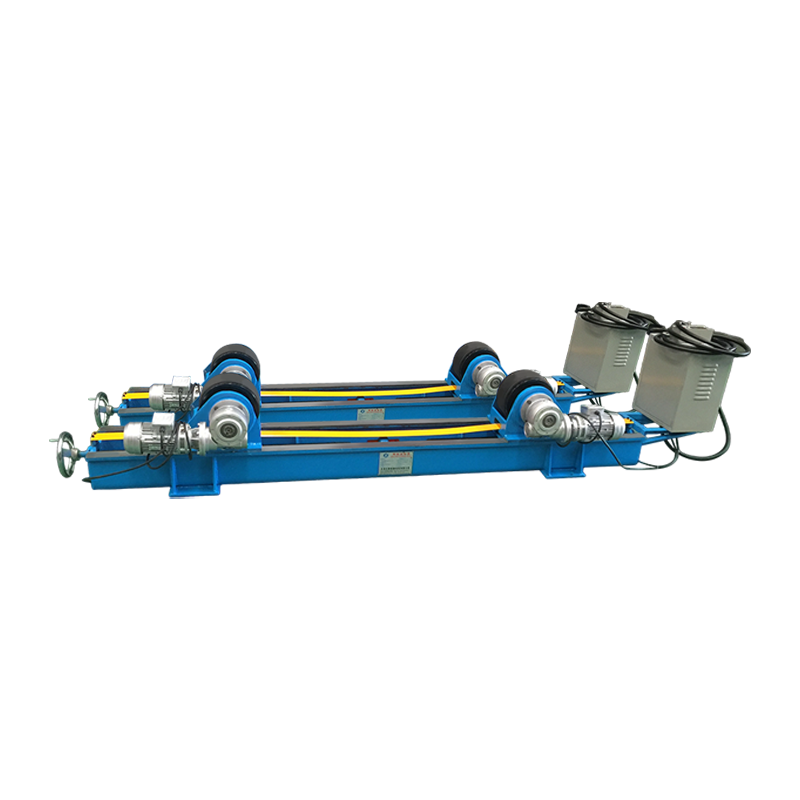
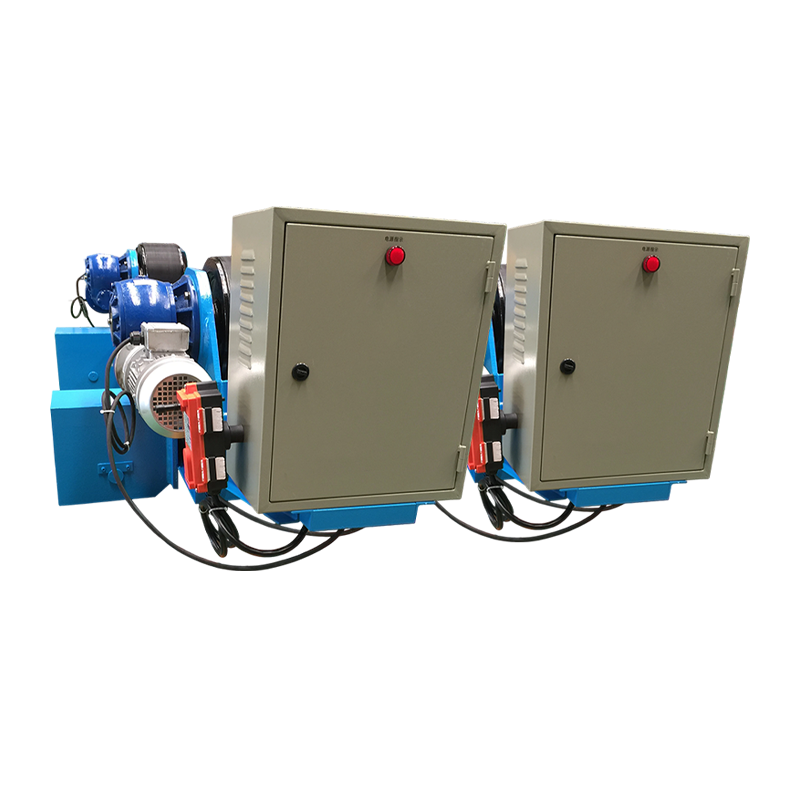 10T nastaviteľný zvárací rotátor s anti-drift kontrolou Tento 10-tonový nastaviteľný rotátor využíva snímač a PLC korekciu proti driftu na udržanie stabilnej rotácie počas obvodového a pozdĺžneho švového zvárania valcových obrobkov. Zobraziť produkt →
Konvenčné polohovadlo slúži na rovnaký účel pre vyrobené diely, ktoré vyžadujú nakláňanie a otáčanie, a nie nepretržité otáčanie, a pre ťažké časti plavidiel namontovaný rotátor zvláda zarovnanie aj otáčanie pred položením prvého priechodu.
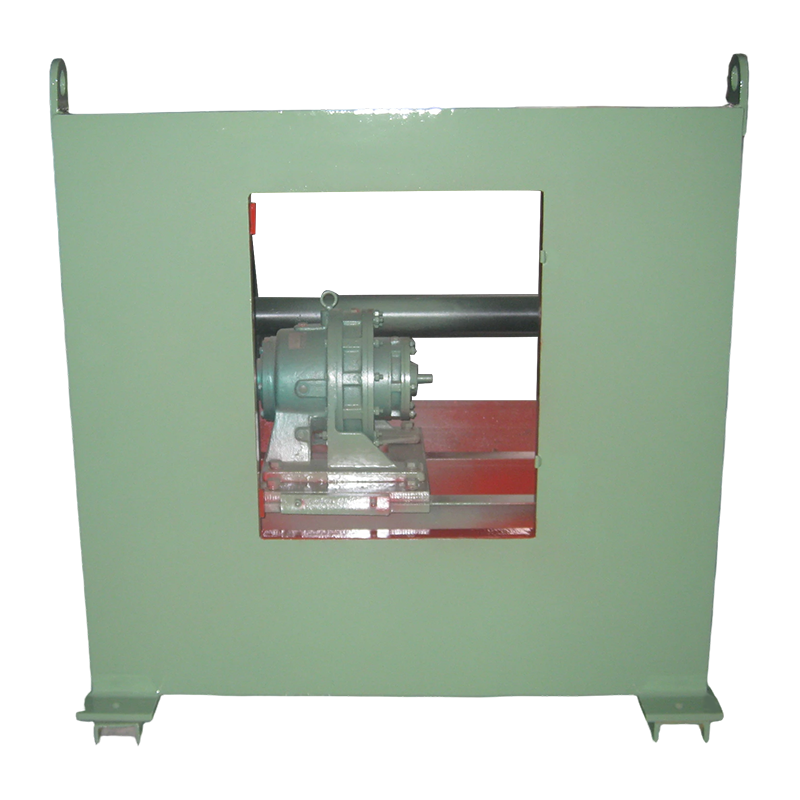 3T konvenčný zvárací polohovač pre vyrobené diely Toto 3-tonové polohovadlo nakláňa a otáča obrobky až do hmotnosti 3 000 kg, aby udržali švy v rovnej polohe, s premenlivou frekvenciou otáčania a diaľkovým alebo nožným ovládaním. Zobraziť produkt →
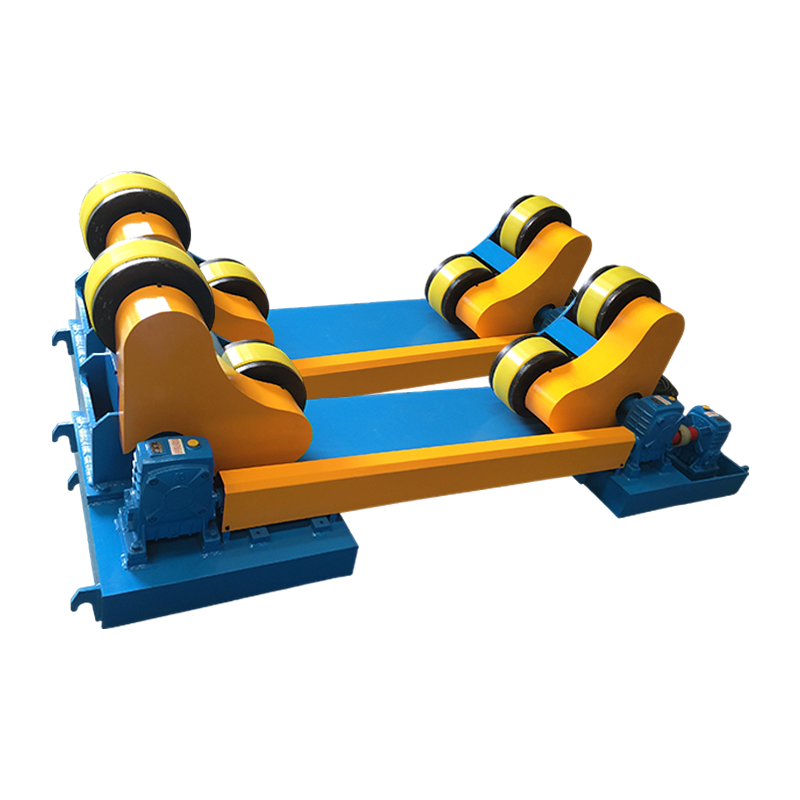
Dimenzovanie sa riadi hmotnosťou obrobku so zdravou rezervou a výber medzi samonastavovacím, nastaviteľným a prispôsobeným dizajnom závisí od toho, akú veľkú variáciu priemeru očakávate. Plný rozsah zváracieho rotátora pokrýva zaťaženie triedy 1 t až 1 000 t a praktický vplyv na výrobu nádrží a potrubí je zahrnutý v tomto pohľade na ako rotátory menia výrobu nádrží a potrubí .
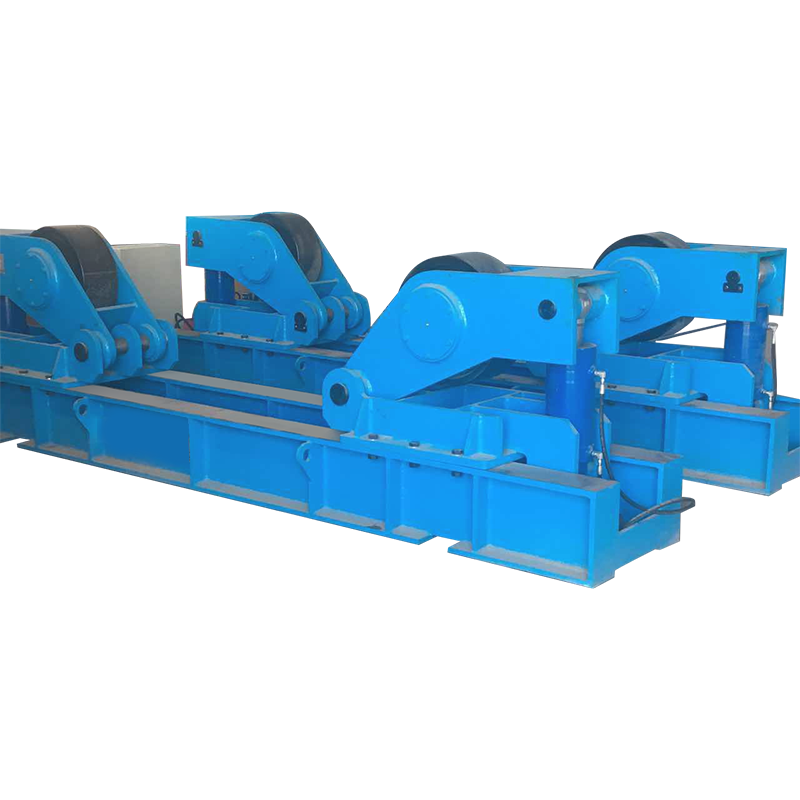 Zvárací rotátor 120T pre veľké valcové obrobky Tento 120-tonový rotátor typu master-slave podporuje montáž a zváranie veľkých valcov s nastaviteľným rozstupom valcov a pohonom s premenlivou rýchlosťou pre veterné veže a tlakové nádoby. Zobraziť produkt →
Kontrolný zoznam nákupu: Priraďte stroj k spoju
Krátky, čestný audit vašej vlastnej práce prekoná akékoľvek všeobecné odporúčanie.
- Rozsah hrúbky: ak je 70 percent vašich kĺbov pod 3 mm, najskôr MIG; ak je väčšina 8 mm a viac, tyčinka alebo tavivo.
- Miesto: práca na vnútornej lavici uprednostňuje MIG; miesto, dvor a vonkajšia montáž uprednostňujú palicu.
- Napájanie: pred objednaním trojfázového stroja potvrďte napájanie, veľkosť ističa a dĺžku vedenia.
- Dodávka spotrebného materiálu: náplne plynu sú logistickým reťazcom, elektródové boxy nie. Skontrolujte, čo môžete lokálne doplniť.
- Pracovný cyklus pri vašej intenzite prúdu: nepretržitá výroba potrebuje rezervu, nie špičkový výkon.
- Viacprocesové pokušenie: kombinovaná súprava zdieľa jeden podávač drôtu a pridáva možnosť tyče, ale výkon tyče na niektorých jednotkách je kompromisom. Vyskúšajte to na vlastných elektródach.
Často kladené otázky o MIG vs zvárač s tyčou
Je zváranie tyčou silnejšie ako MIG?
Ani jeden proces nie je vo svojej podstate silnejší; kvalifikovaný postup môže presiahnuť pevnosť základného kovu. Tyčinka je tolerantnejšia voči kontaminácii a poskytuje hlbšiu penetráciu na hrubú, špinavú oceľ, zatiaľ čo zle nastavená skratová guľôčka MIG na platni je miesto, kde sa zvyčajne objavuje nedostatok fúzie.
Môže MIG stroj prevádzkovať aj tyčové elektródy?
Iba multiprocesné stroje s vyhradeným režimom páky a správnou výstupnou charakteristikou. Štandardná súprava len pre MIG má zdroj konštantného napätia, ktorý nie je vhodný pre tyčové elektródy.
Čo sa ľahšie učí, MIG alebo palica?
MIG je jednoduchší pre väčšinu začiatočníkov, pretože stroj podáva plnivo a oblúk zostáva zapálený. Stick vyžaduje nezávislé ovládanie dĺžky oblúka, uhla pohybu a rýchlosti, takže čakajte niekoľko týždňov praxe, kým budú guľôčky konzistentné.
Ktorý proces je vhodnejší pre hrubú oceľ?
Oba fungujú nad 10 mm, ale praktická cesta sa líši. Stick používa veľké elektródy a viacnásobné prechody s odstraňovaním trosky medzi nimi; MIG pri prenose striekaním alebo drôt s tavivom sa ukladá rýchlejšie s menším počtom prestávok.
Potrebujem ochranný plyn pre MIG?
Pevný drôt vyžaduje plyn, zvyčajne zmes argónu a CO2, alebo priamy CO2 na hlbší prienik do uhlíkovej ocele. Samotienený drôt s tavivom beží bez fľaše a toleruje vietor, čo z neho robí praktickú vonkajšiu alternatívu palice.
Prevádzka ktorých stojí menej?
Prevádzkové náklady závisia od vašej kombinácie práce, plynu a plniva. Pevný drôt premení asi 95 percent svojej hmotnosti na zvarový kov oproti zhruba 60 až 70 percentám na tyč, ale plyn, prenájom regulátora a manipulácia s fľašami túto výhodu prináša pri práci s malým objemom.
Vyberte si proces, ktorý zodpovedá spojom, ktoré zvárate najčastejšie, a potom miňte zostávajúci rozpočet na polohovacie zariadenie, ktoré udrží tieto spoje ploché a opakovateľné. Skromná súprava MIG na rotujúcom obrobku prekoná väčší stroj bojujúci s gravitáciou a súprava tyče s dobrým polohovadlom urobí to isté pri práci s ťažkými plavidlami. Rozhodnite sa s hrúbkou, umiestnením a pracovným cyklom pred vami a argument MIG verzus palica sa zvyčajne vyrieši sám za pár minút.