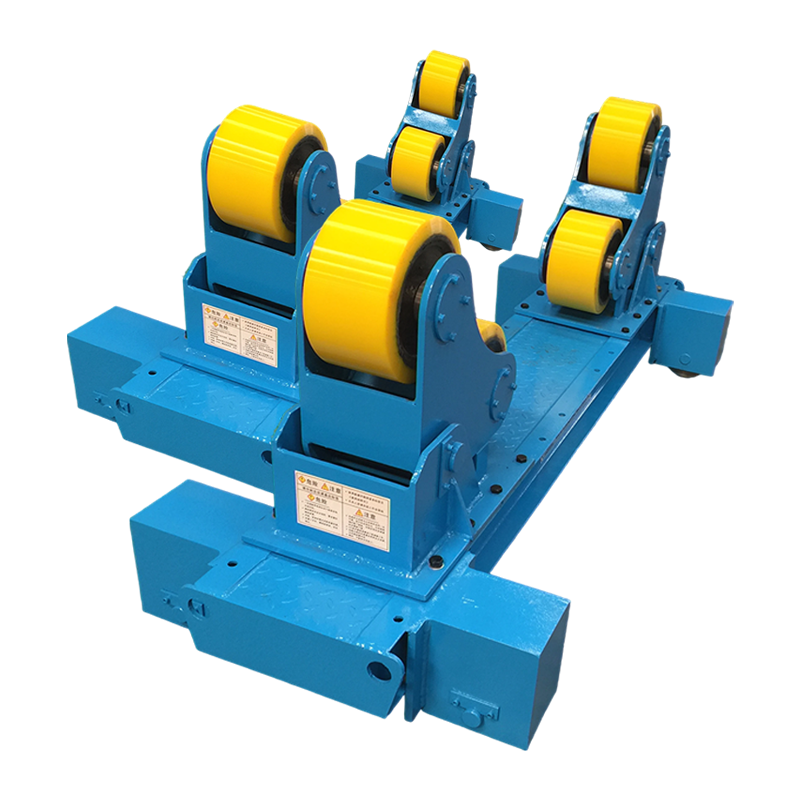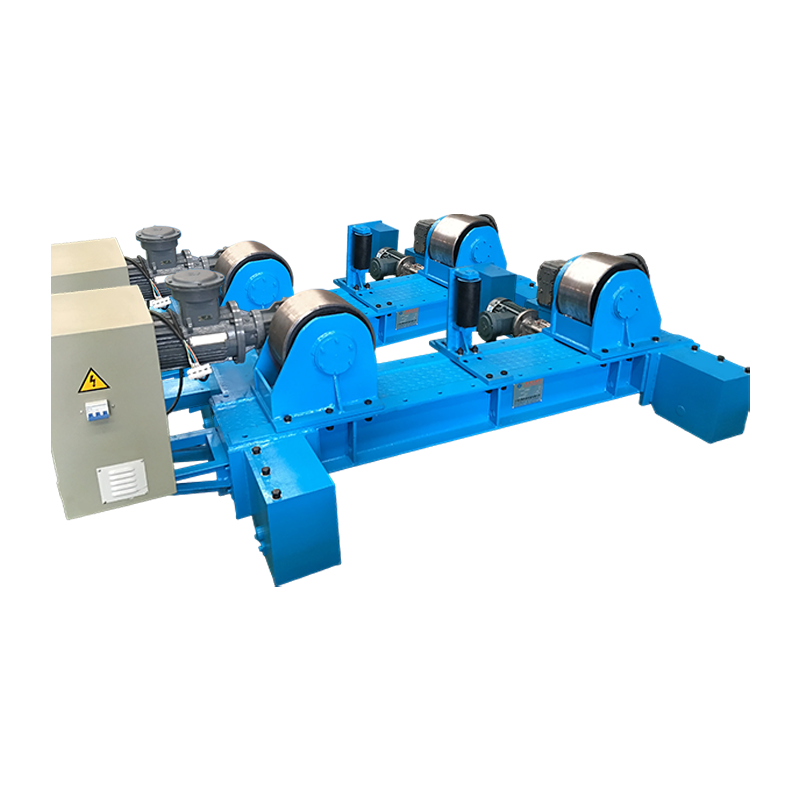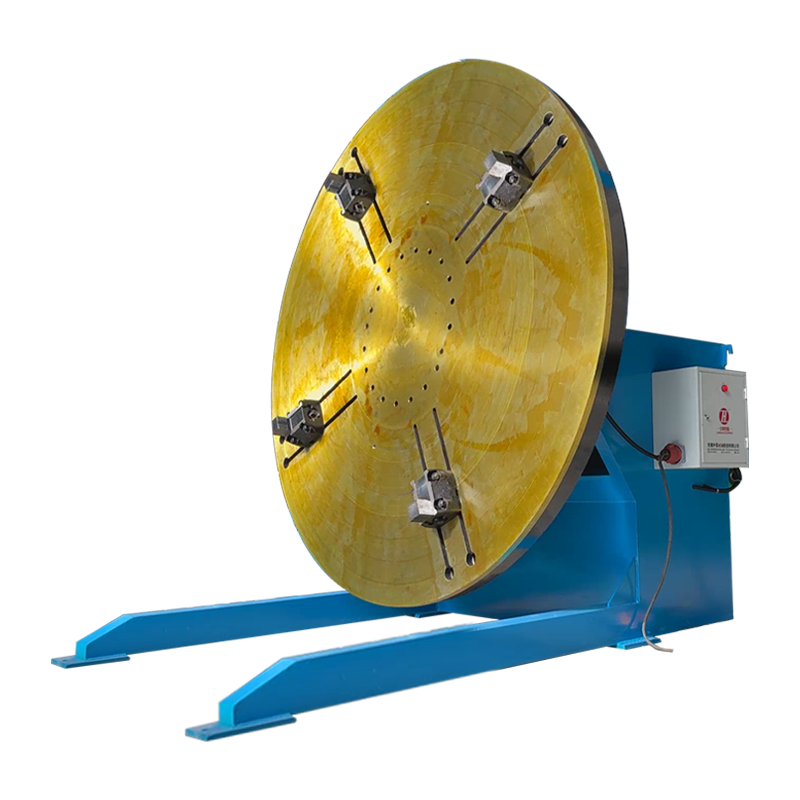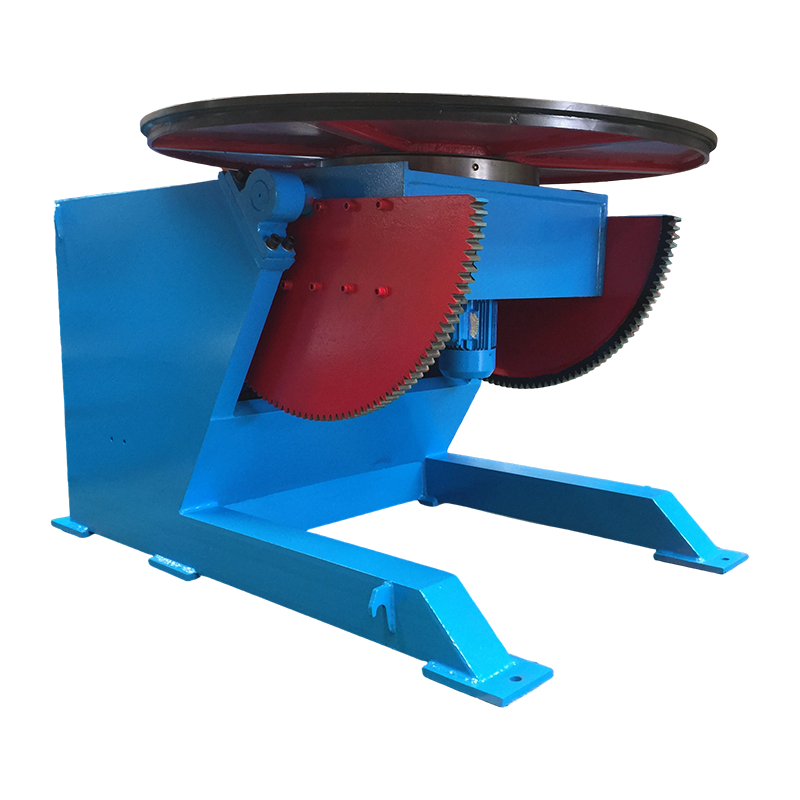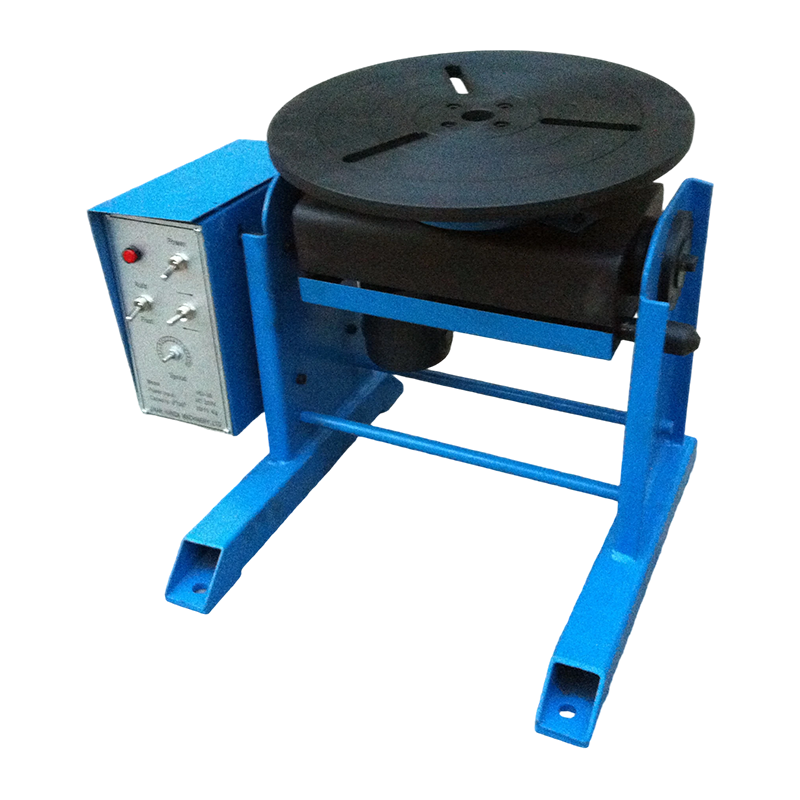
A polohovadlo zvárania rúr je motorizovaný rotačný prípravok, ktorý drží a otáča obrobok rúry pri kontrolovanej rýchlosti a uhle, takže zvárač môže udržiavať optimálnu plochú alebo vodorovnú polohu zvárania v celom spoji, namiesto toho, aby manuálne premiestňoval seba alebo rúru. Namiesto zvárania nad hlavou, vertikálne alebo okolo pevnej rúry – polohy, ktoré skracujú čas zapálenia oblúka, zvyšujú mieru defektov a spôsobujú únavu zvárača – polohovadlo nepretržite otáča rúru, takže aktívny zvarový kúpeľ vždy sedí v najkontrolnejšej polohe: 12 hodín alebo 1–2 hodiny plochá poloha.
Podľa štúdie o produktivite z roku 2024 Americká zváračská spoločnosť (AWS) , zvárači pomocou polohovadla na zváranie rúr dosahujú o 40 – 65 % vyššie miery depozície v porovnaní s ručným zváraním rúr vo všetkých polohách, pričom sa znižuje chybovosť zvaru až o 55 % . Globálny trh zváracích polohovadiel bol ocenený na 620 miliónov USD v roku 2024 a predpokladá sa, že dosiahne 1,1 miliardy USD do roku 2031 s CAGR 8,6 % (Zdroj: MarketsandMarkets, 2025), vďaka rastu infraštruktúry potrubí, výroby tlakových nádob a automatizovaných zváracích systémov.
Ako funguje polohovač na zváranie rúr
Polohovač na zváranie rúr funguje tak, že upne rúru na otočný vreteník poháňaný motorom s premenlivou rýchlosťou, čo umožňuje zváračovi udržať horák nehybný, zatiaľ čo rúra sa pod ním otáča presne prispôsobenou rýchlosťou pohybu. Tým sa zásadne mení geometria zvárania zo zložitého 3D priestorového problému na jednoduchý 2D zvar s plochou polohou.
Hlavné mechanické komponenty
- Vreteník (pohonná jednotka) — Motorizovaná strana, ktorá uchopuje a otáča potrubie. Obsahuje prevodovku, motor (typicky striedavé servo alebo jednosmerné servo s premenlivou rýchlosťou) a skľučovadlo alebo čelnú dosku. Vreteník určuje maximálny krútiaci moment, rozsah otáčok a schopnosť naklonenia polohovadla.
- Koník (podporná jednotka) — Pasívny podporný koniec, ktorý drží opačný koniec rúry, čím zabraňuje prehýbaniu a vibráciám na dlhších alebo ťažších rúrach. Koník sa posúva pozdĺž koľajnice alebo lôžka, aby sa prispôsobil rôznym dĺžkam rúr.
- Skľučovadlo alebo čelná doska — Rozhranie uchopenia medzi polohovadlom a potrubím. Trojčeľusťové skľučovadlá sa používajú pre kruhové rúry; čelné dosky s nastaviteľnými upínacími ramenami rukoväte s prírubovými koncami, nepravidelnými tvarmi alebo veľmi veľkými priemermi.
- Regulátor rýchlosti — Pohon s premenlivou frekvenciou (VFD) alebo tyristorový regulátor, ktorý nastavuje rýchlosť otáčania v otáčkach za minútu. Zvárač nastaví rýchlosť otáčania, ktorá zodpovedá rýchlosti zváracej dráhy požadovanej pre zvolený proces a rýchlosti podávania drôtu.
- Mechanizmus sklápania — Na modeloch naklápacích polohovadiel nakláňa sekundárny motor alebo šnekový mechanizmus celú os otáčania, čo umožňuje umiestniť kútové zvary na prírubách rúr a T-spojoch v optimálnom uhle 45 stupňov.
Výpočet rýchlosti otáčania
Nastavenie správnej rýchlosti otáčania je najdôležitejším prevádzkovým parametrom polohovadla na zváranie rúr. Potrebné otáčky sa vypočítajú z cieľovej rýchlosti zvárania a obvodu rúry:
RPM = Rýchlosť pohybu (mm/min) / (Pi x Vonkajší priemer potrubia (mm))
Napríklad zváranie rúry s vonkajším priemerom 168 mm (6 palcov) procesom GMAW pri cieľovej rýchlosti posuvu 400 mm/min vyžaduje: 400 / (3,14159 x 168) = približne 0,76 ot./min . Väčšina polohovadiel na zváranie rúr pokrýva rozsah otáčok 0,1–5 ot./min., pričom prémiové modely CNC ponúkajú 0,01–10 ot./min. pre mikrozváranie až po aplikácie pod tavivom s vysokým nanášaním.
Aké typy polohovačov na zváranie rúr sú k dispozícii?
Polohovače na zváranie rúr sú dostupné v piatich hlavných konfiguráciách, z ktorých každá je vhodná pre inú kombináciu veľkosti potrubia, typu spoja, objemu výroby a rozpočtu. Výber nesprávneho typu je najčastejšou a najnákladnejšou chybou pri obstarávaní polohovadla.
1. Polohovač vreteník-koník (H-T).
Konfigurácia vreteník-koník je najbežnejším typom polohovadla na zváranie rúr pre výrobné dielne, ktoré manipulujú s rúrkami s vonkajším priemerom od 50 mm do viac ako 1200 mm a dĺžkami do 12 metrov alebo viac. Potrubie je podopreté medzi poháňaným vreteníkom a posuvným koníkom, ktorý je namontovaný na spoločnej základnej koľajnici. Toto usporiadanie eliminuje priehyb potrubia a umožňuje stabilné otáčanie pri veľmi nízkych otáčkach pri ťažkých potrubiach. Typická nosnosť sa pohybuje od 500 kg do 20 000 kg v závislosti od modelu.
2. Otočný stôl (otočný stôl) Polohovač
Polohovač otočného taniera otáča zostavu potrubia na vodorovnom alebo sklopnom povrchu stola, vďaka čomu je ideálny pre krátke cievky potrubia, prírubové zostavy a zvary medzi rúrkami a prírubami. Stôl sa zvyčajne nakláňa o 0–135 stupňov, čo umožňuje, aby bol kĺb prezentovaný na plocho alebo v horizontálnej polohe bez ohľadu na pôvodnú orientáciu. Bežné sú nosnosti 50–5 000 kg, vďaka čomu je otočný tanier univerzálny pre malé až stredné priemery rúr do približne 600 mm.
3. Rotátor potrubia (súprava valčekov / polohovač valčekov)
Rúrkové rotátory – tiež nazývané valčekové polohovadlá alebo súpravy potrubných valčekov – podporujú a otáčajú potrubia a tlakové nádoby s veľkým priemerom na poháňaných gumových alebo oceľových valčekoch s priemerom od 150 mm do 3 000 mm alebo väčším. Na rozdiel od polohovadiel založených na skľučovadle, ktoré uchopia koniec rúry, polohovace valčeky podopierajú rúru pozdĺž jej vonkajšieho povrchu, vďaka čomu sú vhodné pre veľmi dlhé alebo veľmi ťažké časti potrubia, ktoré nemožno vykonzolovať z vreteníka. Valčekové polohovadlá sú štandardným nástrojom na výrobu cievok potrubia a zváranie obvodových švov tlakových nádob.
4. Orbitálny polohovač na zváranie rúr
Orbitálne zváracie polohovadlo sa upína na vonkajšiu stranu pevnej rúrky a otáča zvárací horák po obvode rúrky, čo z neho robí správne riešenie, keď sa samotná rúrka nedá pohybovať. Orbitálne polohovadlá sa vo veľkej miere používajú vo farmaceutických, polovodičových a potravinárskych potrubiach z nehrdzavejúcej ocele, kde sú potrubia už inštalované v procesných systémoch. Dosahujú vysoko opakovateľné zvary v kódovej kvalite s minimálnym zásahom človeka, s opakovateľnosťou medzi zvarom lepšou ako odchýlka polohy horáka 0,1 mm.
5. Polohovač integrovaný do manipulátora
Polohovač na zváranie rúr integrovaný v manipulátore kombinuje manipulátor so zváracím stĺpom a výložníkom so synchronizovaným polohovadlom vreteník-koník a vytvára tak plne automatizovanú zváraciu bunku s jedným operátorom. Manipulátor umiestni zvárací horák do správnej výšky a odstupu, zatiaľ čo polohovadlo otáča rúrou. Obe osi sú synchronizované pomocou CNC ovládača, takže rýchlosť pohybu na povrchu obrobku je konštantná bez ohľadu na priemer potrubia. Táto konfigurácia je štandardná vo veľkoobjemových dielňach na výrobu cievok rúr a pri konštrukcii modulov plošín na mori.
Porovnanie typov polohovačov na zváranie rúr: Ktorý z nich vyhovuje vašej aplikácii?
Prispôsobenie typu polohovadla aplikácii je najdôležitejším rozhodnutím pri výbere — Nedostatočný výkon alebo polohovadlo s nesprávnou konfiguráciou spôsobuje skĺznutie obrobku, nerovnomerné otáčanie a poruchy kvality zvaru, ktoré negujú celú výhodu efektívnosti.
| Typ | Rozsah OD potrubia | Maximálne zaťaženie | Možnosť naklonenia | Potrubie musí byť pohyblivé? | Najlepšia aplikácia |
| Vreteník-koník | 50–1 200 mm | 500 – 20 000 kg | Voliteľné (0 – 90 stupňov) | áno | dielňa na výrobu; dlhé rúrkové cievky |
| Gramofón | 50 – 600 mm | 50 – 5 000 kg | áno (0–135 deg) | áno | Krátke cievky; zvary potrubia s prírubou |
| Rotátor potrubia (valčeky) | 150–3 000 mm | 1 000 – 200 000 kg | Nie | áno | nádoby s veľkým priemerom; dlhé behy |
| Orbitálny polohovač | 6 – 300 mm (typické) | N/A (horák sa otáča) | N/A | Nie (pipe is fixed) | Inštalované potrubie; hygienické hadičky |
| Manipulátor-Integrovaný | 100–1 500 mm | 500 – 30 000 kg | áno (CNC-controlled) | áno | Veľkoobjemové automatizované bunky |
Tabuľka 1: Porovnanie typu polohovadla na zváranie rúr podľa vhodnosti použitia. Zdroje: AWS D1.1 Structural Welding Code; technické špecifikácie výrobcu; Medzinárodná asociácia výrobcov a výrobcov.
Prečo polohovadlo na zváranie rúr dramaticky zlepšuje kvalitu a produktivitu zvaru
Hlavnou výhodou polohovadla na zváranie rúr je premena najtvrdších pozícií zvárania (nad hlavou 6G, vertikálna 5G) na najjednoduchšiu a najproduktívnejšiu polohu (plochá 1G / zrolovaná) pre každý palec obvodu spoja. Táto jediná zmena prechádza do merateľných zlepšení v rámci všetkých kľúčových výrobných metrík.
Depozičná rýchlosť a rýchlosť jazdy
Zváranie v plochej polohe umožňuje výrazne vyššie rýchlosti podávania drôtu a nastavenie intenzity prúdu ako nad hlavou alebo vertikálne polohy, čo priamo zvyšuje rýchlosť odtavovania kovu. Pri zváraní GMAW (MIG) môžu rýchlosti odtavovania v plochej polohe dosiahnuť 6–9 kg/h, oproti 2–4 kg/h vo vertikálnej polohe a 1,5–3 kg/h v polohe nad hlavou (Zdroj: Lincoln Electric Welding Procedure Guide, 2024). Použitie polohovadla na zváranie rúr na valcovanie všetkých zvarov naplocho môže preto viac ako zdvojnásobiť výkon za hodinu zvárania pri výrobe rúr.
Redukcia defektov zvaru
Polohovacie valcované rúrkové zvary konzistentne vykazujú nižšiu pórovitosť, nedostatok tavenia a chybovosť podrezania ako manuálne celopolohové zvary na rovnakom spoji. Štúdia publikovaná v Journal of Manufacturing Processes (2023) porovnávajúce zváranie 5G v pevnej polohe so zváraním 1G valcovaným pomocou polohovacieho zariadenia na rúre API 5L triedy X65 nájdené:
- Miera pórovitosti: 5G fixné = 2,4 %; polohovadlo valcované = 0,4 % (zníženie o 83 %)
- Prípady nedostatku fúzie: 5G pevné = 1 na 4 kĺby; polohovadlo valcované = 1 na 22 spojov
- Rádiografická miera akceptácie (podľa ASME B31.3): 5G pevné = 88 %; polohovadlo valcované = 98,5 %
- Náklady na prepracovanie spoja: 5G pevné = priemer 340 USD; prevalcovaný polohovačom = priemer 48 USD
Ergonómia zváračov a zníženie únavy
Eliminácia zvárania nad hlavou a nevhodných pozícií podstatne znižuje namáhanie pohybového aparátu a únavu zvárača, čím sa priamo predlžuje produktívny čas zvárania za zmenu. Zváranie horným oblúkom generuje vystavenie tváre a krku zvárača UV žiareniu, vyžaduje trvalé zdvíhanie ramena nad výšku ramien a vytvára rozstreky, ktoré padajú smerom k zváračovi. Smernice OSHA o ergonómii ich identifikujú ako významné rizikové faktory zranenia. Zváračka vybavená polohovadlom zvyčajne počas celej zmeny udržuje pohodlnú polohu v sede alebo v stoji s horákom vo výške lakťa, čo umožňuje konzistentnejšiu techniku a nižšiu chybovosť v posledných hodinách práce.
Kľúčové špecifikácie, ktoré treba posúdiť pri výbere polohovadla na zváranie rúr
Sedem technických špecifikácií určuje, či polohovadlo na zváranie rúr bude spoľahlivo fungovať vo vašej špecifickej aplikácii – nedostatočná špecifikácia ktorejkoľvek z nich spôsobuje problémy, ktoré je ťažké a nákladné po zakúpení opraviť.
| Špecifikácia | Čo to znamená | Riziko poddimenzovania | Odporúčaná bezpečnostná rezerva |
| Nosnosť (kg) | Maximálna hmotnosť obrobku vrátane prípravkov | Preťaženie motora, sklz skľučovadla, porucha prevodovky | Sadzba na 150 % maximálneho očakávaného zaťaženia |
| Priemer skľučovadla / čelnej dosky (mm) | Maximálny vonkajší priemer potrubia, ktorý možno uchopiť | Neschopnosť uchopiť potrubie; excentrické zaťaženie | Vyberte o 20 % väčší ako maximálny vonkajší priemer potrubia |
| Rozsah otáčok (RPM) | Minimálna až maximálna rýchlosť otáčania | Nedá sa prispôsobiť požadovanej rýchlosti jazdy | Overte podľa vypočítaných otáčok za minútu pre všetky veľkosti potrubia |
| Krútiaci moment vretena (N-m) | Rotačná sila, ktorú motor dokáže vydržať | Stall pod excentrickým alebo ťažkým zaťažením | Do výpočtu krútiaceho momentu zahrňte aj excentricitu |
| Rozsah naklonenia (stupne) | Uhol natočenia osi od horizontály | Nie je možné získať prístup k pozíciám zaoblenia príruby | Minimálne 90 stupňov pre plnú flexibilitu |
| Stabilita rýchlosti (%) | Zmena rýchlosti otáčania pri zaťažení | Nerovnomerná šírka a prienik zvaru | Vyžaduje menej ako 1% zmenu rýchlosti |
| Priechodný otvor (duté vreteno) | Vyvŕtajte stredom vretena | Nedá sa prejsť čistiacim plynom alebo vedením | Nevyhnutné pre nehrdzavejúce / reaktívne kovy |
Tabuľka 2: Špecifikácie polohovadla pre kritické zváranie rúr a pokyny pre výber. Zdroje: AWS C4.1 Welding Positioner Standard; ASME BPVC oddiel IX; aplikačné technické pokyny výrobcu.
Ako rôzne zváracie procesy profitujú z polohovadla na zváranie rúr
Každý proces oblúkového zvárania ťaží z použitia polohovadla, ale rozsah zlepšenia sa výrazne líši podľa procesu – zváranie pod tavivom (SAW) získava najviac, pretože je fyzicky nemožné vykonávať SAW v inej polohe ako naplocho.
- Zváranie pod tavivom (SAW) — SAW vyžaduje plochú polohu ako absolútne obmedzenie; granulované tavidlo nemôže zostať na mieste na naklonených alebo zvislých plochách. Polohovač na zváranie rúr preto nie je voliteľný pre SAW na potrubí – je to technický predpoklad. SAW na rúre valcovanej pomocou polohovacieho zariadenia dosahuje rýchlosť odtavovania 10–20 kg/h, čo z nej robí metódu zvárania rúr s najvyššou produktivitou, ktorá je k dispozícii pre hrúbky steny nad 12 mm.
- GMAW / MIG zváranie — Najbežnejší proces používaný pri polohovadlách na zváranie rúr vo výrobných závodoch. Režim sprejového prenosu (najproduktívnejší variant GMAW) je použiteľný len v plochej a horizontálnej polohe; polohovadlo umožňuje prenos spreja po celom obvode spoja potrubia. Zlepšenie produktivity oproti skratu GMAW v pevnej polohe: zvyčajne 60–120 %.
- Zváranie GTAW / TIG — Používa sa na koreňové priechody na rúrkach z nehrdzavejúcej ocele, chróm-moly a exotických zliatin, kde je povinná rádiografická kvalita. Polohovač umožňuje zváračovi udržiavať konzistentný uhol kaluže a horáka v hornej časti potrubia (poloha 12 hodín), kde je gravitačná sila na zvarový kúpeľ najpriaznivejšia, čím sa zlepšuje kvalita húsenice koreňa a znižuje sa riziko prepálenia.
- FCAW (Flux-Cored Arc Welding) — Použitie polohovača eliminuje potrebu bezplynových (samotienených) elektród FCAW na potrubných spojoch, čo umožňuje použitie kvalitnejších variantov FCAW s plynovým tienením na celý obvod spoja. Plynom tienené FCAW produkujú menej rozstreku a lepšie mechanické vlastnosti ako samotienené alternatívy.
- SMAW (palica / manuálny kovový oblúk) — Rovnomerné zváranie tyčí výrazne profituje z použitia polohovadla. Technika tkania guľôčok v rovnej polohe konzistentne prekonáva guľôčky nad hlavou v rovnomernosti nanášania a strata výčnelku elektródy (zvyčajne 15–20 % nad hlavou) sa v rovnej polohe zníži na menej ako 5 %.
Polohovač na zváranie rúr vs. ručné zváranie vo všetkých polohách: Podrobné porovnanie
Rozdiel v produktivite a kvalite medzi polohovacím zváraním a manuálnym zváraním rúr vo všetkých polohách je dostatočne veľký na to, aby vo väčšine výrobných prostredí vygeneroval plnú návratnosť investícií pri investícii do polohovadla do 3 až 9 mesiacov.
| Metrické | Polohovač na zváranie rúr | Ručné zváranie vo všetkých polohách |
| Požiadavka na umiestnenie zvárača | Stacionárne; pochodeň držaná v jednej polohe | Zvárač sa musí neustále pohybovať okolo spoja |
| Zaznamenané polohy zvaru | Iba ploché (1G / PA) | Všetky pozície (1G až 6G) |
| Rýchlosť depozície GMAW | 6-9 kg/hod | 1,5-4 kg/hod |
| Efektívnosť doby zapnutia oblúka | 65 – 80 % | 25 – 45 % |
| Rádiografická miera prijatia | 97 – 99 % | 82 – 92 % |
| Vyžaduje sa certifikácia zvárača | Len 1G / plochá poloha | 6G (all-position) certifikácia |
| Ergonomické riziko zranenia | Nízka (pohodlné státie / sedenie) | Vysoká (nad hlavou, na kolenách, stiesnené polohy) |
| Škálovateľnosť s automatizáciou | Priamo sa integruje s ramenom robota / manipulátorom | Niet scalable without full re-engineering |
| Kapitálové náklady | 3 000 – 150 000 USD v závislosti od kapacity | nulové náklady na vybavenie; vyššia cena práce |
Tabuľka 3: Porovnanie polohovadla na zváranie rúr a manuálneho zvárania vo všetkých polohách. Zdroje: AWS Welding Handbook Vol. 2; Miller Electric Productivity Studies 2024; Údaje o aplikačnom inžinierstve ESAB.
Ktoré odvetvia najviac využívajú polohovadlá na zváranie rúr?
Polohovače pre zváranie rúr sú nevyhnutné v akomkoľvek odvetví, kde sú kvalita spojov rúr, produktivita a súlad s predpismi kritickými požiadavkami. Primárne trhy predstavujú tieto sektory:
- Ropa a plyn (proti prúdu a strednému prúdu) — Výroba potrubných cievok pre zberné systémy, prepravné potrubia a pobrežné plošiny. Požiadavky kódov API 1104 a ASME B31.4/B31.8 znamenajú, že každý zvar musí prejsť rádiografickou alebo AUT kontrolou. Použitie polohovadiel je štandardnou praxou vo všetkých veľkých závodoch na výrobu rúr. Globálny trh výstavby plynovodov bol v roku 2024 ocenený na 9,2 miliardy USD (Zdroj: GlobalData, 2025).
- Petrochemické a rafinérske stavby — Procesné potrubie z chróm-moly (P91, P22) a austenitickej nehrdzavejúcej ocele vyžaduje koreňové priechody GTAW a plniace priechody GTAW alebo GMAW podľa ASME B31.3. Polohovacie valcované zváranie so zálohou preplachovacieho plynu (umožnené polohovadlami s dutým vretenom) je požadovaná technika pre nehrdzavejúce korene v rádiografickej kvalite.
- Generovanie energie — Rúry kotla, zberače pary a vstupné potrubie turbíny zo zliatin chróm-mol a niklu. Požiadavky oddielu I ASME pre kotly a tlakové nádoby (BPVC) znamenajú nulovú toleranciu defektov zvarov; Použitie polohovadiel je predpokladom zabezpečenia kvality vo väčšine špecifikácií výstavby elektrární.
- Stavba lodí a výroba na mori — Potrubné systémy na pohon, hasenie požiaru, záťaž a hydrauliku. Pobrežné plošiny vyžadujú veľké objemy výroby zliatinových rúrových cievok podľa kódov DNVGL-ST-F101 a AWS D1.1. Valčekové polohovadlá zvládajú časti rúr s veľkým priemerom bežné v moduloch na vrchnej strane.
- Potraviny, nápoje a farmácia — Hygienické procesné potrubie z nehrdzavejúcej ocele (316L, 316Ti) pre systémy CIP/SIP. Polohovače pre orbitálne zváranie rúr sú povinné pre spoje, ktoré musia spĺňať požiadavky na povrchovú úpravu 3-A sanitárnych noriem alebo ASME BPE (zariadenia na biospracovanie), kde sú vnútorné profily zvarových hút rovnako prísne kontrolované ako vonkajšie rozmery.
Často kladené otázky o polohovadlách na zváranie rúr
Q1: Akú veľkosť polohovadla na zváranie rúr potrebujem?
Vyberte polohovadlo s menovitým zaťažením najmenej 150 % vašej najťažšej očakávanej hmotnosti obrobku a skľučovadlom alebo priemerom valčeka, ktorý pohodlne pojme váš maximálny vonkajší priemer rúry. Pri výpočte zaťaženia vždy započítajte hmotnosť všetkých prípravkov, vyrovnávacích nástrojov alebo zvarových oporných krúžkov pripevnených k rúre. Pre excentrické zaťaženia (ako je zostava potrubia s veľkou tryskou alebo prípojkou odbočky na jednej strane) vypočítajte excentrický moment a porovnajte ho s menovitou momentovou kapacitou polohovacieho regulátora, ktorá je zvyčajne publikovaná oddelene od základnej hodnoty zaťaženia. Ak máte pochybnosti, zväčšite veľkosť — nadrozmerný polohovadlo pracuje pri menšom zaťažení a má dlhšiu životnosť.
Q2: Môže sa polohovadlo na zváranie rúr použiť s automatizovaným alebo robotickým zváraním?
Áno – polohovadlá na zváranie rúr sú základnou súčasťou robotických zváracích buniek a sú špeciálne navrhnuté tak, aby prijímali synchronizačné signály z riadiacich jednotiek robotov a CNC zváracích systémov. V synchronizovanej robotickej zváracej bunke riadiaca jednotka robota odošle príkaz rýchlosti do servopohonu polohovadla, ktorý v reálnom čase upraví rýchlosť otáčania, aby sa udržala konštantná rýchlosť pohybu oblúka počas postupu zvaru. Komunikačné rozhrania zahŕňajú analógové 0–10 V, RS-485 Modbus, PROFIBUS, EtherCAT a DeviceNet, v závislosti od polohovača a generácie robota. Táto integrácia eliminuje potrebu robota sledovať zložité oblúkové dráhy po obvode potrubia, čo výrazne zjednodušuje program robota a zlepšuje presnosť dráhy.
Q3: Ako polohovadlo zvárania rúr ovplyvňuje kvalifikačné požiadavky zvárača?
Použitie polohovadla na zváranie rúr znižuje požadovanú kvalifikáciu zvárača zo všetkých pozícií (6G alebo 6GR) len na plochú polohu (1G), čo výrazne rozširuje okruh kvalifikovaných zváračov dostupných pre túto prácu. Podľa AWS D1.1 a ASME Section IX je kvalifikácia zvárača rúr 6G najvyššou certifikáciou, ktorá pokrýva všetky pozície a kvalifikuje zvárača pre prakticky akúkoľvek geometriu drážkového zvaru. Vyžaduje značnú prax a vyžaduje prémiovú mzdu. Kvalifikácia 1G, ktorú môže dosiahnuť menej skúsený zvárač, postačuje na prácu pri valcovaní polohovačom. Na trhoch práce, kde sú zvárači s certifikáciou 6G vzácni, prijatie polohovacieho zariadenia priamo rieši problém pracovnej sily.
Q4: Aký je rozdiel medzi polohovadlom na zváranie rúr a rotátorom rúr?
Polohovač na zváranie rúrok uchopí rúru na jednom alebo oboch koncoch a otáča ju z vreteníka, zatiaľ čo rotátor rúry podopiera rúru zvonka na poháňaných valčekoch pozdĺž jej vonkajšieho povrchu. Kľúčovým funkčným rozdielom je spôsob uchopenia: polohovadlo vyžaduje prístup ku koncu rúry na namontovanie skľučovadla, zatiaľ čo valčekový rotátor môže podopierať a otáčať časti rúry ľubovoľnej dĺžky bez koncového prístupu. Valčekové rotátory sú preferované pre veľmi veľké alebo ťažké potrubia (nad 500 mm OD), dlhé úseky (nad 6 metrov) a tlakové nádoby, kde je koncový prístup obmedzený geometriou nádoby. Polohovače vreteník-koník poskytujú presnejšie ovládanie otáčania a dokážu sa prispôsobiť nakláňaniu, vďaka čomu sú vhodnejšie na presnú prácu s menším priemerom.
Q5: Ako môžem udržiavať polohovadlo zvárania rúr?
Medzi kritické úlohy údržby polohovadla na zváranie rúr patrí mazanie prevodovky, kontrola a čistenie čeľustí skľučovadla, kontrola elektroniky motora a pohonu a kontrola uzemňovacieho kábla. Olej v prevodovke by sa mal meniť každých 2 000 prevádzkových hodín alebo ročne, podľa toho, čo nastane skôr, s použitím viskozity oleja špecifikovanej výrobcom (zvyčajne prevodový olej ISO VG 220). V čeľustiach skľučovadla sa hromadia rozstreky a vodný kameň, ktoré znižujú silu uchopenia – mali by sa čistiť a každých 500 hodín skontrolovať opotrebovanie čeľustí. Uzemňovací spätný kábel (ktorý vedie zvárací prúd cez polohovadlo späť do zváracieho zdroja) by sa mal týždenne kontrolovať, či nie je poškodená izolácia; zlomený spätný uzemňovací prúd tlačí zvárací prúd cez ložiská prevodovky, čo spôsobuje rýchle zlyhanie ložiska.
Q6: Čo je polohovadlo na zváranie dutých vretenových rúr a kedy je to potrebné?
Polohovač dutého vretena má otvor cez stred otočného vretena vreteníka, čo umožňuje, aby hadice preplachovacieho plynu, elektrické káble alebo dátové vedenia prešli cez os otáčania bez zamotania. Táto vlastnosť je nevyhnutná pri zváraní nehrdzavejúcej ocele, titánu, duplexnej nehrdzavejúcej ocele alebo akéhokoľvek reaktívneho kovového potrubia, kde musí byť zadná strana koreňového zvaru chránená pred kontamináciou atmosférickým kyslíkom pomocou spätného preplachovania argónom alebo dusíkom. Bez dutého vretena sa hadica preplachovacieho plynu ovíja okolo vonkajšej strany otočného skľučovadla a zamotáva sa v priebehu niekoľkých otáčok, čo obmedzuje polohovadlo na čiastočné obvodové zvary alebo vyžaduje ručné ovládanie hadice – oboje je v rozpore s účelom použitia polohovadla. Na zváranie rúr z uhlíkovej ocele bez požiadaviek na spätné preplachovanie je dostatočné a lacnejšie pevné vreteno.
Záver: Správny polohovač na zváranie rúr transformuje ekonomiku výroby
Polohovač na zváranie rúr nie je praktickým doplnkom – je to multiplikátor produktivity a kvality, ktorý mení ekonomické základy výroby rúr. Prevedením každého zvaru na rúrkovom spoji na zvar v plochej polohe bez ohľadu na orientáciu spoja umožňuje polohovadlo vyššiu rýchlosť odtavovania, nižšiu chybovosť, menej špecializované kvalifikačné požiadavky zváračov a priamu integráciu s automatizovanými zváracími systémami. Voľba medzi polohovadlom vreteníka a koníka, točňou, valčekovým rotátorom, orbitálnym systémom alebo bunkou integrovanou s manipulátorom závisí výlučne od vášho špecifického rozsahu priemerov potrubia, typov spojov, objemu výroby a ambícií automatizácie.
Údaje sú jednoznačné: výrobné závody, ktoré systematicky používajú polohovadlá na zváranie rúr, dosahujú o 40 – 65 % vyššiu produktivitu zvárača, o 55 – 83 % menej defektov zvaru a mieru röntgenovej akceptácie nad 97 % – výsledky, s ktorými sa manuálne zváranie vo všetkých polohách nemôže spoľahlivo vyrovnať. Pre akúkoľvek operáciu, pri ktorej sa zvára viac ako niekoľko potrubných spojov za deň, prípad ROI pre polohovadlo na zváranie potrubí patrí medzi najjasnejšie investičné rozhodnutia vo výrobnom priemysle.