Robotické zváranie je použitie programovateľných mechanických ramien vybavených zváracím horákom, podávačom drôtu a senzorovými systémami na vykonávanie spájacích operácií na kovových obrobkoch automaticky, bez nepretržitého ľudského zásahu. Robot sleduje vopred naprogramované alebo adaptívne snímané dráhy a dodáva zvárací oblúk alebo lúč pri kontrolovanej rýchlosti, uhle a vstupe energie, aby vytvoril opakovateľné, vysokokvalitné zvary s výrobnými rýchlosťami, ktoré ľudský zvárač fyzicky nezvládne.
V roku 2024 svet robotické zváranie trh bol ocenený na približne 8,3 miliardy dolárov a predpokladá sa, že do roku 2030 presiahne 14 miliárd USD, pričom bude rásť zloženým ročným tempom viac ako 9 %. Výrobcovia automobilov, ťažkých zariadení, stavby lodí a spotrebnej elektroniky boli impulzom k prijatiu, ale technológia sa teraz rýchlo presúva do malých a stredných podnikov, pretože platformy spolupracujúcich robotov znižujú náklady a zložitosť vstupu.
Ako funguje robotické zváranie: základné systémové komponenty
A robotické zváranie system je integrovaná zostava piatich hlavných podsystémov, ktoré musia pracovať synchronizovane, aby vytvorili konzistentný zvar.
1. Robotické rameno (manipulátor)
Manipulátor je mechanický základ každého robotické zváranie systému. Väčšina zváracích robotov používa 6-osové kĺbové rameno, ktoré poskytuje úplnú slobodu pohybu v trojrozmernom priestore identickom s ľudským ramenom a zápästím v kombinácii. Dosah sa zvyčajne pohybuje od 500 mm až nad 3 500 mm v závislosti od aplikácie s opakovateľnosťou plus alebo mínus 0,02 až 0,08 mm že žiadny ľudský zvárač sa nemôže dôsledne vyrovnať počas osemhodinovej zmeny.
2. Zdroj zváracieho prúdu
Zdroj energie dodáva a reguluje napätie oblúka, prúd a tvar vlny, ktoré určujú vstup tepla a profil guľôčky. Moderné robotické zváranie zdroje energie komunikujú digitálne s riadiacou jednotkou robota, čo umožňuje programu upravovať parametre oblúka v reálnom čase, keď sa horák pohybuje okolo spojov rôznej geometrie alebo hrúbky materiálu.
3. Ovládač robota
Riadiaca jednotka vykonáva zvárací program, koordinuje všetkých šesť osí súčasne, synchronizuje pohyb robota s polohovadlom alebo dopravníkom a riadi bezpečnostné blokovania. Moderné riadiace jednotky uchovávajú stovky programov zvárania a dokážu prepínať medzi číslami dielov za menej ako dve sekundy, čo umožňuje flexibilnú výrobu na zdieľaných linkách.
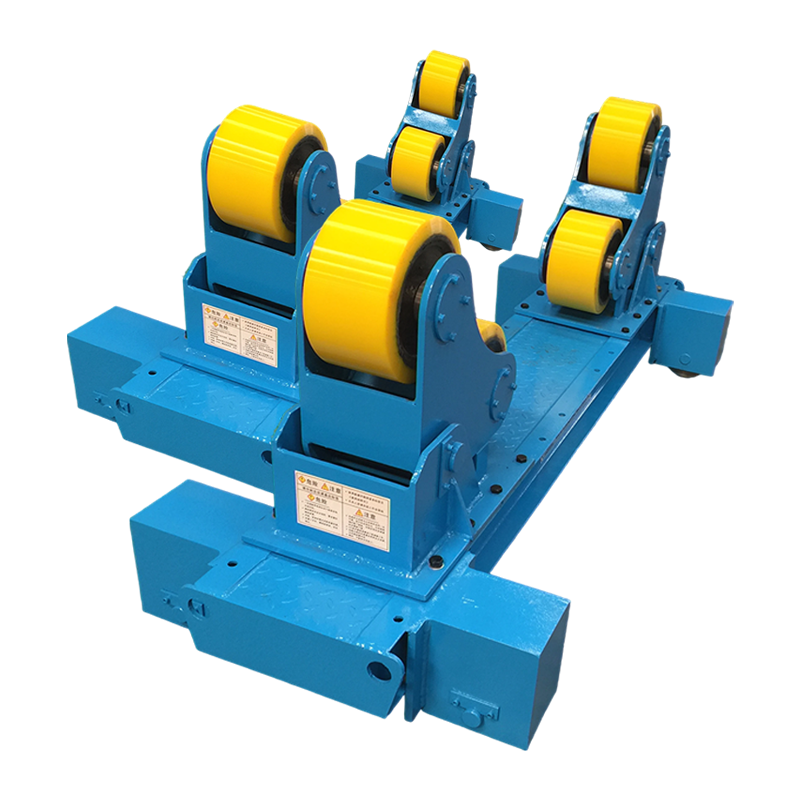
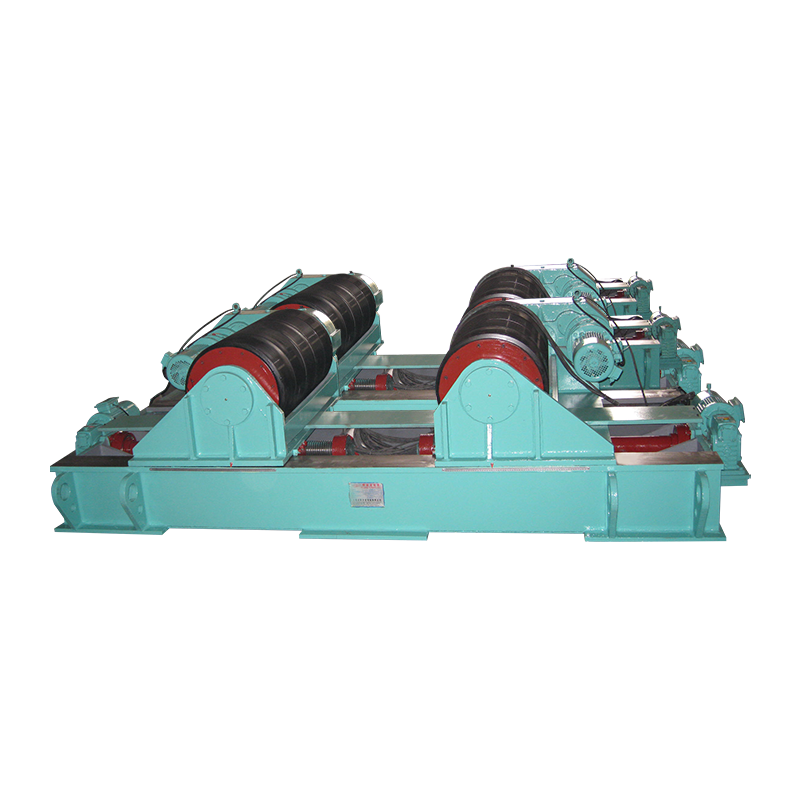
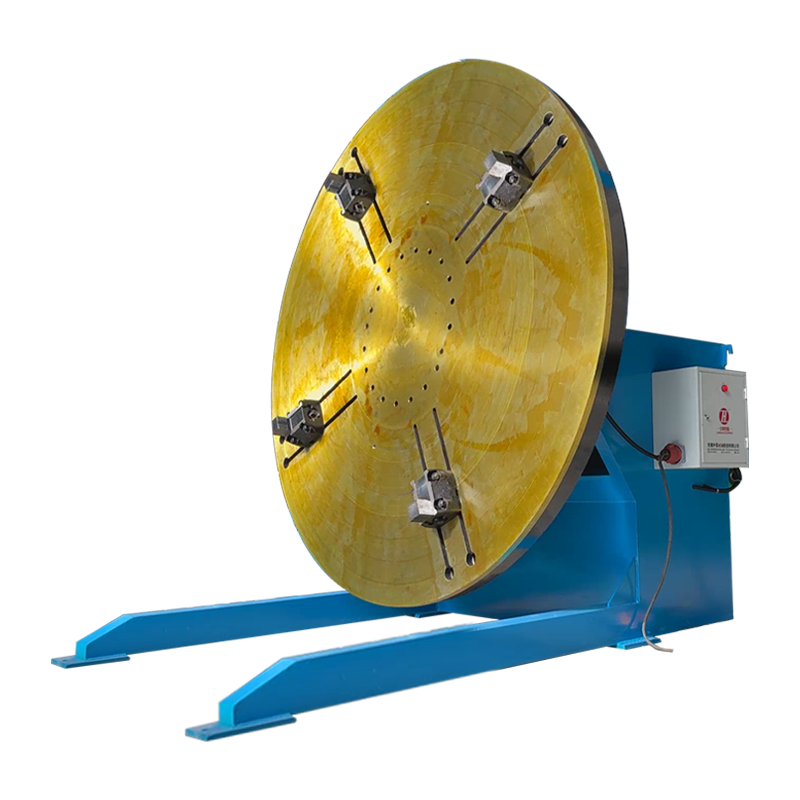
4. Prípravky a polohovače
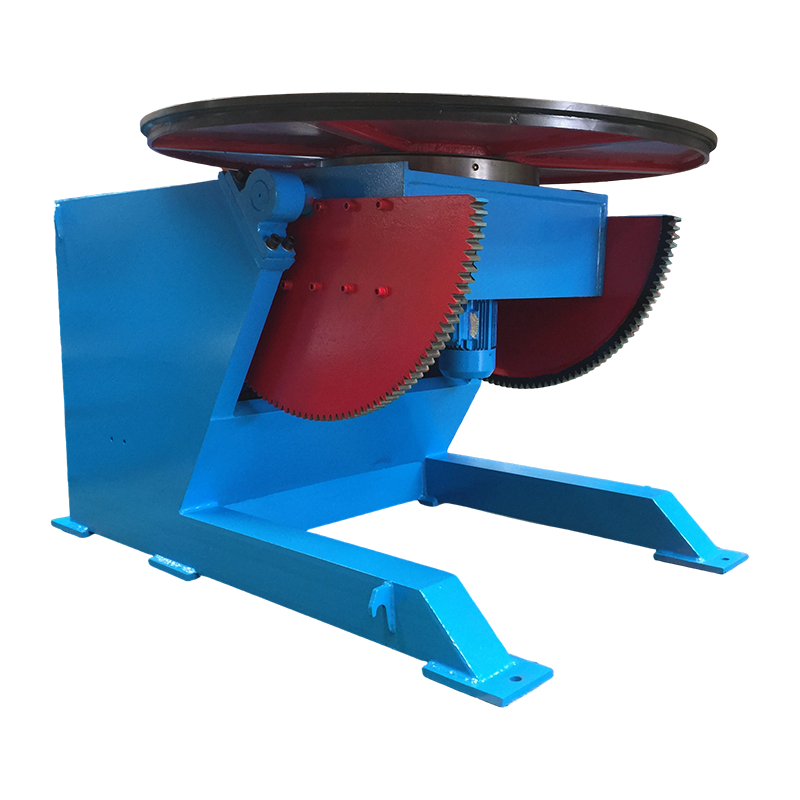
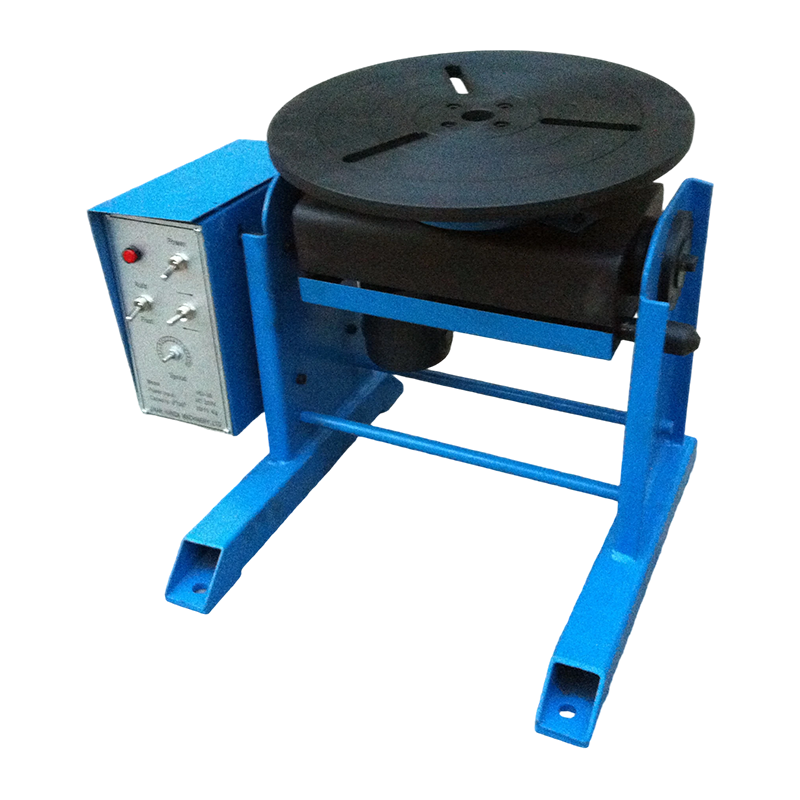
Upevnenie drží obrobok v známej, opakovateľnej polohe vzhľadom na súradnicový systém robota. Polohovače rozširujú pracovnú obálku robota a umožňujú vykonávať zvar v optimálnej plochej alebo horizontálnej polohe aj na zložitých zostavách, čím zlepšujú kvalitu zvaru a znižujú skreslenie.
5. Snímanie a sledovanie švov
Pokročilé robotické zváranie systems začleniť senzory laserového videnia, snímanie napätia oblúka alebo snímanie cez oblúk na detekciu skutočnej polohy švu v reálnom čase a korekciu dráhy horáka, ak sa obrobok posunul. Sledovanie švov vyhovuje toleranciám lícovania plus alebo mínus 1 až 3 mm bez zastavenia výroby.
Aké typy zváracích procesov sa používajú pri robotickom zváraní?
Robotické zváranie je automatizácia akéhokoľvek oblúka, lúča alebo odporovej techniky ovládateľná pomocou programovateľných parametrov. V komerčných inštaláciách dominuje šesť procesov.
MIG/MAG (GMAW) Robotické zváranie
Plynové oblúkové zváranie kovov je najbežnejším procesom v robotické zváranie systémov na celom svete, čo predstavuje odhad 65 až 70 percent všetkých inštalácií robotického oblúkového zvárania . Kontinuálne privádzaná spotrebná drôtená elektróda zjednodušuje automatizáciu, pretože dodávka drôtu je mechanicky konzistentná a rýchlosť nanášania je vysoká. Roboty GMAW dominujú v karosérii automobilov v bielej farbe, výrobe konštrukčnej ocele a výrobe poľnohospodárskych zariadení.
Robotické zváranie TIG (GTAW).
Gas Tungsten Arc Welding vytvára najkvalitnejšie zvary akéhokoľvek oblúkového procesu bez rozstreku a presnou reguláciou tepla. Robotický TIG sa používa pre zariadenia na spracovanie potravín z nehrdzavejúcej ocele, letecké komponenty a lekárske zariadenia. Typické cestovné rýchlosti 100 až 300 mm/min sú pomalšie ako MIG, ale automatizácia robotov eliminuje prekážku v zručnostiach, vďaka ktorým je ručné TIG také náročné na prácu.
Bodové (odporové) robotické zváranie
Odporové bodové zváranie je dominantnou metódou spájania pri výrobe karosérií automobilov. Typické osobné vozidlo obsahuje 3 000 až 5 000 jednotlivých bodových zvarov , prakticky všetky vyrobené robotmi. Doba cyklu na spot je 1 až 3 sekundy a robotické systémy dokážu nepretržite vykonávať 400 až 600 bodov za hodinu.
Laserové robotické zváranie
Robotické laserové zváranie vytvára úzky hlboký zvar s minimálnou tepelne ovplyvnenou zónou a rýchlosťou pojazdu až 10 metrov za minútu pre tenkorozmernú oceľ. Vyniká pre hermetické tesnenia, spájanie akumulátorov v elektrických vozidlách a precízne elektronické kryty, kde je potrebné minimalizovať skreslenie.
Flux-Cored Arc Welding (FCAW)
FCAW používa rúrkový drôt plnený tavivom, ktorý umožňuje vysoké rýchlosti nanášania na hrubých konštrukčných častiach vo vonkajšom prostredí, kde je plynové tienenie nepraktické. Robotický FCAW je bežný v konštrukciách na mori, stavebných zariadeniach a výrobe koľajových vozidiel.
Plazmové oblúkové zváranie (PAW)
Plazmové oblúkové zváranie je vysokoenergetický variant TIG s väčšou penetračnou schopnosťou a vyššími rýchlosťami pojazdu. Robotická plazma sa používa na zváranie kľúčovou dierkou titánových leteckých dielov, rúr z nehrdzavejúcej ocele a tlakových nádob, kde jednoprechodové zvary s plným prienikom nahrádzajú viacprechodové postupy.
| Proces | Typická rýchlosť cestovania | Vyžaduje sa výplň | Úroveň rozstreku | Najlepší materiál | Primárny priemysel |
|---|---|---|---|---|---|
| MIG/MAG (GMAW) | 400 až 1 200 mm/min | Áno (drôt) | Nízka až stredná | Oceľ, hliník | Automobilový priemysel, štrukturálne |
| TIG (GTAW) | 100 až 300 mm/min | Voliteľné | žiadne | Nerez, titán | Letectvo, medicína |
| Spot (odpor) | 400 až 600 bodov/hod | Nie | žiadne | Oceľový plech | Automobilová karoséria |
| Laser | Až 10 000 mm/min | Voliteľné | žiadne | Oceľ, EV batéria | EV, elektronika |
| FCAW | 300 až 900 mm/min | Áno (tavný drôt) | Stredná až vysoká | Hrubá konštrukčná oceľ | Ťažká výroba |
Popis: Porovnanie zváracích procesov používaných v robotických zváracích systémoch, ukazuje typickú rýchlosť pohybu, požiadavky na plnivo, úroveň rozstreku, najvhodnejšie materiály a primárne priemyselné použitie.
Robotické zváranie vs ručné zváranie: Priame porovnanie
Rozhodnutie medzi robotické zváranie a ručné zváranie je zásadne otázkou objemu, opakovateľnosti a ekonomiky. Ani jedno nie je univerzálne lepšie.
| Faktor | Robotické zváranie | Ručné zváranie |
|---|---|---|
| Čas zapnutia oblúka | 85 až 95 percent zmeny | 20 až 35 percent zmeny |
| Opakovateľnosť | /- 0,02 až 0,08 mm | /- 0,5 až 2,0 mm (závisí od zručnosti) |
| Priepustnosť | 3 až 5-násobok manuálnej sadzby (typické) | Základná línia |
| Miera defektov zvaru | 0,1 až 0,5 percenta (optimalizovaná bunka) | 2 až 5 percent (priemerný zvárač) |
| Flexibilita nastavenia | Nízka (najlepšie pre vysokú hlasitosť) | Vysoká (prispôsobí sa akémukoľvek kĺbu) |
| Minimálna veľkosť dávky | 50 až 500 alebo viac dielov (prah návratnosti investícií) | 1 diel |
| Počiatočná investícia | 80 000 až 500 000 USD alebo viac | 5 000 až 30 000 USD (len vybavenie) |
| Vyžaduje sa pracovná zručnosť | Programátor a technik robotov | Certifikovaný zvárač (3 až 5 ročné školenie) |
| Riziko bezpečnosti pracovníkov | Nízka (operátor mimo bunky) | Vysoká (výpary, oblúk, popáleniny) |
Popis: Porovnanie robotického zvárania v porovnaní s manuálnym zváraním naprieč deviatimi výkonnostnými a ekonomickými faktormi, ktoré sú dôležité pre tých, ktorí rozhodujú o výrobe.
Prečo výrobcovia používajú robotické zváranie: kľúčové výhody
Obchodný prípad pre robotické zváranie spočíva na šiestich kombinovaných výhodách, ktoré sa zvýraznia s rastúcim objemom výroby.
Konzistentná kvalita zvaru v mierke
A zvárací robot vykonáva rovnaký uhol horáka, rýchlosť posuvu, rýchlosť podávania drôtu a parametre oblúka na časti číslo 1 a číslo časti 10 000 identicky. Štúdie dodávateľov automobilovej úrovne 1, ktorí prechádzajú z manuálneho na robotizované zváranie MIG znižovaním chybovosti dokumentov 60 až 80 percent a zníženie nákladov na prepracovanie o 40 až 60 percent.
Vyššia doba zapnutia oblúka a priepustnosť
Skúsený manuálny zvárač dosiahne 20 až 35 percent času zapnutia oblúka počas zmeny, pričom zvyšok strávi polohovaním, kontrolou, sekaním a odpočívaním. A robotické zváranie cell s koordinovaným polohovadlom a pracovným tokom čiastočného zaťaženia udržiava čas zapnutia oblúka 85 až 95 percent , dodáva troj- až päťnásobok zvarového kovu uloženého za hodinu zmeny.
Vylepšená bezpečnosť pracovníkov
Zváranie je jedným z najnebezpečnejších výrobných procesov. Oblúkový blesk spôsobuje trvalé poškodenie sietnice; UV a IR žiarenie popáli exponovanú pokožku; Dym zo zvárania obsahuje šesťmocný chróm, mangán a ďalšie zlúčeniny spojené s ochoreniami dýchacích ciest. Robotické zváranie posunie obsluhu úplne mimo zónu oblúka. Americký úrad pre štatistiku práce zaznamenáva približne 560 000 úrazov spôsobených zváraním ročne v pracovnej sile — automatizácia priamo znižuje toto vystavenie.
Znížené náklady na prácu na diel
S velením certifikovaných zváračov 25 až 45 dolárov za hodinu v Severnej Amerike a Európe, vrátane výhod a réžie, robotická MIG bunka strednej triedy za 150 000 USD, bežiaca na dve zmeny, zvyčajne dosahuje návratnosť 18 až 36 mesiacov pri výmene dvoch pozícií manuálneho zvárania.
Možnosť prevádzky 24/7
A robotické zváranie system nevyžaduje prestávky, neprivoláva chorobu a nepotrebuje preplatenie nadčasov za treťozmennú prevádzku. Prevádzka robotickej bunky na tri zmeny poskytuje 21 produktívnych hodín denne v porovnaní so 7 až 8 hodinami pri manuálnom zvárači, čím sa kapacita znásobí faktorom tri z rovnakej plochy podlahovej plochy.
Materiálová efektívnosť
Pretože robotické zváranie dodáva presne naprogramovaný tepelný príkon a objem drôtu, eliminuje sa predimenzovanie zvaru. Štúdie pri výrobe konštrukčnej ocele ukazujú, že robotické bunky znižujú spotrebu drôtu 15 až 25 percent na jeden spoj v porovnaní s manuálnym cvičením na rovnakom výkrese, čo priamo znižuje náklady na materiál a deformáciu po zváraní.
Ktoré odvetvia používajú robotické zváranie a na aké aplikácie?
Robotické zváranie prenikla prakticky do každého kovospracujúceho priemyslu. Nižšie uvedená tabuľka ukazuje, kde je osvojenie najvyššie a ktoré aplikácie poháňajú investície.
| priemysel | Primárna aplikácia robotického zvárania | Dominantný proces | Úroveň prijatia |
|---|---|---|---|
| Automobilový priemysel | Karoséria v bielej farbe, podvozok, výfuk | Spot, MIG, Laser | Veľmi vysoká (90 % alebo viac automatizovaná) |
| Ťažké vybavenie | Rámy, výložníky, lopaty, nápravy | MIG, FCAW | Vysoká |
| Letectvo a kozmonautika | Titánové konštrukcie, palivové nádrže | TIG, plazma, laser | Stredná až vysoká |
| Stavba lodí | Panely trupu, výstuhy, potrubie | SAW, FCAW | Stredná |
| Spotrebná elektronika | Kryty, batérie | Laser, Micro-TIG | Vysoká |
| Ropa a plyn | Obvodové zvary potrubia, tlakové nádoby | TIG, MIG, PAW | Stredná |
Popis: Odvetvia využívajúce robotické zváracie systémy s primárnymi oblasťami použitia, dominantnými procesmi a relatívnou úrovňou osvojenia si automatizácie v každom sektore.
Koľko stojí robotický zvárací systém?
Celkové náklady na a robotické zváranie inštalácia sa značne líši podľa procesu, priepustnosti a zložitosti integrácie. Pochopenie celkového obrazu nákladov je nevyhnutné pre presný obchodný prípad.
- Bunka Cobot MIG základnej úrovne: 50 000 až 90 000 USD. Zahŕňa rameno kolaboratívneho robota (typicky 6 až 10 kg užitočného zaťaženia), zdroj energie MIG, základný balík horáka a jednoduché upevnenie stola. Vhodné pre nízkoobjemovú jednoduchú geometriu spojov v malých a stredných podnikoch.
- Štandardný priemyselný MIG článok: 120 000 až 250 000 USD. Plne priemyselný 6-osový robot, digitálny zdroj energie, automatický rezač drôtu a čistič horáka, bezpečnostné oplotenie, základný polohovač a programovanie. Pokrýva väčšinu stredne objemových výrobných aplikácií.
- Vysoko produkčná dvojpolohová bunka: 250 000 až 500 000 USD. Usporiadanie s dvoma stanicami so servopolohovacím zariadením, ktoré umožňuje nabíjanie jednej stanice, zatiaľ čo druhá zvára, pričom čas zapnutia oblúka je nad 90 percent. Štandard pre automobilovú úroveň 1 a konštrukčnú výrobu nad 500 dielov za deň.
- Laserová robotická bunka: 400 000 až 1 500 000 USD. Vláknový laserový zdroj (typicky 2 až 10 kW), vysoko presný robot, laserový bezpečnostný kryt, navádzanie zraku a odsávanie výparov. Vyžaduje sa pre spájanie batérií EV a presnú elektroniku.
- Plne automatizovaná linka s dopravníkmi a víziou: 1 000 000 $ až 10 000 000 $ alebo viac. Linky s viacerými robotmi s automatickým podávaním dielov, inline kontrolou a integráciou MES. Typické pre karosárne a výrobu bielej techniky.
Programovanie, uvedenie do prevádzky, školenie operátorov a priebežná údržba zvyšujú v prvých troch rokoch prevádzky 15 až 25 percent nákladov na zariadenie ročne. Ich zohľadnenie vedie k realistickejším výpočtom návratnosti ako samotnej cene zariadenia.
Často kladené otázky o robotickom zváraní
Otázka: Na čo je robotické zváranie najvhodnejšie?
Robotické zváranie prináša najvyššiu hodnotu pri veľkoobjemových, opakujúcich sa zvarových spojoch s konzistentnou geometriou dielu a predvídateľným prispôsobením. Ideálna aplikácia má veľkosti dávok nad 200 až 500 dielov, typy zvarových spojov, ktoré sa opakujú vo všetkých dieloch, a rozmerovú konzistenciu prichádzajúcich komponentov. Odvetvia, ktoré zodpovedajú tomuto profilu, dosahujú najvyššiu návratnosť investícií. Maloobjemová, vysoko prispôsobená alebo jednorazová výroba vo všeobecnosti neospravedlňuje náklady na nastavenie robotickej automatizácie.
Otázka: Ako dlho trvá naprogramovanie robotickej zváracej bunky pre nový diel?
Čas programovania závisí od zložitosti dielu. Jednoduchá konzola so štyrmi krátkymi zvarmi by mohla trvať 2 až 4 hodiny pomocou didaktických metód. Môže si vyžadovať zložitý konštrukčný zvarenec s 30 spojmi vo viacerých rovinách 2 až 5 dní . Softvér na offline programovanie (OLP), ktorý simuluje dráhu zvaru na počítači pred stiahnutím do robota, môže skrátiť čas programovania na robote o 60 až 80 percent a je štandardnou praxou pre zložité diely v prostrediach s vysokým mixom.
Otázka: Nahrádza robotické zváranie úplne ľudských zváračov?
Robotické zváranie neodstraňuje potrebu ľudskej odbornosti pri zváraní. Kvalifikovaní zvárači sú potrební na programovanie robotov, kvalifikáciu zváracích postupov, vykonávanie kontroly prvého výrobku, manipuláciu s výnimočnými dielmi a údržbu zariadení. Jediný robotický technik alebo zvárací inžinier dohliada na to, čo predtým vyžadovalo troch až piatich manuálnych zváračov. Nedostatok kvalifikovaných zváračov v USA, Európe a Japonsku je v skutočnosti jednou z hlavných síl, ktoré zrýchľujú robotické zváranie osvojenie, pretože skúsená populácia zváračov odchádza do dôchodku rýchlejšie, ako ich nahrádzajú noví účastníci.
Otázka: Aký je rozdiel medzi zváracím robotom a zváracím cobotom?
Tradičný priemysel zvárací robot pracuje pri vysokej rýchlosti vo vnútri bezpečnostne oplotenej bunky a spôsobuje vážne zranenie, ak človek počas prevádzky vstúpi do jej pracovného priestoru. Kolaboratívny zvárací robot (cobot) využíva snímanie sily a krútiaceho momentu a kĺby s obmedzeným výkonom, aby mohol bezpečne pracovať spolu s ľuďmi bez tvrdého krytia. Coboti obetujú určitú rýchlosť, ale výrazne znižujú náklady a nároky na inštaláciu. Koboty v súčasnosti predstavujú približne 5 až 10 percent všetkých inštalácií zváracích robotov ale tento segment rastie o viac ako 20 percent ročne.
Otázka: Dokáže robotické zváranie zvládnuť hliník a nehrdzavejúcu oceľ alebo iba mäkkú oceľ?
Robotické zváranie sa vo veľkej miere používa na hliník, nehrdzavejúcu oceľ, titán, duplexné nehrdzavejúce a niklové zliatiny, ako aj na mäkké a vysokopevné ocele. Každý materiál si vyžaduje špecifické sady parametrov procesu a zloženie ochranného plynu, ale hardvér robota je materiálne odolný. Najmä hliník ťaží z robotického zvárania MIG, pretože konzistentný uhol horáka a rýchlosť pohybu potrebné na zvládnutie vysokej tepelnej vodivosti hliníka a sklonu k pórovitosti sú pre ľudských zváračov náročné na dlhé spoje alebo veľké objemy dielov.
Prečo je robotické zváranie budúcnosťou výroby kovov
Robotické zváranie sa posunula od technológie dostupnej len pre veľkých montážnych firiem na takú, ktorá je ekonomicky životaschopná pre stredne veľkých výrobcov a čoraz viac aj pre malé obchody. Ceny priemyselných robotických ramien približne klesli 50 percent v reálnom vyjadrení za posledných 20 rokov , pričom náklady na kvalifikovanú prácu naďalej rastú a nedostatok zváračov sa prehlbuje. Rastúce požiadavky zákazníkov na zdokumentovanú kvalitu zvaru robia argumentáciu pre automatizáciu každým rokom presvedčivejšou.
Pri pohľade do budúcnosti, ďalšia generácia robotické zváranie technology je formovaný tromi zbiehajúcimi sa vývojmi: adaptívne sledovanie švov založené na AI, ktoré zvláda zlé prispôsobenie, ktoré si predtým vyžadovalo ľudský úsudok; digitálna simulácia dvojčiat, ktorá overuje celé programy zvárania pred vytvorením fyzickej časti; a mobilné robotické platformy, ktoré prinášajú automatizáciu zvárania do veľkých pevných konštrukcií, ako sú lode, tlakové nádoby a časti veterných veží.
Pre výrobcov, ktorí hodnotia, či robotické zváranie je vhodný pre ich prevádzku, praktickým východiskovým bodom sú výrobné údaje: počet zvarových spojov na diel, ročný objem, aktuálna rýchlosť prepracovania a zaťažené náklady na manuálnu zváraciu prácu. S týmito štyrmi číslami je možné vytvoriť dôveryhodný model návratnosti investícií za niekoľko hodín a vo väčšine strednoobjemových výrobných prostredí dnes čísla jednoznačne uprednostňujú automatizáciu.